-
Korkea käsittelytarkkuus: Järjestelmä on varustettu sisäänrakennetuilla erittäin tarkoilla paikoitussilmukalla ja nopeussilmukan algoritmeilla. Syöttöakselin paikannustarkkuus on ±0.001 mm:n tarkkuudella ja toistopaikannustarkkuus on ±0.005 mm.1Tämä mahdollistaa erilaisten tarkkuuskappaleiden vakaan työstön ja täyttää täysin korkean tarkkuuden valmistuksen vaatimukset.
-
Korkea prosessointitehokkuus: G-koodin toiminnan optimoinnin ja automaattisen linkityksen ansiosta redundanttia koodia voidaan vähentää merkittävästi. Se tukee CAD-piirustusten suoraa tuontia; käsittelyparametrien asettamisen jälkeen G-koodi luodaan automaattisesti ilman manuaalista kirjoittamista, mikä parantaa merkittävästi käsittelytehokkuutta.
-
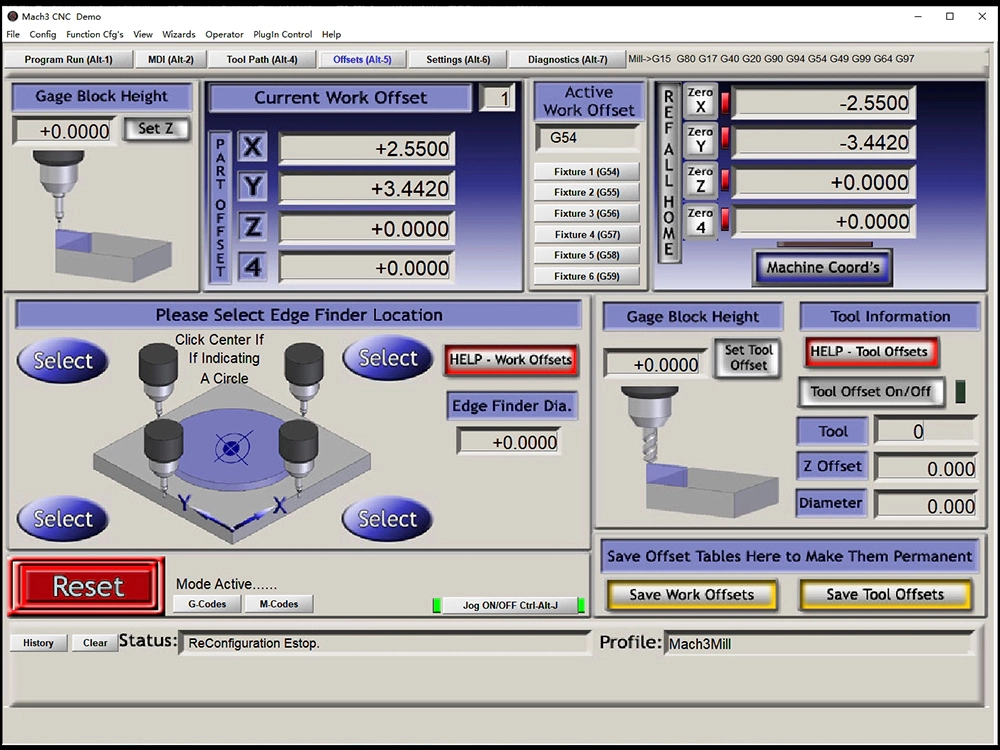
Moniprosessi-integraatio: Se integroi kuusi työkappaleen koordinaatistoa (G54-G59), mikä mahdollistaa kuuden piirustuksen jatkuvan työstön samanaikaisesti ja toteuttaa useiden prosessien, kuten sorvauksen, jyrsinnän, porauksen, uransorvauksen ja kiillotuksen, automaattisen vaihdon. Yksi laite voi suorittaa monimutkaisten työkappaleiden koko prosessin työstön ilman useita kiinnityksiä tai vaihtamista eri toimintoja käyttävien koneiden välillä, mikä lyhentää prosessin läpimenoaikaa yli 70 %.2.
-
Vahva prosessoinnin johdonmukaisuus: Virheenkestävät käsittelyparametrit voidaan tallentaa järjestelmään toistuvaa käyttöä varten, mikä varmistaa, että jokaisen osaerän työstöprosessi on täysin yhdenmukainen. Massatuotettujen tuotteiden virhettä voidaan hallita ±0.05 mm:n tarkkuudella.
-
Automaattinen lastaus ja purku: Ohjausjärjestelmän ja automaattisen syöttölaitteen yhdistämisen kautta toteutetaan täysimittainen, valvomaton toiminta "automaattinen syöttö → työstö → valmiin tuotteen purku", ja kone pysähtyy automaattisesti, kun materiaalit ovat loppuneet. Yksi käyttäjä voi hallita yli viittä laitetta, mikä vähentää työvoimakustannuksia yli 80 %.3.
-
Älykäs vian varhainen varoitus: Järjestelmä on varustettu sisäänrakennetuilla moduuleilla automaattista G-koodin tunnistusta ja servomoottorin/servomoottorin poikkeavuuksien valvontaa varten; jokainen akseli on varustettu valosähköisellä rajakytkimellä. Jos käytön aikana ilmenee ongelmia, kuten G-koodivirheitä, käytön poikkeavuuksia tai yliliikettä, kone pysähtyy automaattisesti ja antaa varoituksen. Käyttöliittymä näyttää samanaikaisesti vian syyn, mikä lyhentää vianetsintäaikaa yli 60 %.4.
-
Parametrinen operaatio: Käsittelyparametrit voidaan asettaa syöttämällä numeroita suoraan ilman monimutkaisten koodien tallentamista. Järjestelmässä on sisäänrakennetut automaattiset asetusparametrit useille prosesseille, kuten sorvaukselle, jyrsinnälle ja uransorvaukselle. Parametriasetusten avulla voidaan muuntaa 2D-piirustukset 3D-työstöksi suoraan, mikä mahdollistaa yhdistetyt työstöprosessit, kuten 360° pyörivän uransorvauksen, lineaarisen uransorvauksen ja höyläyksen. Suuren leikkaussyvyyden vaativille työkappaleille voidaan kerrostettujen työstökertojen lukumäärän asettamisen avulla saavuttaa suurten halkaisijoiden työkappaleiden automaattinen kerrosleikkaus ilman manuaalista kerrosohjelmointia CAM-ohjelmiston kautta.
-
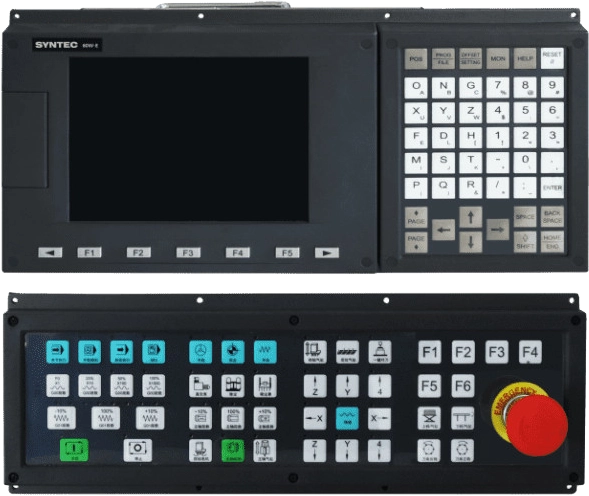
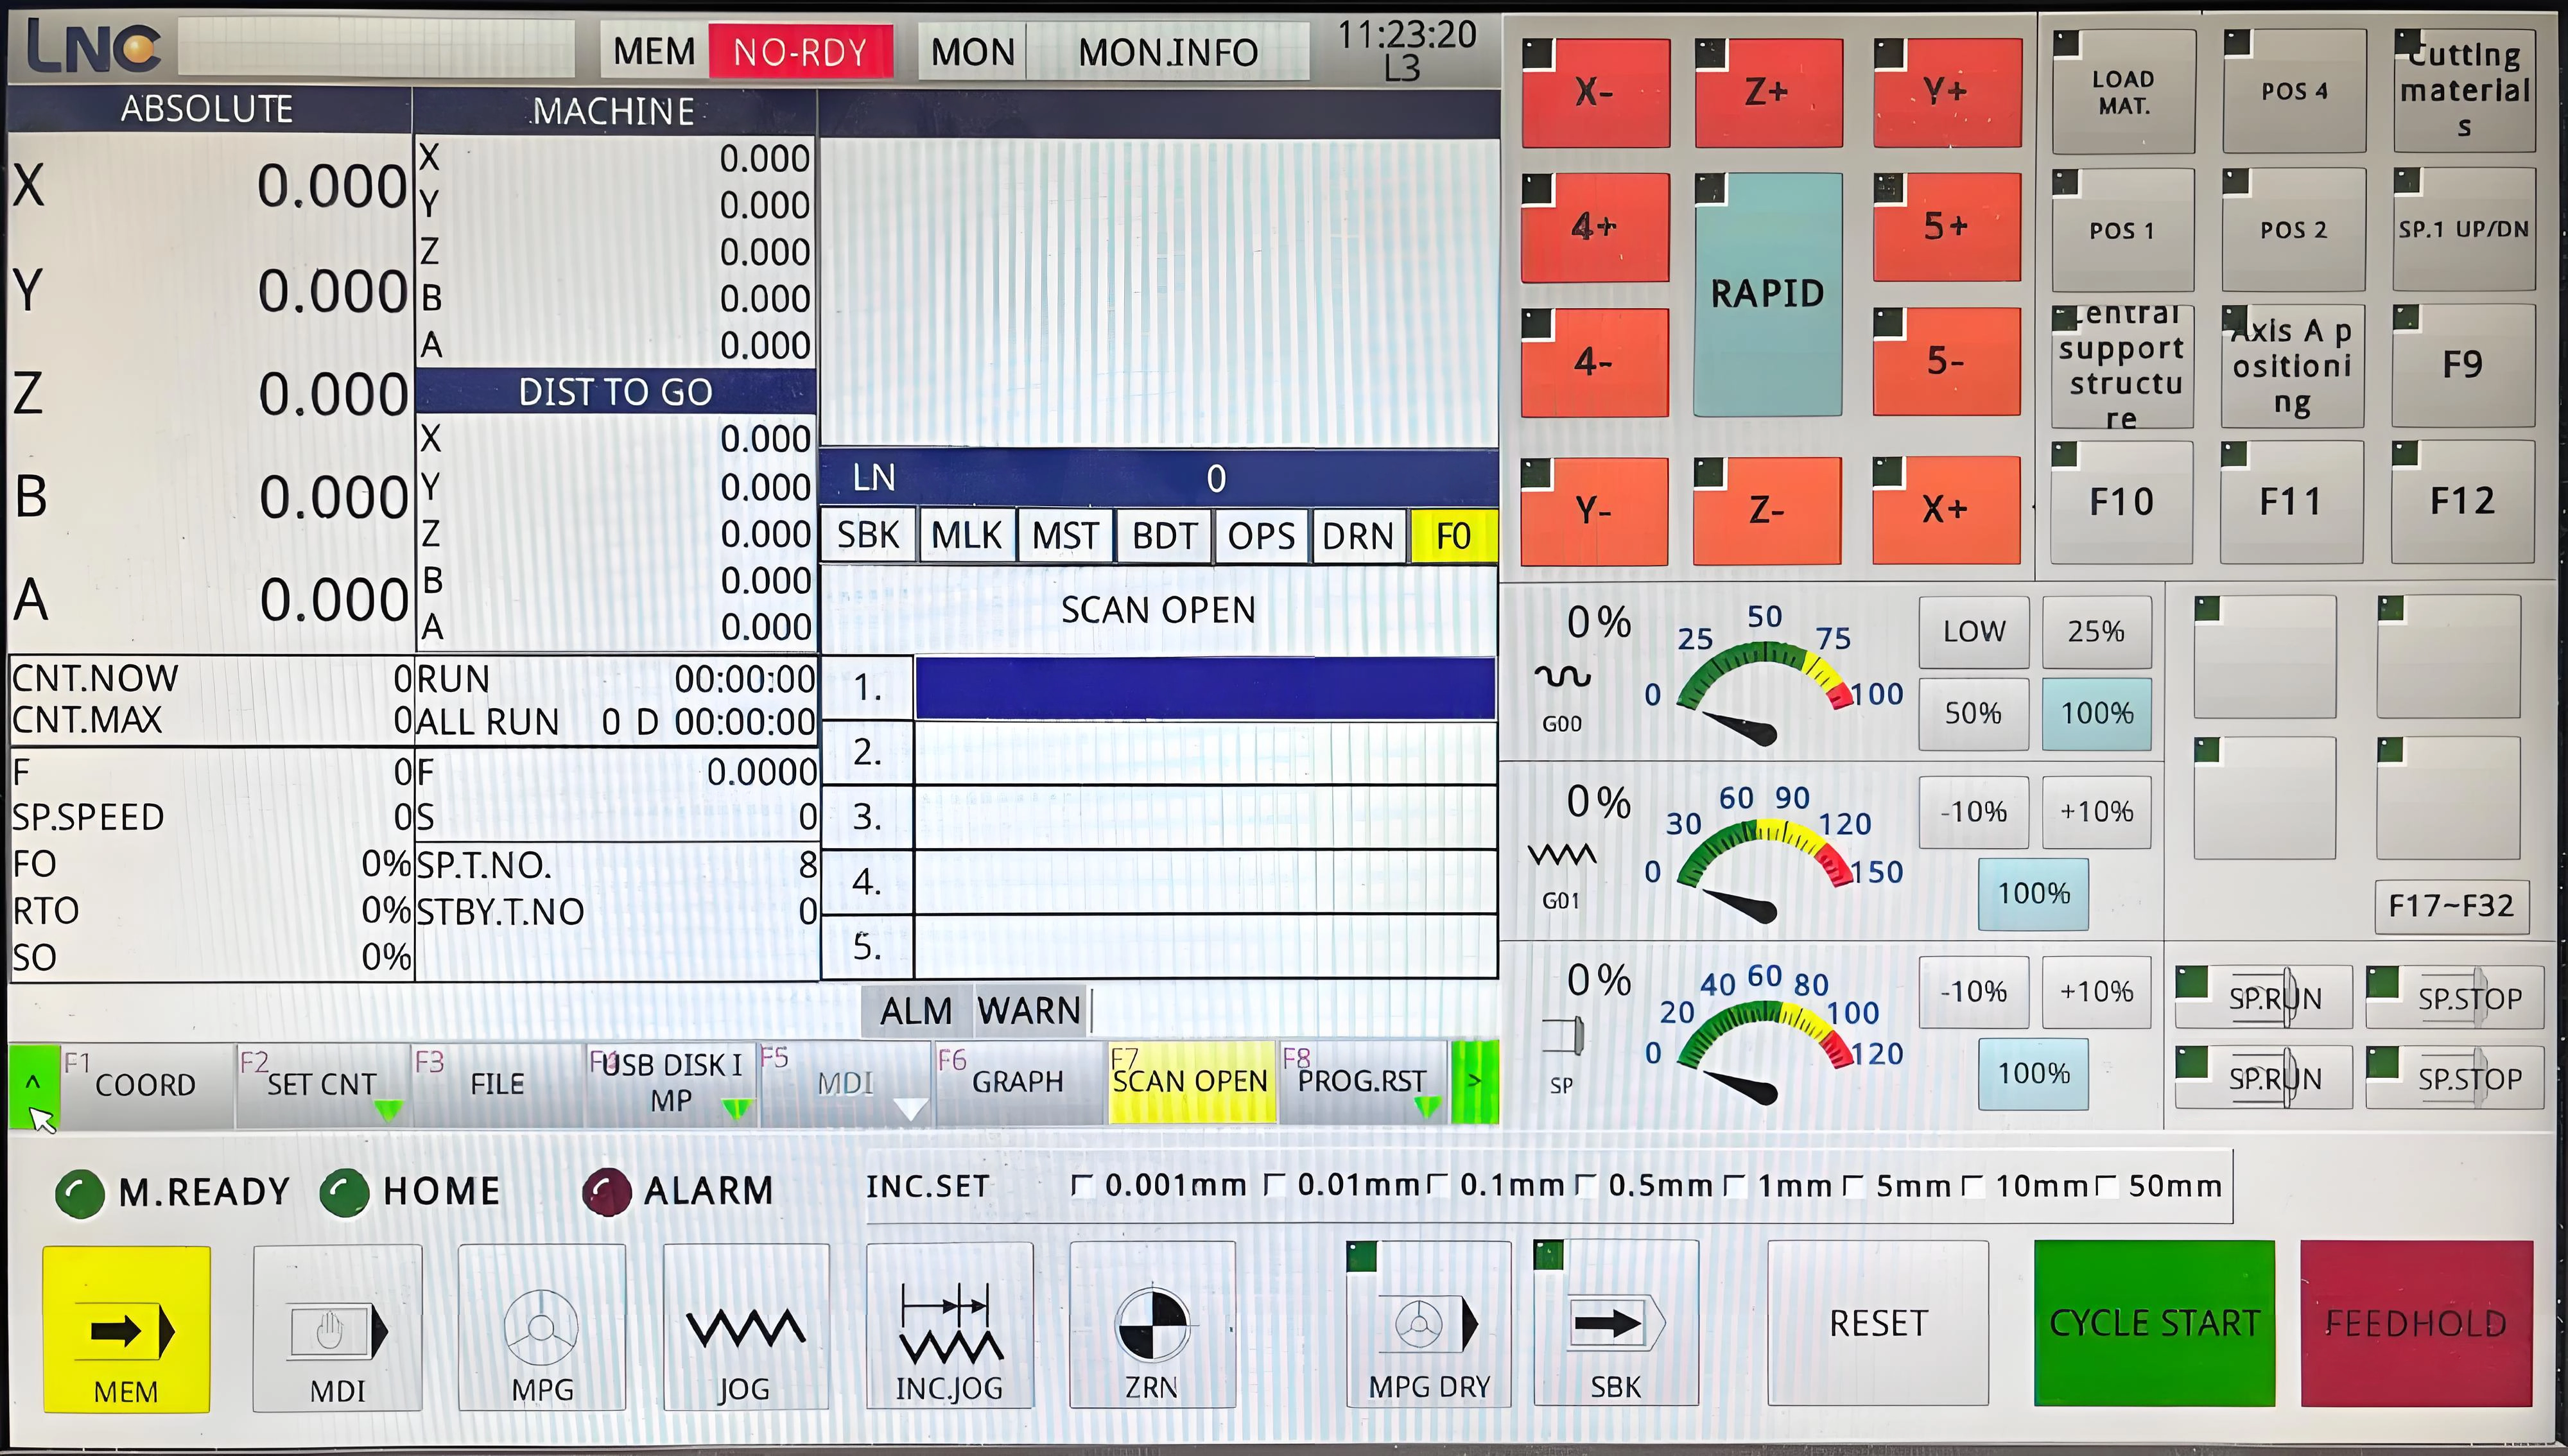
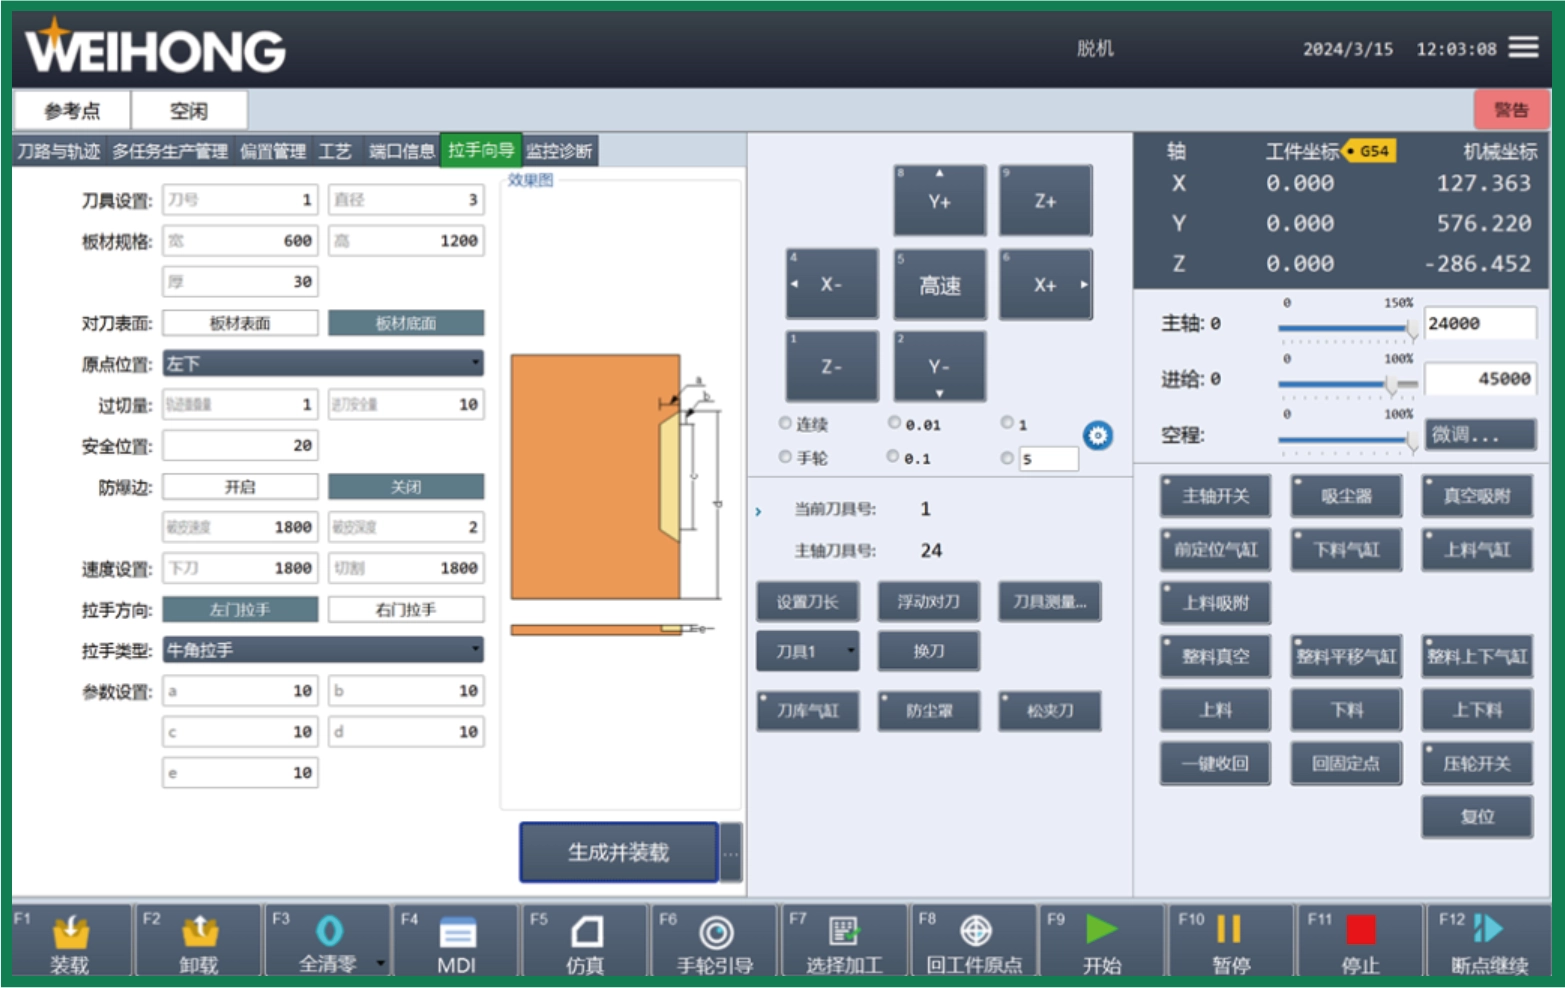
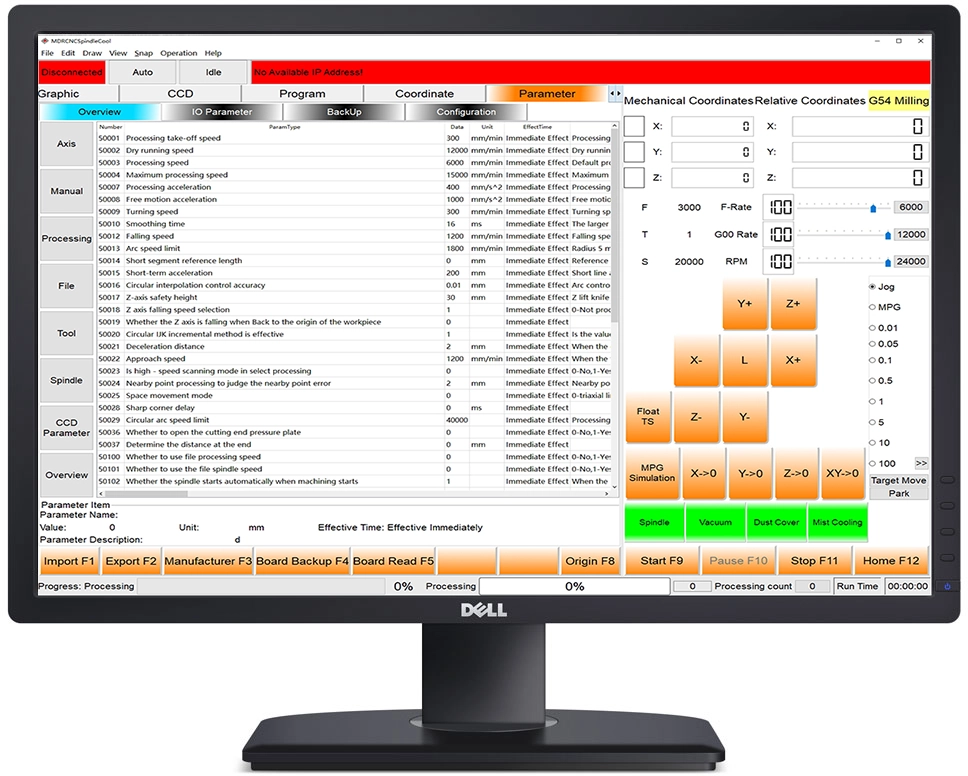
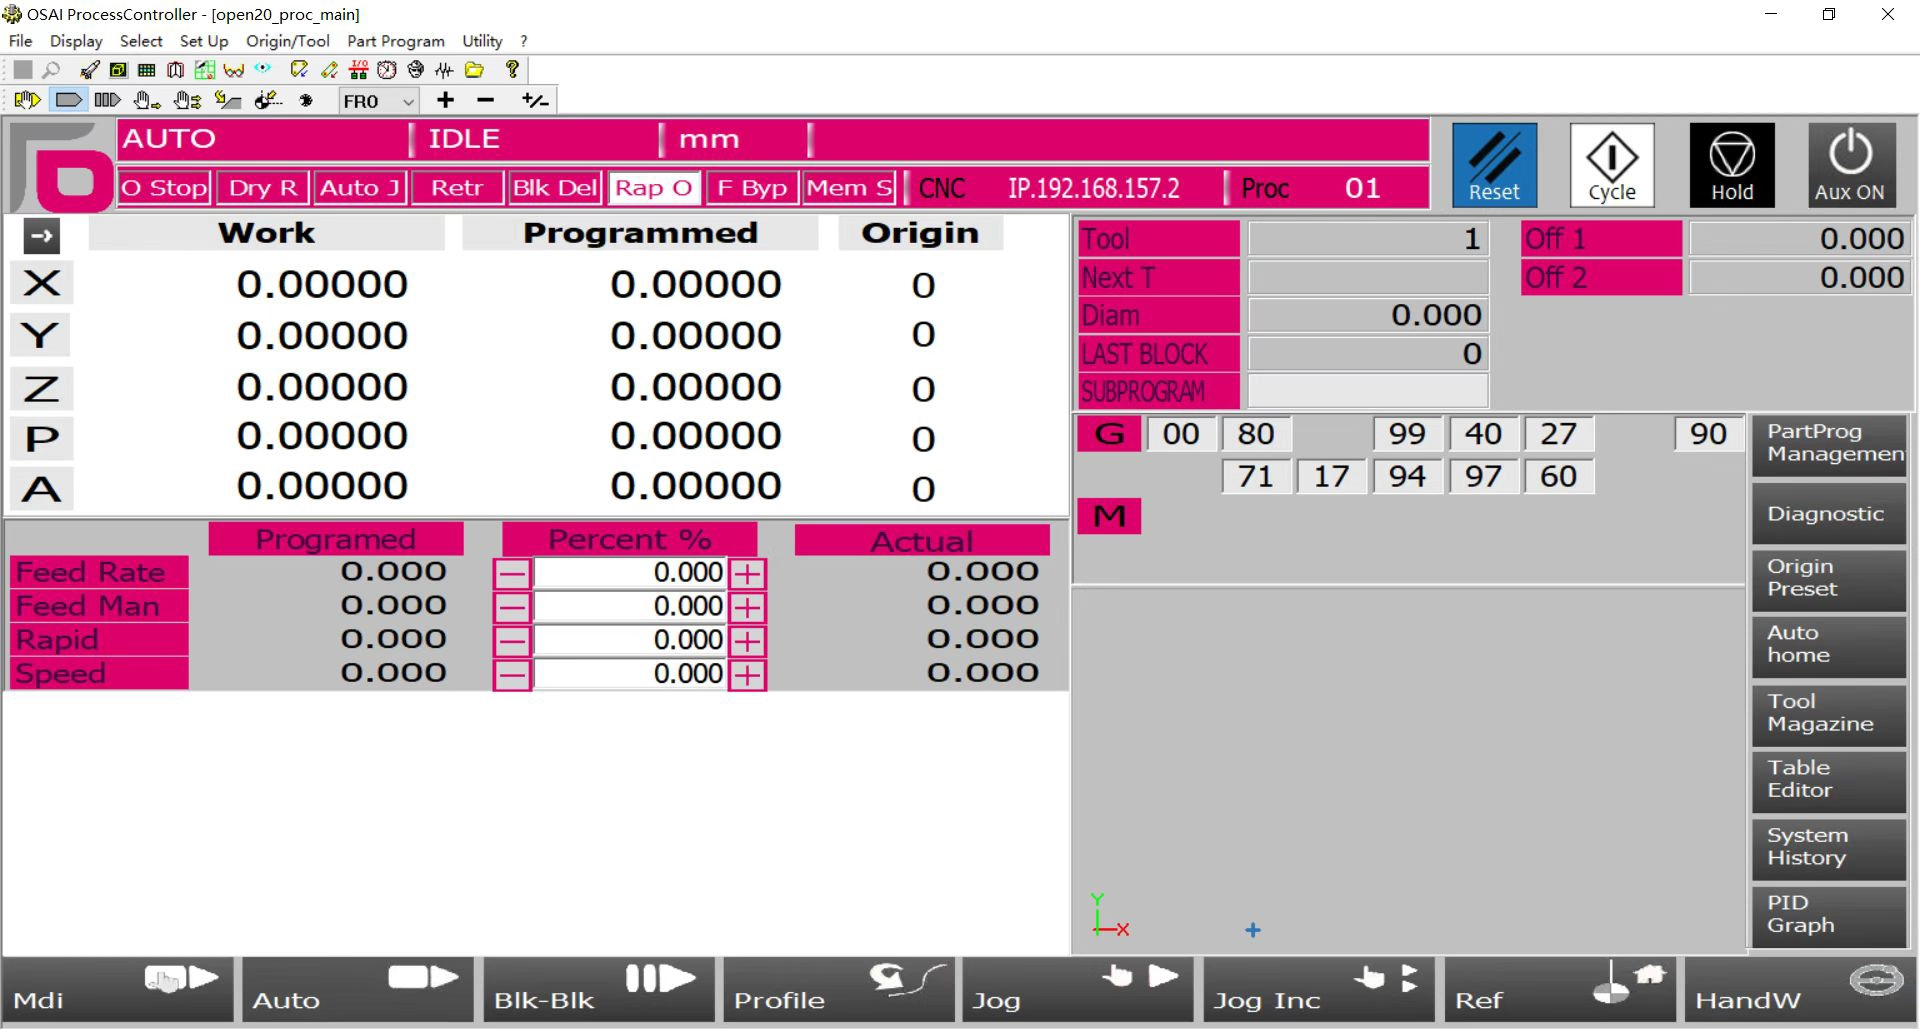
Visuaalinen ihmisen ja koneen rajapinta: Graafinen käyttöliittymä mahdollistaa uusien käyttäjien hallita sen sujuvasti 2–3 tunnissa5Se tukee käsipyörän simulointitoimintoa ennen koneistusta, mikä mahdollistaa työkaluratojen ja ohjelmien esitarkastuksen ja estää virheellisestä käytöstä aiheutuvat laitevauriot.
-
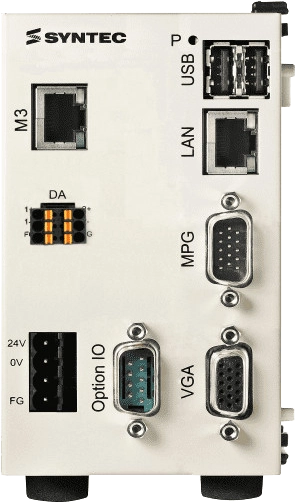
Vahva toimintojen laajennettavuus: Vakiokokoonpano tukee neliakselista vivustoa. Toimintoja laajennettaessa CNC-järjestelmään tarvitsee kytkeä vain toimintopaketit, ja järjestelmän eri toimintoja voidaan avata ohjelmapäivitysten kautta. Toimintoja voidaan laajentaa myös päivittämällä, muokkaamalla tai kirjoittamalla PLC-ohjelma uudelleen USB-liitännän kautta – järjestelmän vaihtoa ei tarvita.
-
Erittäin integroidut laitteistomoduulit: Ydinohjausyksikkö integroi suorittimen, ohjauskortin ja I/O-moduulit, mikä vähentää signaalin siirtoviivettä, minimoi häiriöt ja viat sekä parantaa vasteaikaa.
-
Moniskenaariofunktioiden integrointi: Se on varustettu kahdella moduulilla: PLC:llä ja NC:llä. NC-moduuli vastaa keskeisistä ohjaustoiminnoista, kuten järjestelmän näytöstä, tiedonsiirrosta, muokkauksesta, dekoodauksesta, interpoloinnista ja kiihdytyksestä/hidastuksesta; PLC-moduuli puolestaan käsittelee tikapuukaavioiden tulkinnan, suorituksen sekä syötön/tulostuksen. Se tukee lausekkeellista makrokoodiohjelmointia ja makro-ohjelmien automaattista kutsumista parametreilla, mikä mahdollistaa siirtymisen yksiohjelmaisesta koneistuksesta automaattiseen integroituun monitehtäväkoneistukseen.
-
Ohjelmistojen ja järjestelmäalgoritmien koordinoitu ohjaus: Se integroi syvästi liikkeenohjauksen, PLC-logiikan ja prosessioptimointialgoritmit. Useiden algoritmien yhteistyö parantaa koneistuksen tehokkuutta ja tarkkuutta sekä optimoi koko tuotantoprosessin.
-
Integroitu ihmisen ja koneen vuorovaikutus: Se tukee täyttä offline-toimintaa ja integroi toimintoja, kuten parametrien asettamisen, tilanvalvonnan, vikadiagnostiikan ja ohjelmakutsujen – ohjelmiston vaihtoa ei tarvita. Se tukee suoraa yhteyttä valtavirran CAD/CAM-ohjelmistoihin; luodut koodit voidaan tuoda USB:n kautta ilman välimuotomuunnosta.
-
Moniakselisen vivuston käyttö: Se tukee neliakselista kytkentää (X-, Y-, Z- ja A-akselit). Ainutlaatuisten kiihtyvyys-/hidastusohjauksen ja interpolointialgoritmien ansiosta se saavuttaa nopean, tarkan ja luotettavan toiminnan ±0.001 mm:n yhden akselin ohjaustarkkuudella.
-
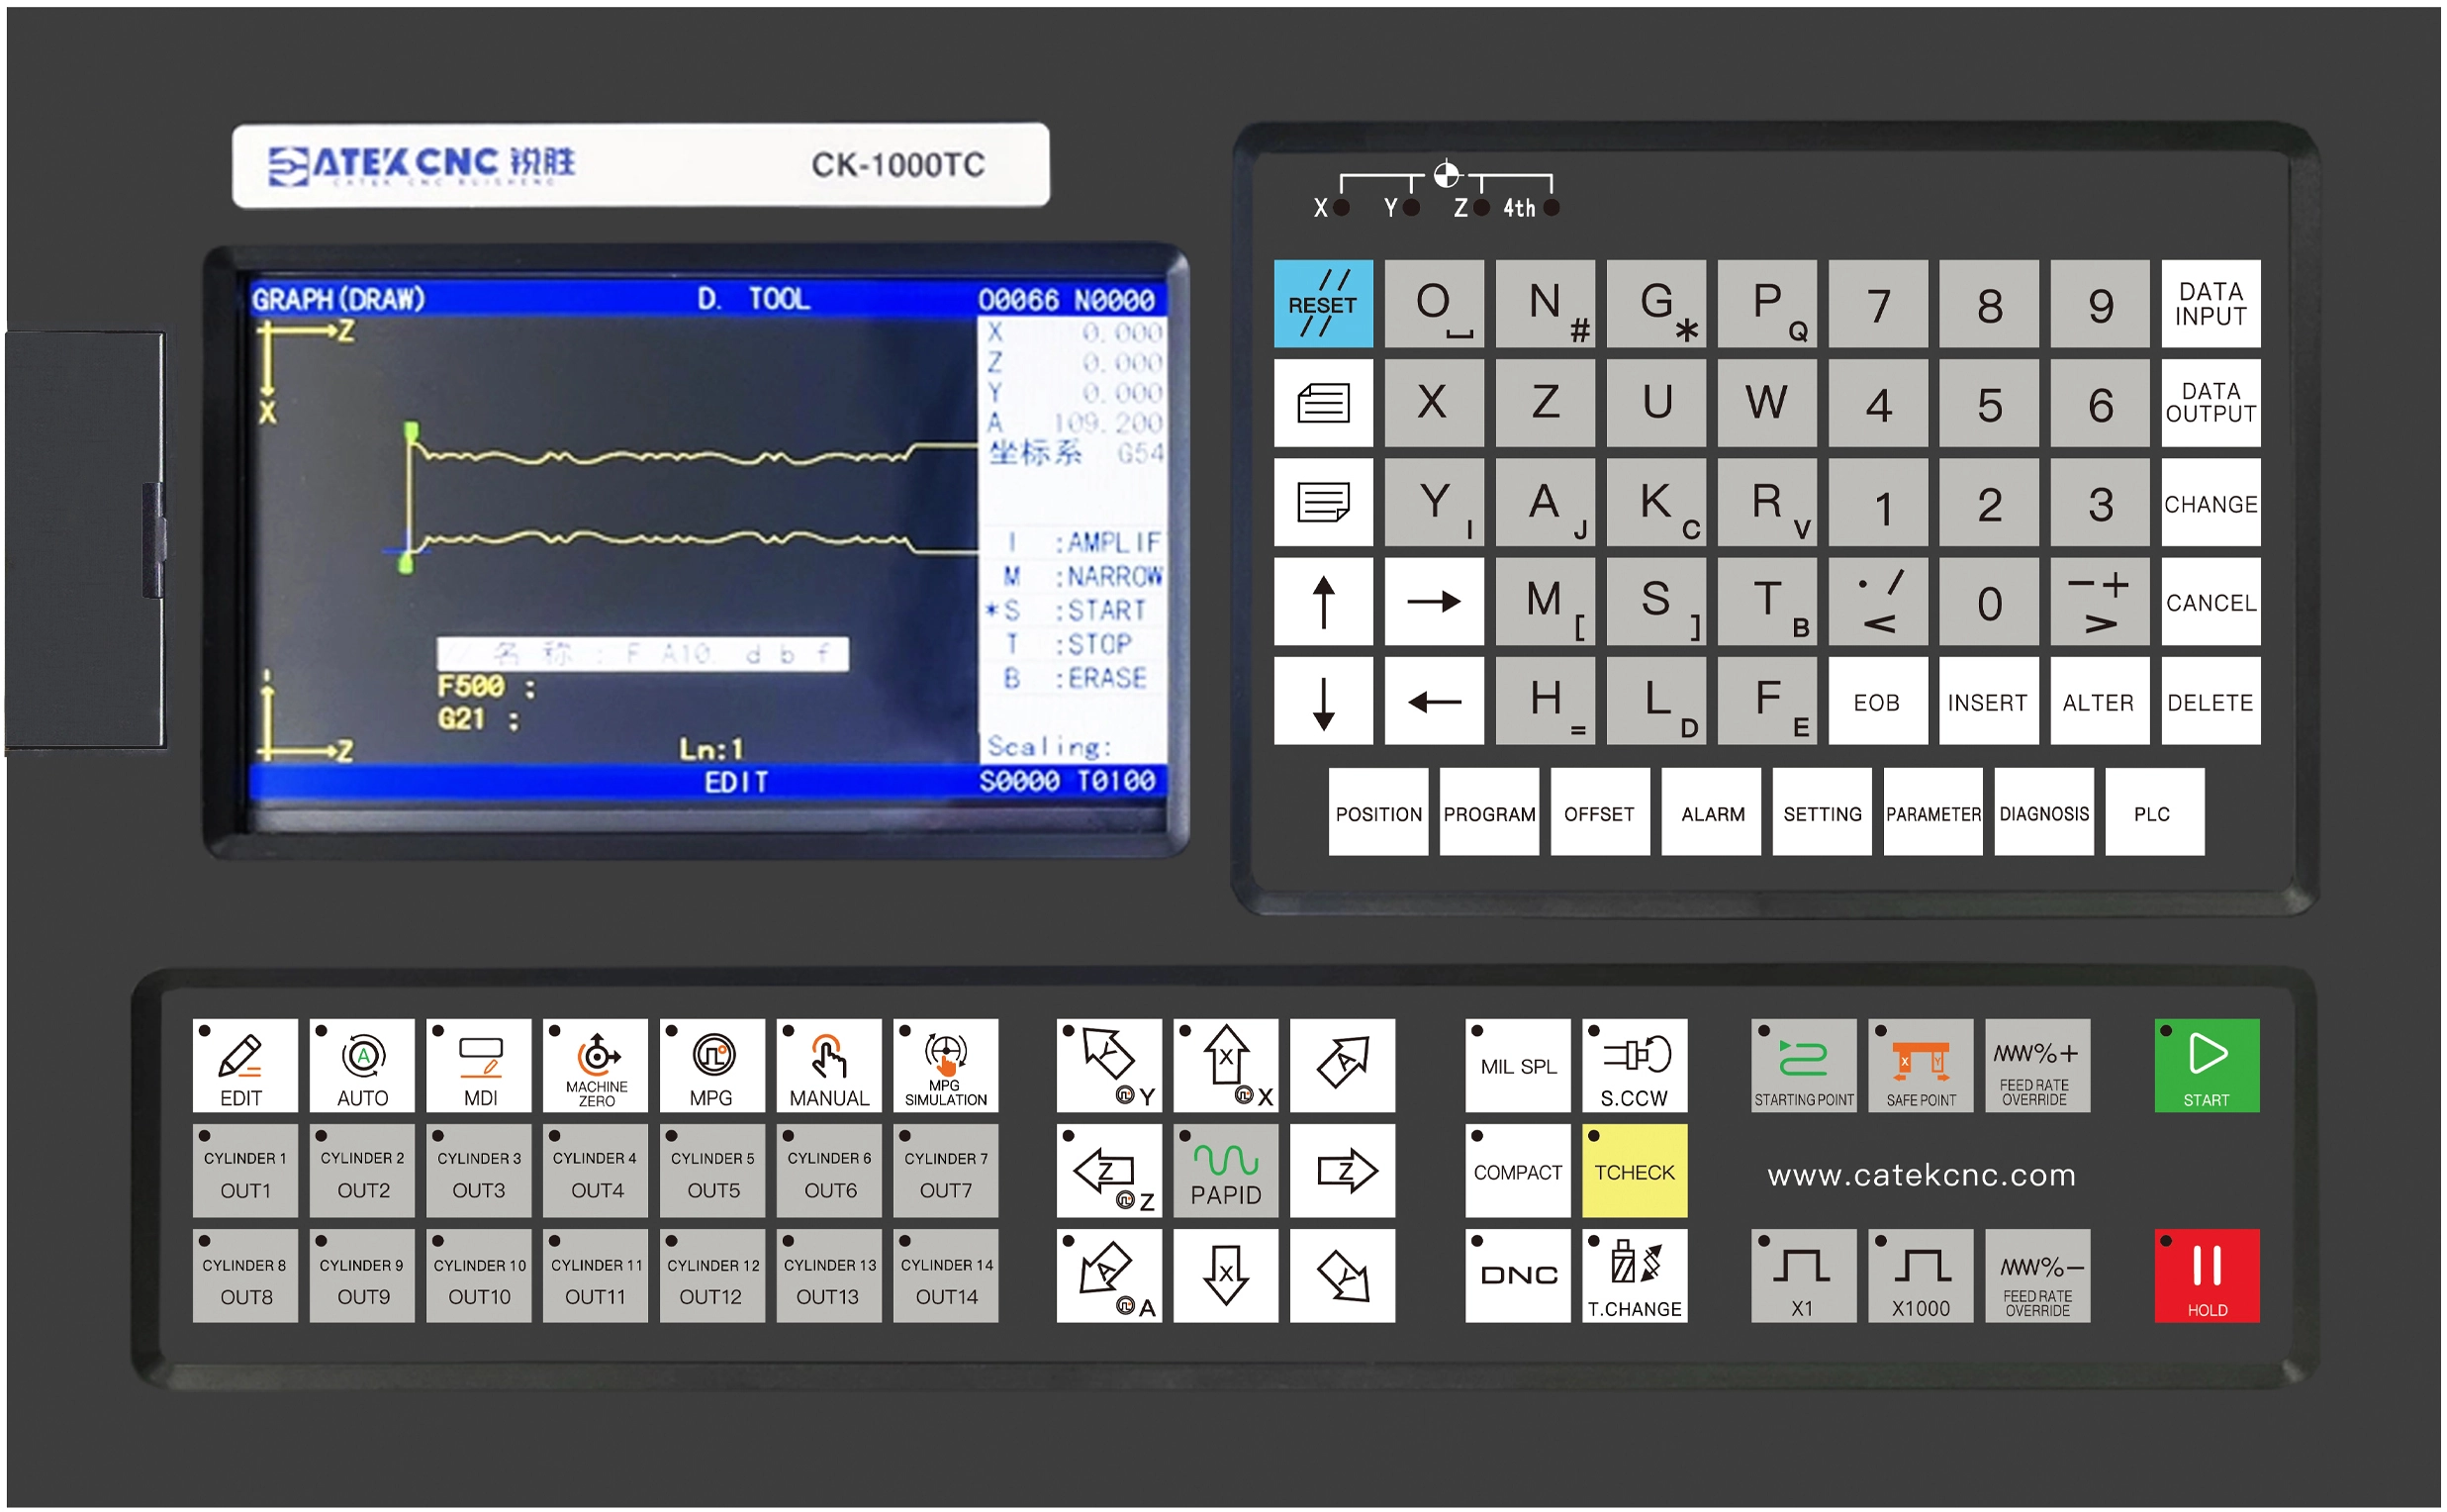
Yhteensopivuus useiden konetyyppien kanssa: 1000TC-malli on yhteensopiva useiden CNC-puusorvien (2-akseliset, 3-akseliset, 4-akseliset jne.) kanssa. Se tukee toimintojen laajentamista, kuten karoja, sahanteriä, hiomalaitteita, automaattisia työkalunvaihtajia sekä lastaus- ja purkutoimintoja, mikä vastaa monipuolisten tuotantoskenaarioiden tarpeisiin.