


{{goods.model}}


Lasermerkintäkoneen käyttö sytyttimien merkitsemiseen
Lasermerkinnästä on tullut yleistyvä valinta korkealaatuisten sytyttimien räätälöinnissä. Tämä artikkeli opastaa sinua kuitulasermerkintäkoneen käytössä sytyttimien yksilölliseen merkitsemiseen.
Samankaltaiset mallit
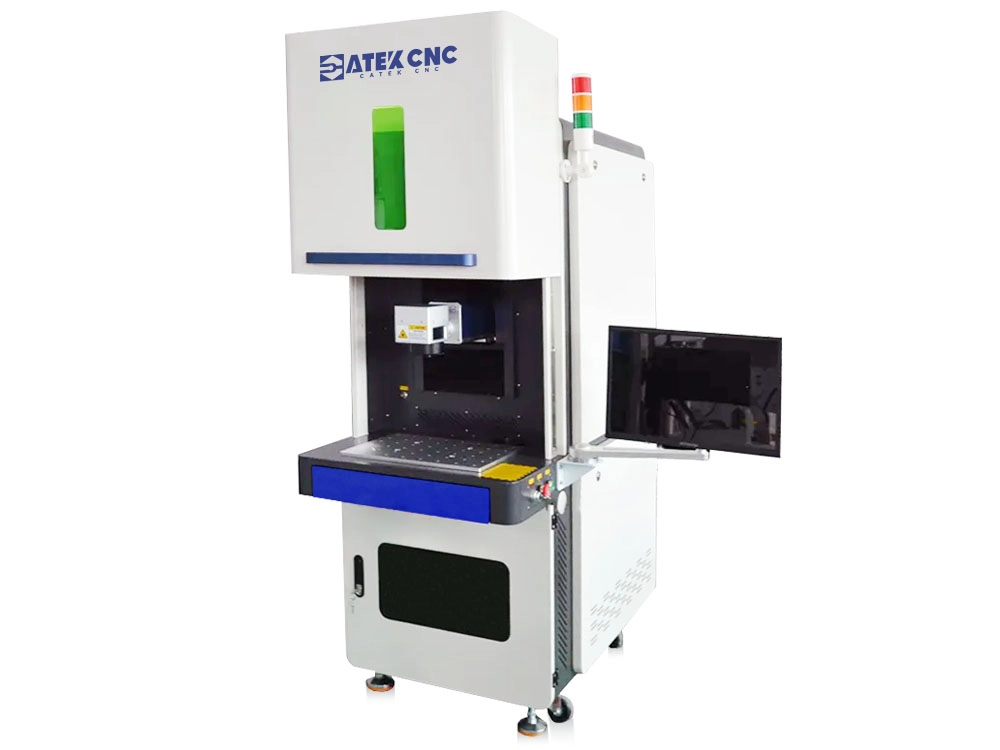
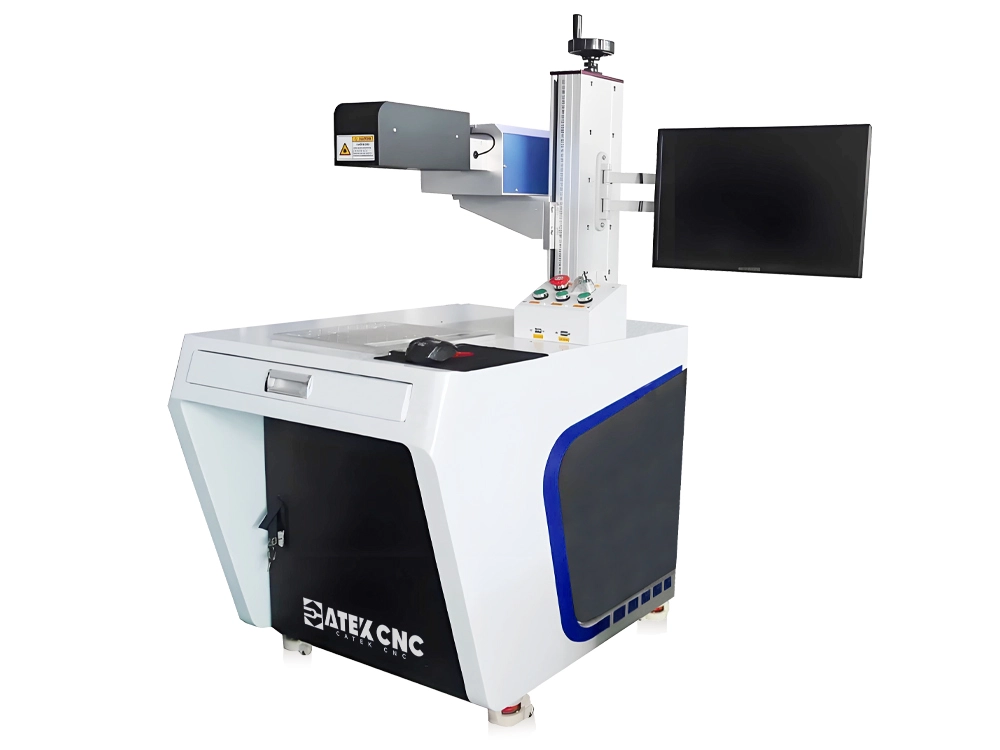
Personoitujen kuvioiden merkitseminen sytyttimiin voi muuttaa tämän tavallisen työkalun eksklusiiviseksi esineeksi, jolla on emotionaalista ja sosiaalista arvoa. Se ei toimi ainoastaan henkilökohtaisen tyylin julistuksena – esittelee omistajansa makua ja identiteettiä ainutlaatuisten kuvioiden, nimien tai symbolien avulla – vaan myös tunteiden kantajana, johon voidaan kaivertaa tärkeitä päivämääriä, muistotekstejä tai kuvia, mikä tekee siitä ihanteellisen lahjan ja muistojen säilytyspaikan. Lisäksi hienostuneet kuviot parantavat merkittävästi tuotteen taiteellista ja keräilyarvoa ja vastaavat lahjamarkkinoiden vaatimuksiin. Yritystasolla räätälöidyt kuviot toimivat myös tehokkaana keinona brändin laajentamiseen, vahvistaen käyttäjien yhteisöidentiteettiä ja edistäen emotionaalista yhteyttä brändiin. Tämä mikrokaiverrus edustaa pohjimmiltaan henkilökohtaisen arvon luomista yhdistämällä käytännöllisyys, tunteet ja estetiikka.
Eri materiaaleista valmistettujen sytyttimien tärkeimmät merkintäprosessit
Sytyttimien räätälöityjen merkintäprosessien valinta riippuu niiden materiaaliominaisuuksista, ja ne voidaan jakaa kahteen ydinluokkaan: muoviin ja metalliin.
Muoviset sytyttimet
Muovisten sytyttimien personoitu käsittely perustuu pääasiassa painotekniikoihin, joissa on kaksi keskeistä menetelmää:
Tampotulostus: Siirtää kuvioita epäsäännöllisille kaareville pinnoille silikonipään avulla, ja etuna on mukautua monimutkaisille tuotepinnoille.
Silkkipainanta: Se sopii paremmin tasaisille tai yksinkertaisille kaareville pinnoille, ja se erottuu erinomaisesti kuvioiden esittämisessä erillisillä väripalkeilla, ja sen kustannukset ovat suhteellisen alhaiset.
Metalliset sytyttimet
Huippuluokan sytyttimet valmistetaan enimmäkseen metallimateriaaleista, kuten ruostumattomasta teräksestä, kuparista ja sinkkiseoksesta. Niiden personoitu käsittely keskittyy "pysyvyyteen ja korkeaan tekstuuriin", ja käytössä on valtavirran tekniikoita, kuten etsaus, leimaus ja kaiverrus – kaikki nämä pystyvät luomaan kuvioita, tekstuureja ja tekstejä, joilla on 3D-tuntuma sytyttimen metallikuoreen. Nämä prosessit eivät ainoastaan varmista personoitujen merkintöjen kestävyyttä ja pysyvyyttä, vaan myös parantavat tuotteen tekstuuria, lisäarvoa ja liukuestettä.
Teknologian kehittyessä myös eri prosessien sovellusskenaariot ovat muuttuneet:
Vähitellen vanhentuvat prosessit: Leimaus vaatii mittatilaustyönä tehtyjä muotteja, sen tarkkuus on alhainen ja se soveltuu vain suurten erien ja matalan tarkkuuden tarpeisiin. Kemiallinen syövytys on monimutkaista, aiheuttaa paljon saasteita ja johtaa karkeisiin kaiverrettuihin pintoihin, mikä johtaa sen käytön merkittävään vähenemiseen.
Valtavirran ensisijainen prosessi: Lukuun ottamatta tilanteita, joissa tarvitaan suuria materiaalinpoistomääriä, lasermerkinnästä on tullut nykyinen valtavirtamenetelmä. Se ei vaadi fyysistä kosketusta tai muotteja, mikä mahdollistaa erittäin tarkkojen monimutkaisten kuvioiden valmistuksen. Se on vapaa kemiallisesta saastumisesta, mikä varmistaa ympäristönsuojelun ja turvallisuuden. Se tarjoaa myös erittäin suuren käsittelyjoustavuuden – kuvioita voidaan vaihtaa nopeasti ohjelmiston avulla, mikä tekee siitä erityisen sopivan pienten erien räätälöintitarpeisiin. Lisäksi lasermerkintä on pysyvä tunniste, joka kestää kulutusta eikä aiheuta rasitusvaurioita työkappaleeseen.
Merkintäprosessi
Laitteiden valmistelu
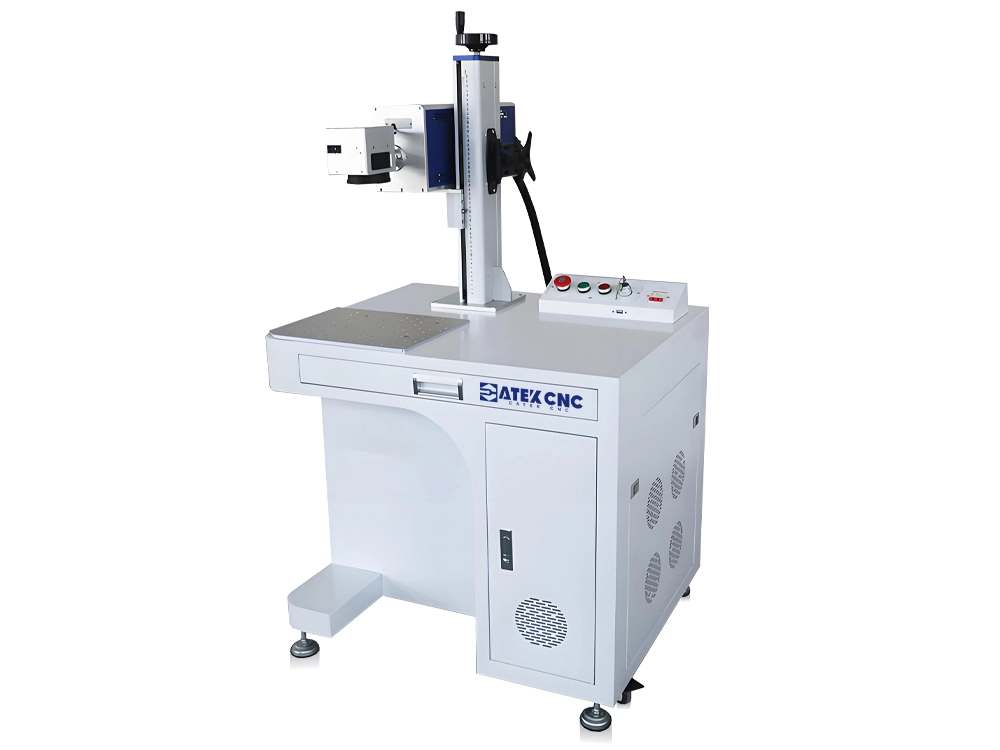
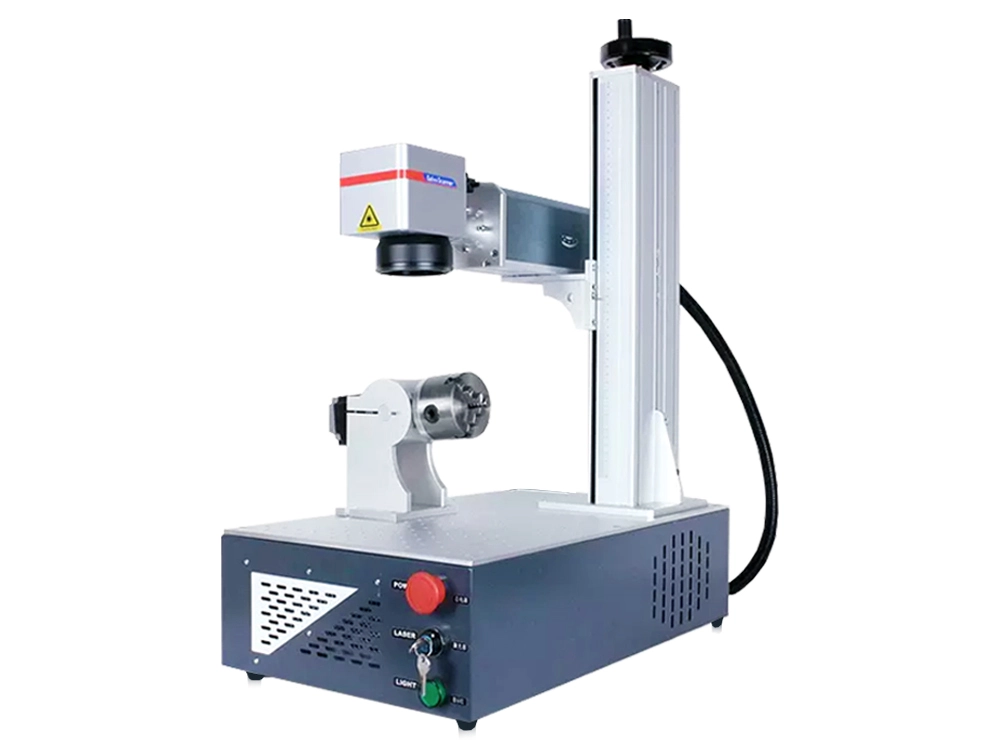
Lasermerkintäkone: Metallisten sytyttimien merkitsemiseen käytetään tyypillisesti kuitulasermerkintälaitetta. Tämän tyyppinen laite lähettää laservaloa, jonka aallonpituus on 1.06 mikrometriä ja joka kuuluu lähi-infrapuna-alueeseen. Tämä aallonpituus tarjoaa korkean metallin absorption ja pienen lämpövaikutusvyöhykkeen (HAZ). Käsittelyskenaariostasi ja vaatimuksistasi riippuen voit valita erilaisia kokoja, kuten kaappityyppisen, pöytämallin tai suljetun mallin. Erätuotantoon kannattaa harkita lennossa toimivaa kuitulasermerkintälaitetta tai kuljetinhihnalla varustettua laitetta.
PC: Kuitulasermerkintälaite vaatii tyypillisesti yhteyden tietokoneeseen. Tietokoneohjelmistoa käytetään merkintäkuvion asettamiseen, merkintäparametrien määrittämiseen ja merkintäprosessin ohjaamiseen.
Merkintäohjelmisto: Sinun on asennettava koneesi kanssa yhteensopiva merkintäohjelmisto. Tätä ohjelmistoa käytetään kuvien tuomiseen, parametrien asettamiseen ja merkintäpolun ohjeiden luomiseen.
Digitaalinen taideteos: Valmistele vektoritiedostoja (esim. AI, DXF, PLT) tai bittikarttatiedostoja (esim. BMP, JPG). Nämä tiedostot ovat merkinnän sisällön lähde.
Turvallisuussuoja: Lasersuojalasit ja -suojukset ovat välttämättömiä käyttöturvallisuuden varmistamiseksi.
Merkintävaiheet
Suunnittelumerkinnän sisältö
Käytä ammattimaisia ohjelmistoja (esim. CorelDRAW, AutoCAD) luodaksesi vektoritiedostoja (.ai, .dxf, .plt jne.) varmistaaksesi tasaiset ja pehmennetyt merkintäreunat. Jos merkintäsisältö sisältää sarjanumeroita tai QR-koodeja, käytä merkintäohjelmiston "Muuttuva teksti"- tai "Sarjanumero"-toimintoa.
Tuonti ja asettelu
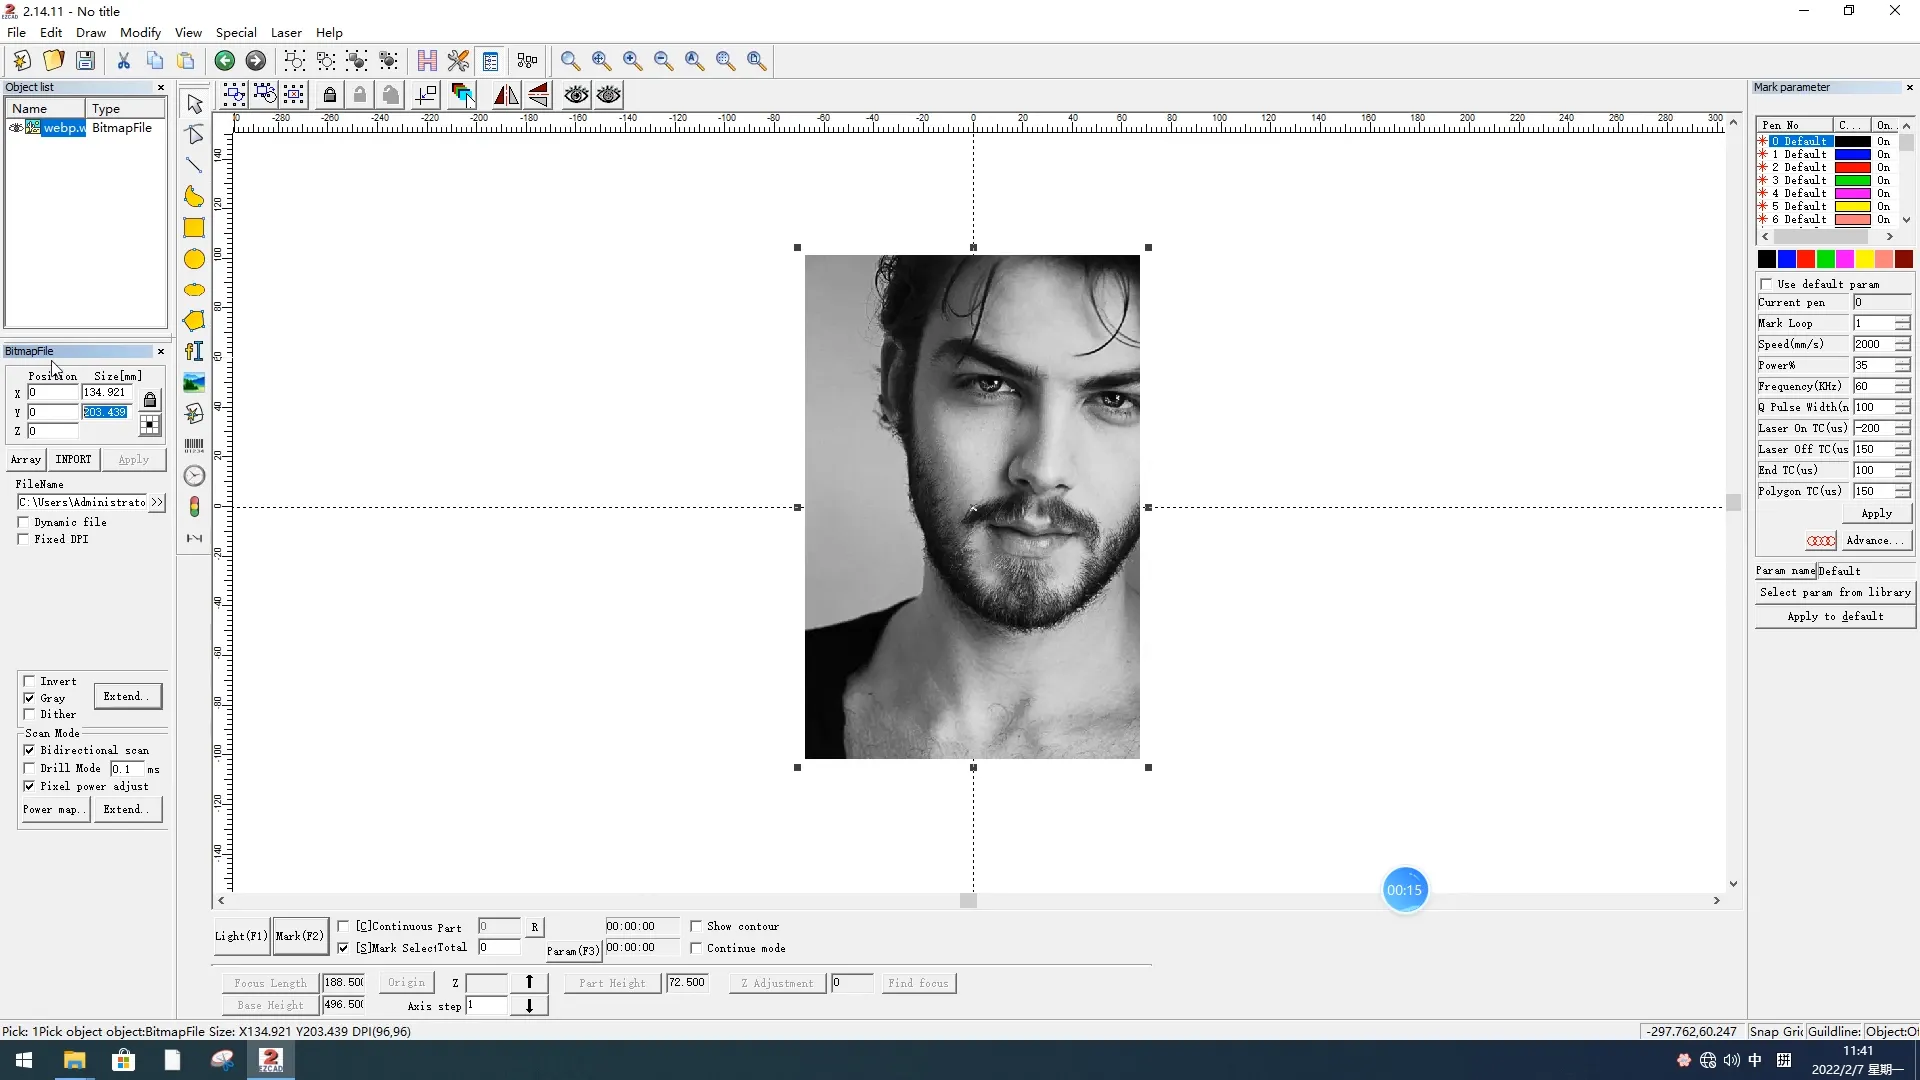
Tuo suunniteltu kuvitus merkkausohjelmistoon (esim. EZCad2).
Säädä kuvion kokoa, sijaintia ja kulmaa ohjelmistossa niin, että se on täysin linjassa sytyttimen merkintäalueen kanssa.
Laitteen käyttöönotto ja säätö
Tyhjennä työalue ja varmista, ettei siellä ole syttyviä tai räjähtäviä aineita (esim. alkoholia, bensiiniä).
Tarkista, että laserlähteen, galvanometriskannerin ja jäähdytysjärjestelmän liitännät ovat normaalit. Käynnistä laite vasta vahvistuksen jälkeen ja poista linssin suojus.
Työkappaleen asemointi ja kiinnitys:
Tämä on ratkaiseva vaihe. Käytä erityisiä kiinnittimiä sytyttimen kiinnittämiseen tarkasti ja vakaasti työtasolle. Kaarevien sytyttimien kohdalla saatetaan tarvita pyörivä akseli kehämerkintää varten.
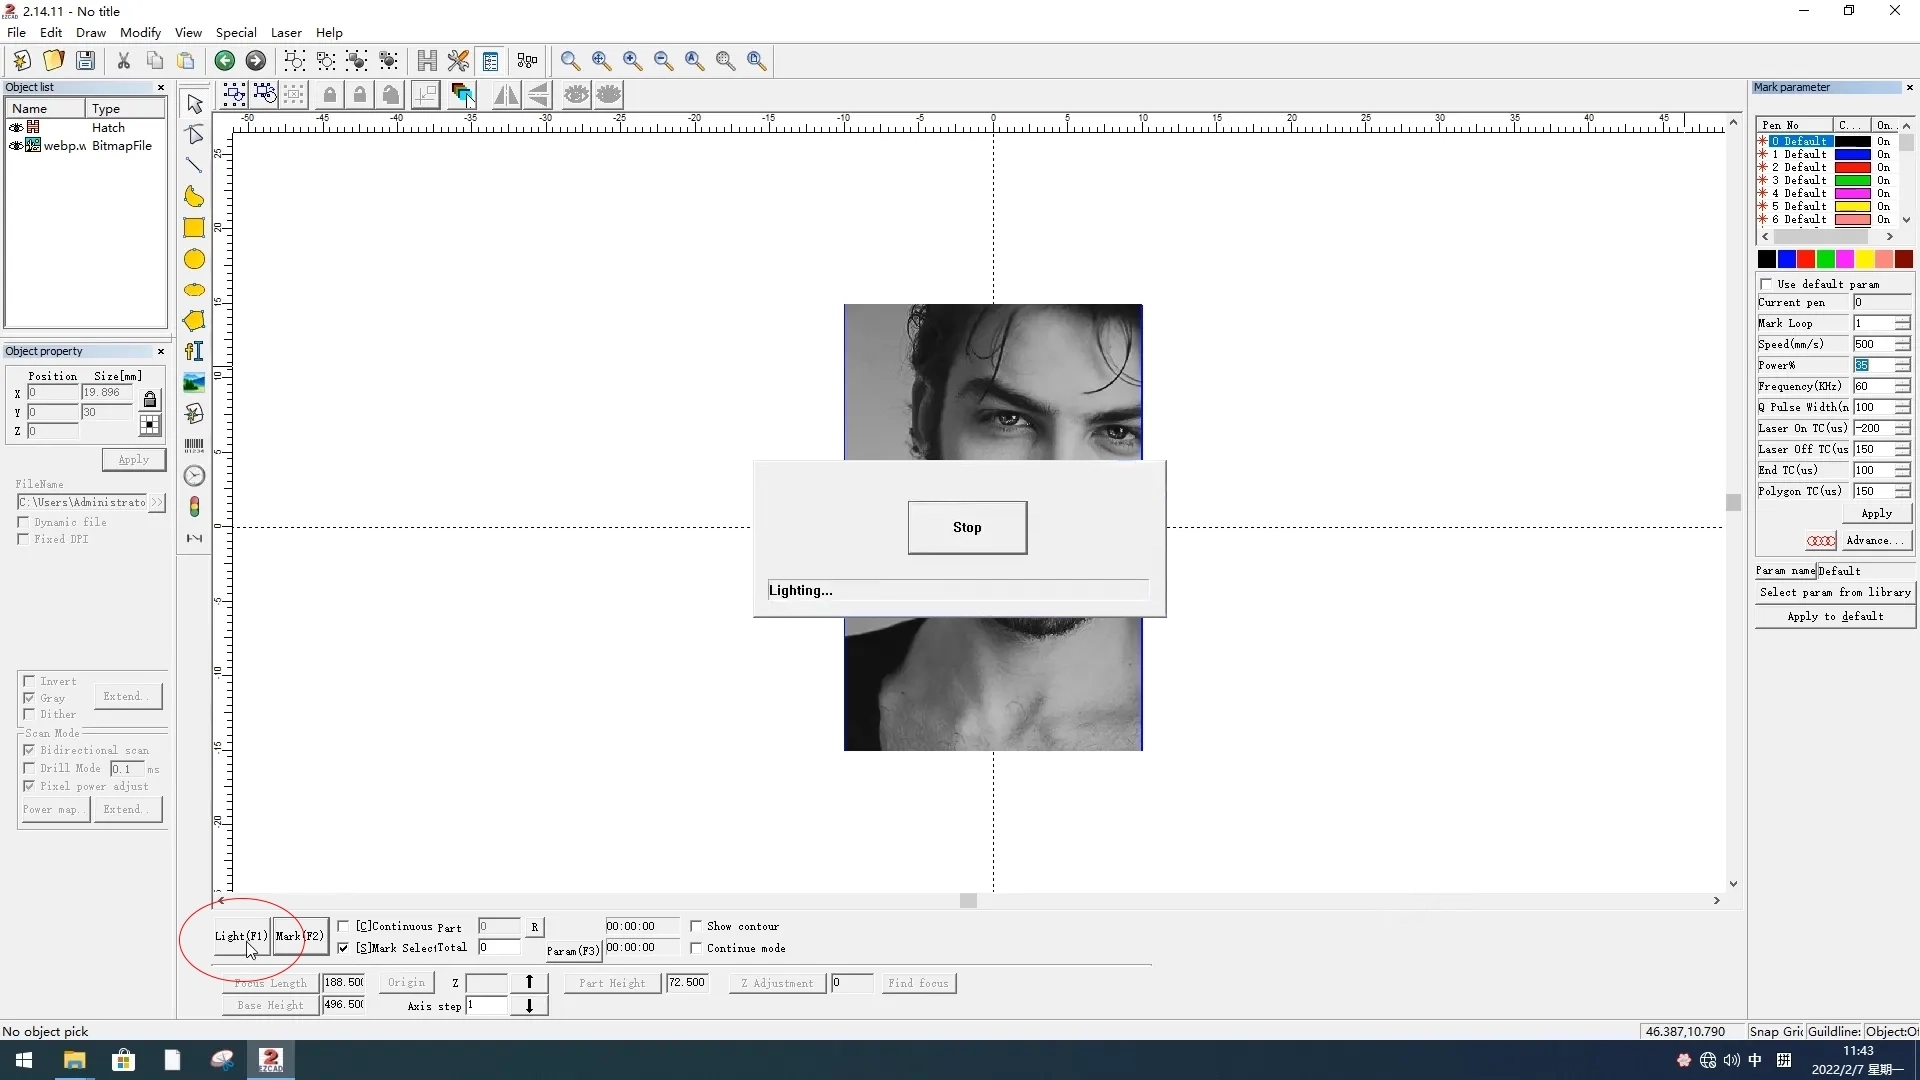
Napsauta "Valo"-painiketta tai paina ohjelmistossa F1-näppäintä aktivoidaksesi punaisen merkkivalon. Laserpää lähettää näkyvää punaista valoa, joka osoittaa tarkoitetun merkintäalueen. Tarkista, vastaavatko laserskannauksen reitti ja kantama täsmälleen odotettua sijaintia, ja säädä työkappaletta tarvittaessa.
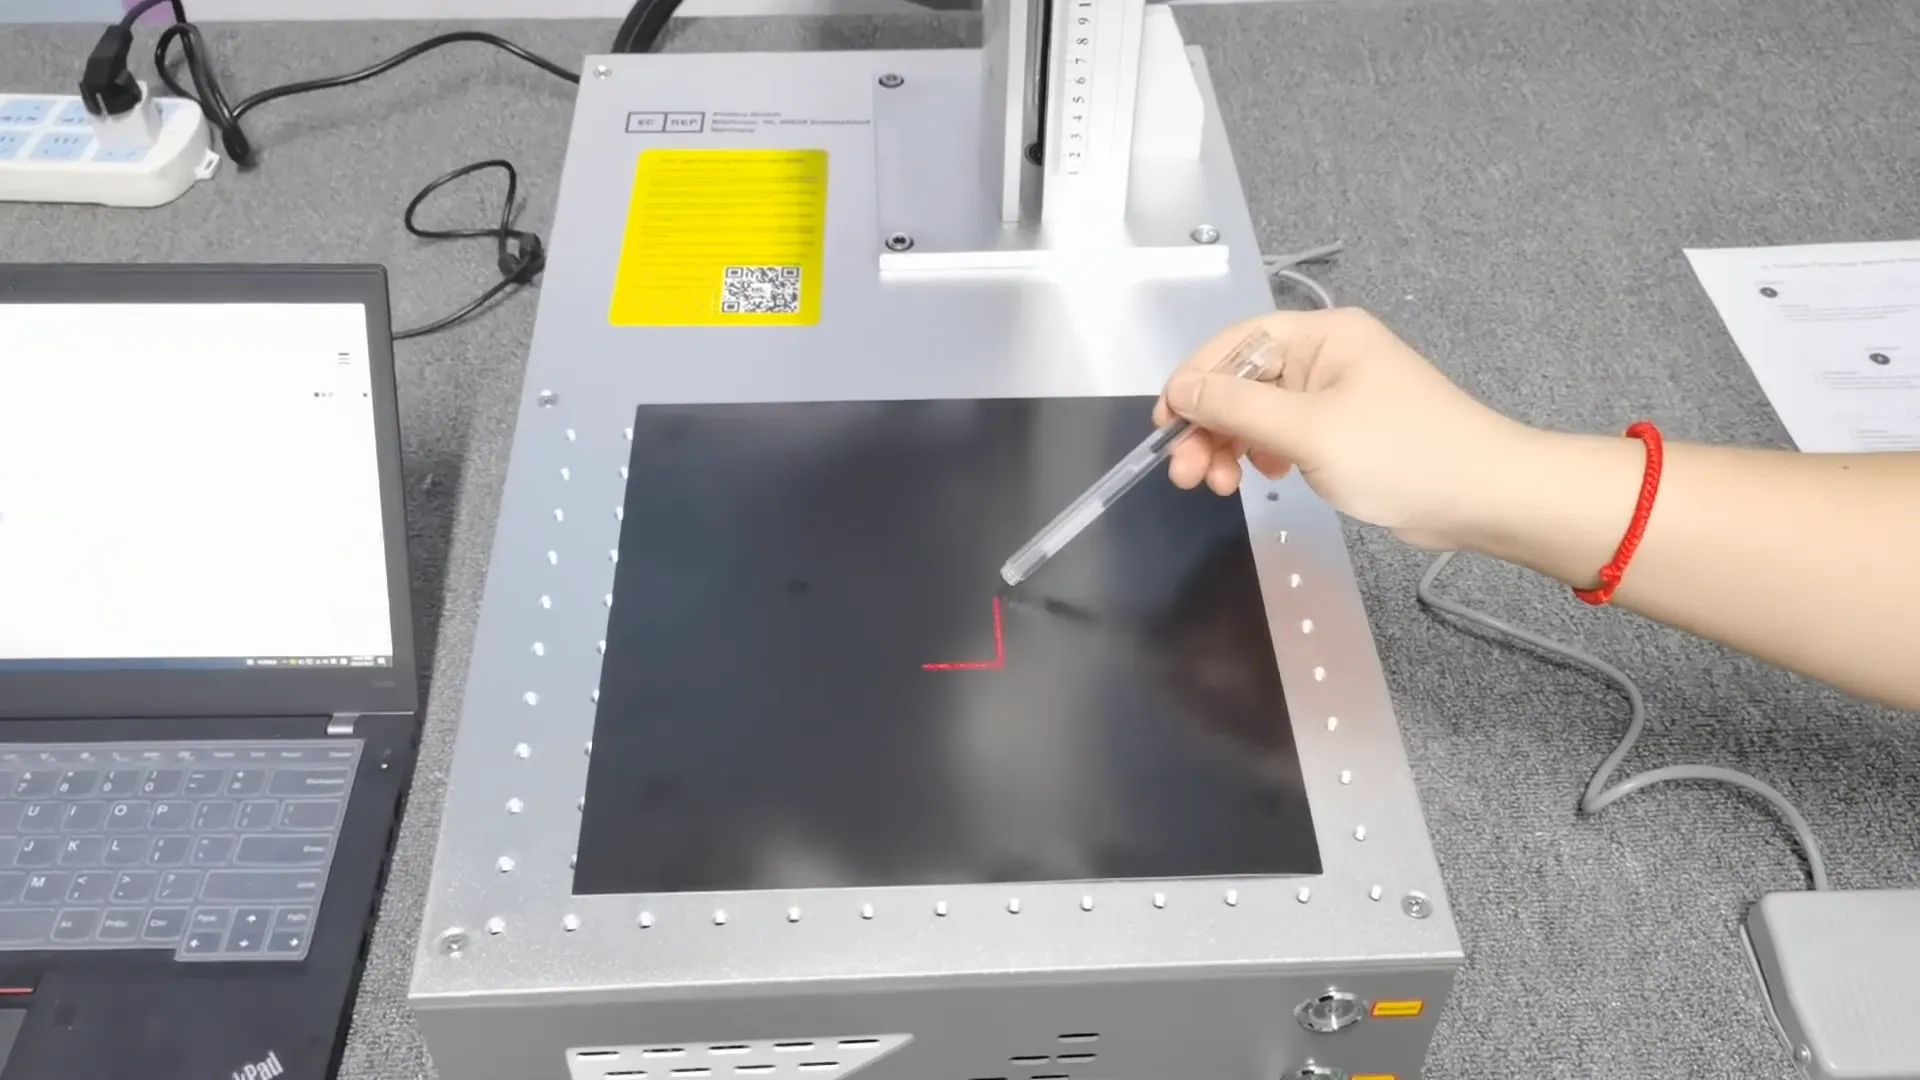
Polttovälin kalibrointi:
Suorita polttovälin kalibrointi varmistaaksesi, että sytyttimen merkintätaso on yhdensuuntainen lasersäteen polttotason kanssa ja oikealla korkeudella.
Käytä punaisen valon kohdistusta tai manuaalista korkeusmittaria varmistaaksesi, että laserin tarkennus osuu vaaleammalle pinnalle. Poikkeama polttotasosta aiheuttaa epätarkkoja ja epäselviä jälkiä.
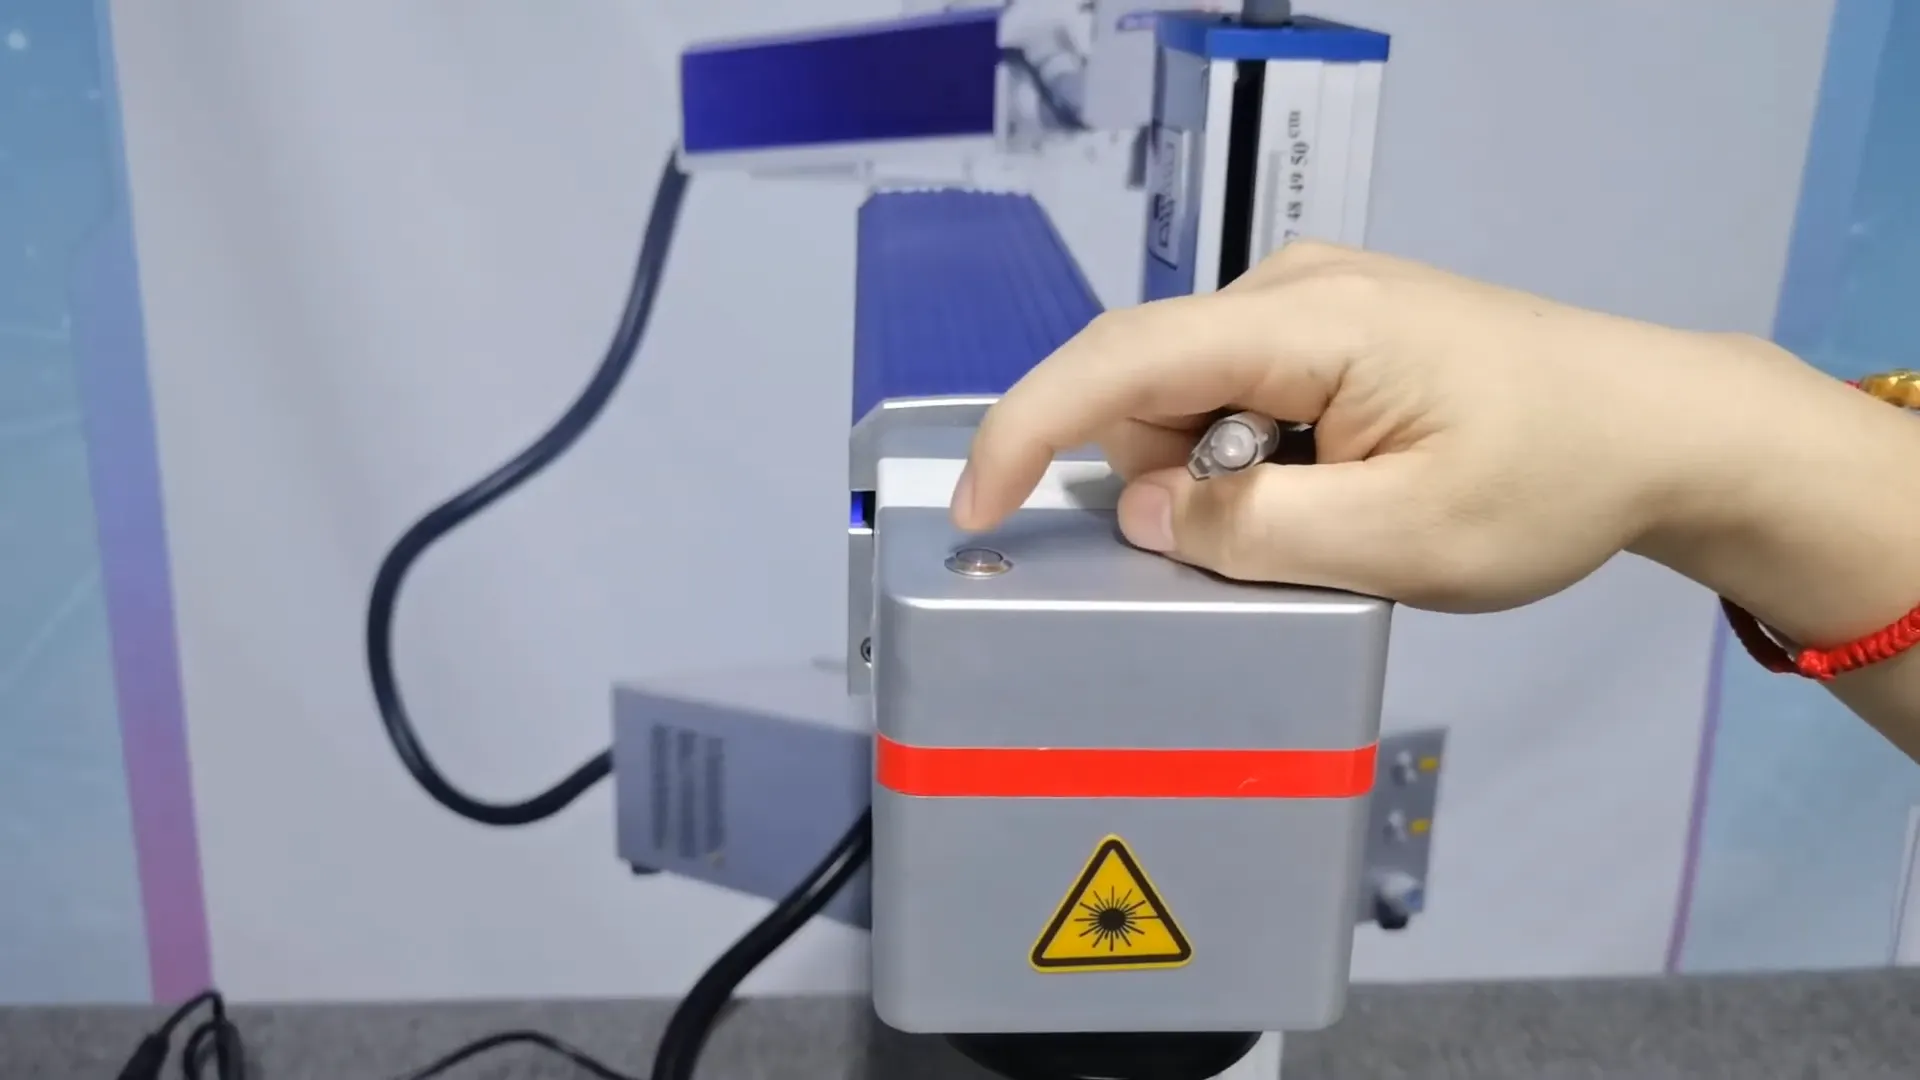
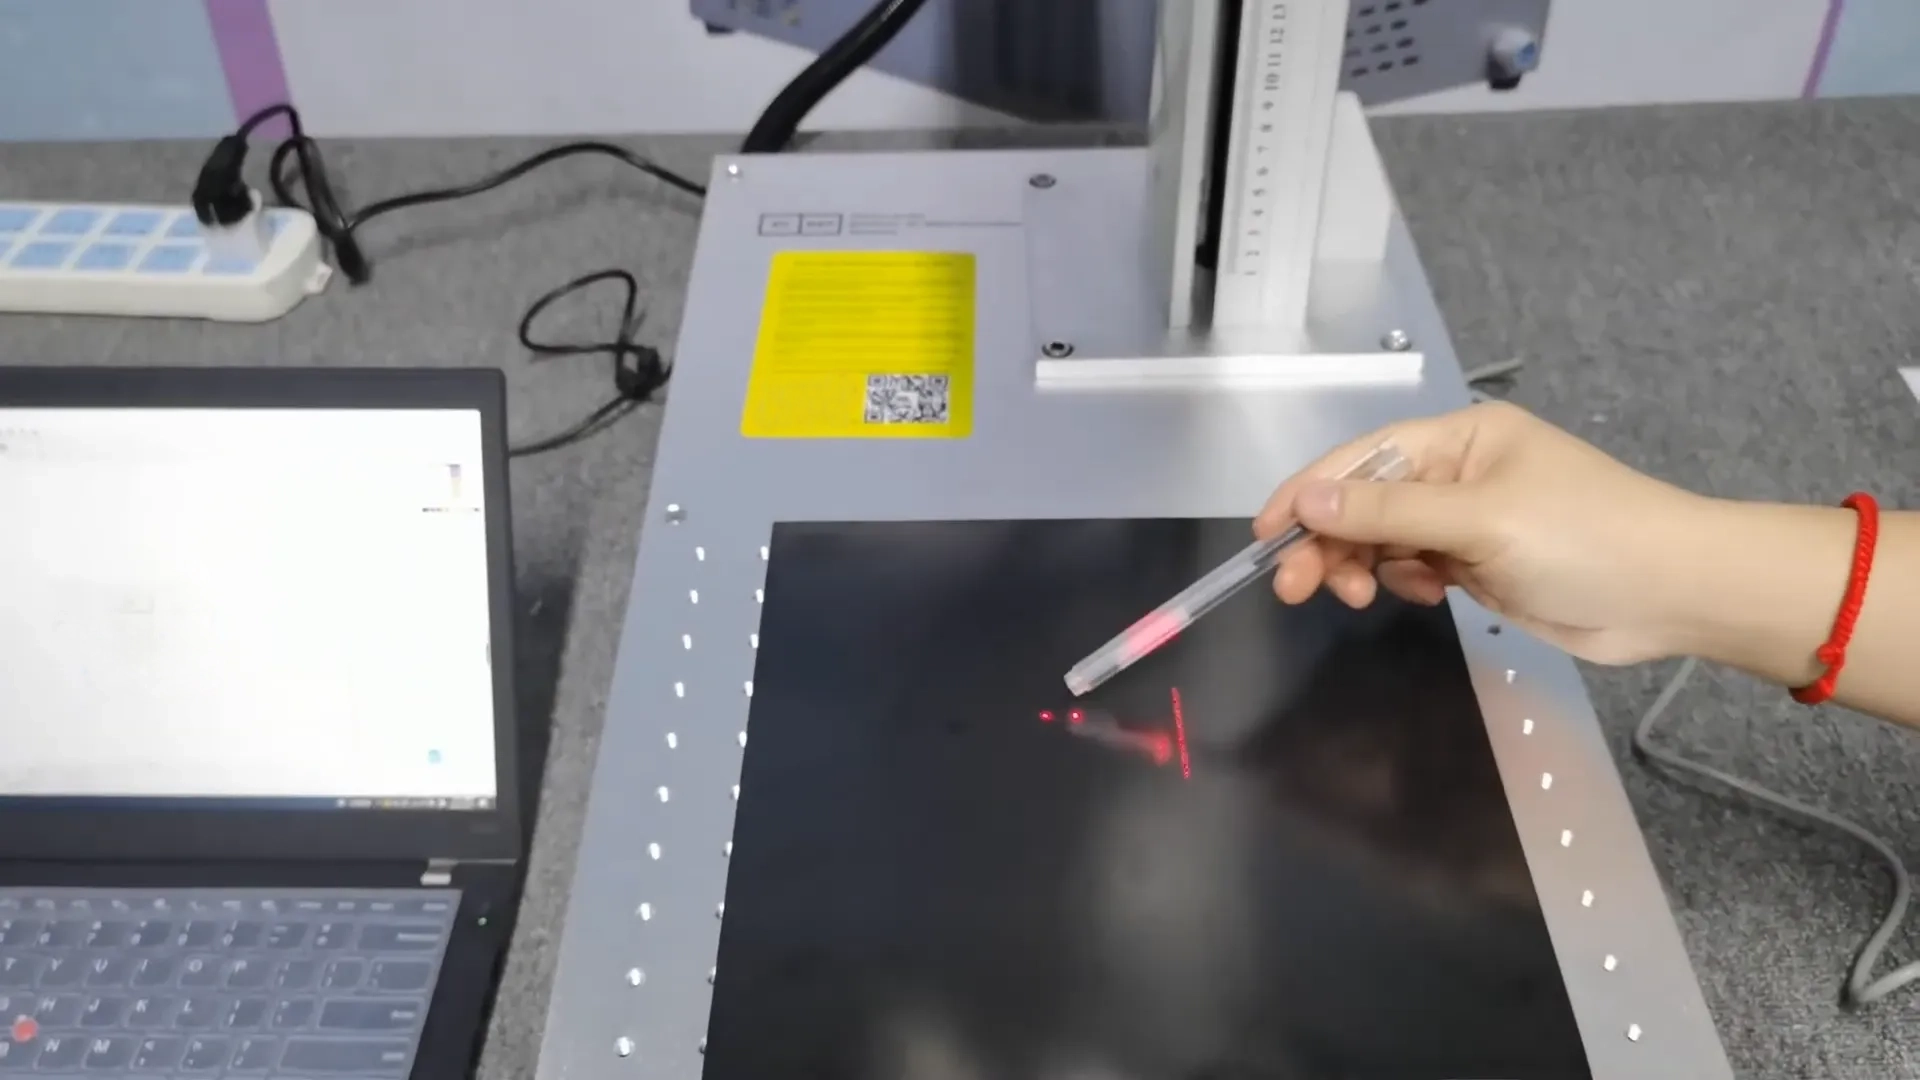
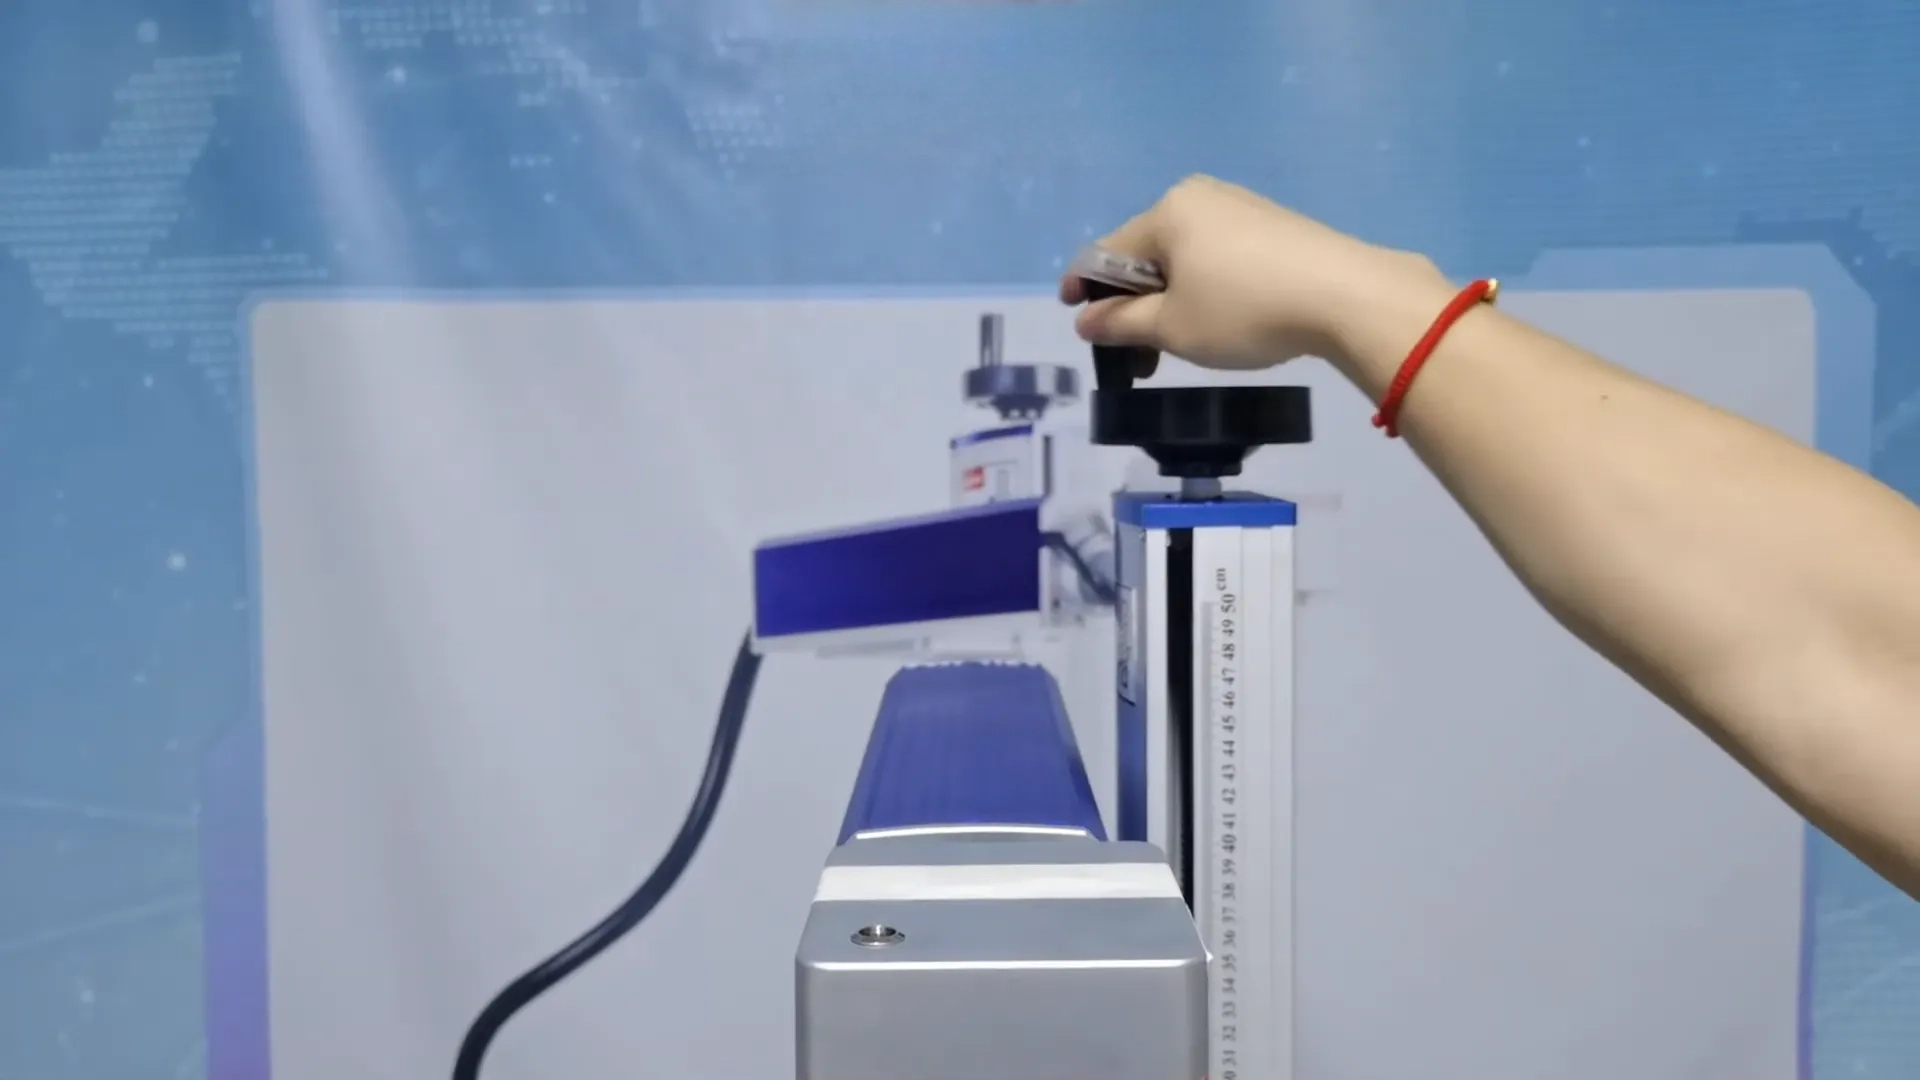
Punaisen valon paikannusjärjestelmä auttaa polttovälin arvioinnissa kahden punaisen pisteen välisen etäisyyden perusteella. Käyttötapa: Aktivoi punaisen valon paikannus painamalla laserpään painiketta. Laserpää lähettää kaksi näkyvää punaista valonsädettä, jotka näkyvät kahtena punaisena pisteenä kohdeobjektissa. Kun kaksi pistettä osuvat kohdakkain, laser on tarkentunut kohteeseen. Jos punaiset pisteet eivät ole päällekkäin, säädä laserpään korkeutta kammen avulla, kunnes ne osuvat kohdakkain.
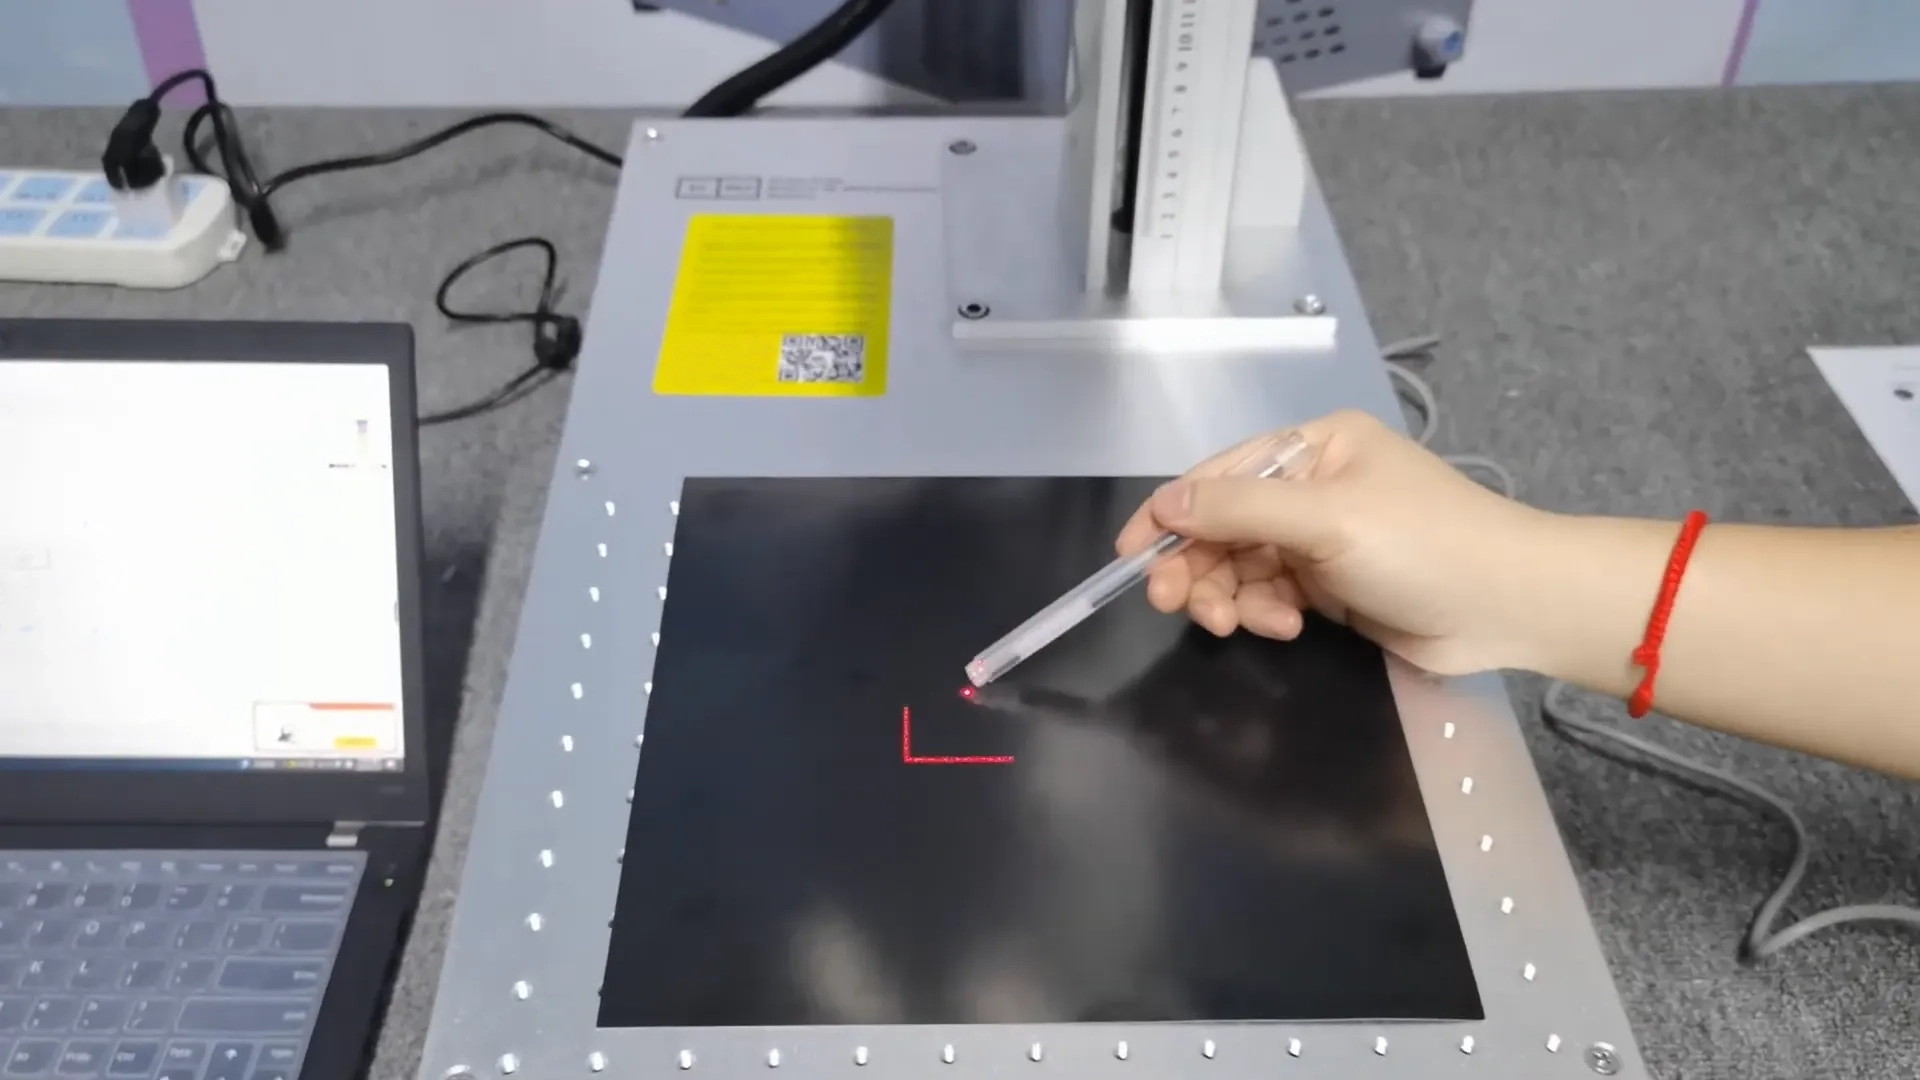
Parametrien asettaminen:
Aseta laserin tärkeimmät parametrit kevyemmän materiaalin (esim. ruostumaton teräs, kupari, sinkkiseos) ja halutun vaikutuksen (esim. syvän musta, vaaleanharmaa tai kaiverretut syvennykset) perusteella:
Teho: Vaikuttaa merkinnän syvyyteen ja väriin.
Nopeus: Vaikuttaa prosessointitehokkuuteen ja laserin vuorovaikutusaikaan.
Taajuus: Vaikuttaa merkinnän hienouteen ja kontrastiin.
Parametrien testausta suositellaan alkuasetuksissa optimaalisen yhdistelmän löytämiseksi.
Merkinnän suoritus:
Yllä olevien vaiheiden suorittamisen jälkeen merkitseminen on helppoa. Napsauta ohjelmiston "Merkitse"-painiketta, paina F2-näppäintä tai käytä jalkakytkintä. Lasermerkintälaite aloittaa sitten automaattisen merkinnän.
Käytä laserin suojalaseja merkinnän aikana. Vaikka kuitulaser on näkymätön, heijastunut valo voi silti aiheuttaa pysyviä silmävaurioita.
Jos laitteessa on suojakansi, sulje se ennen merkkausprosessin aloittamista.
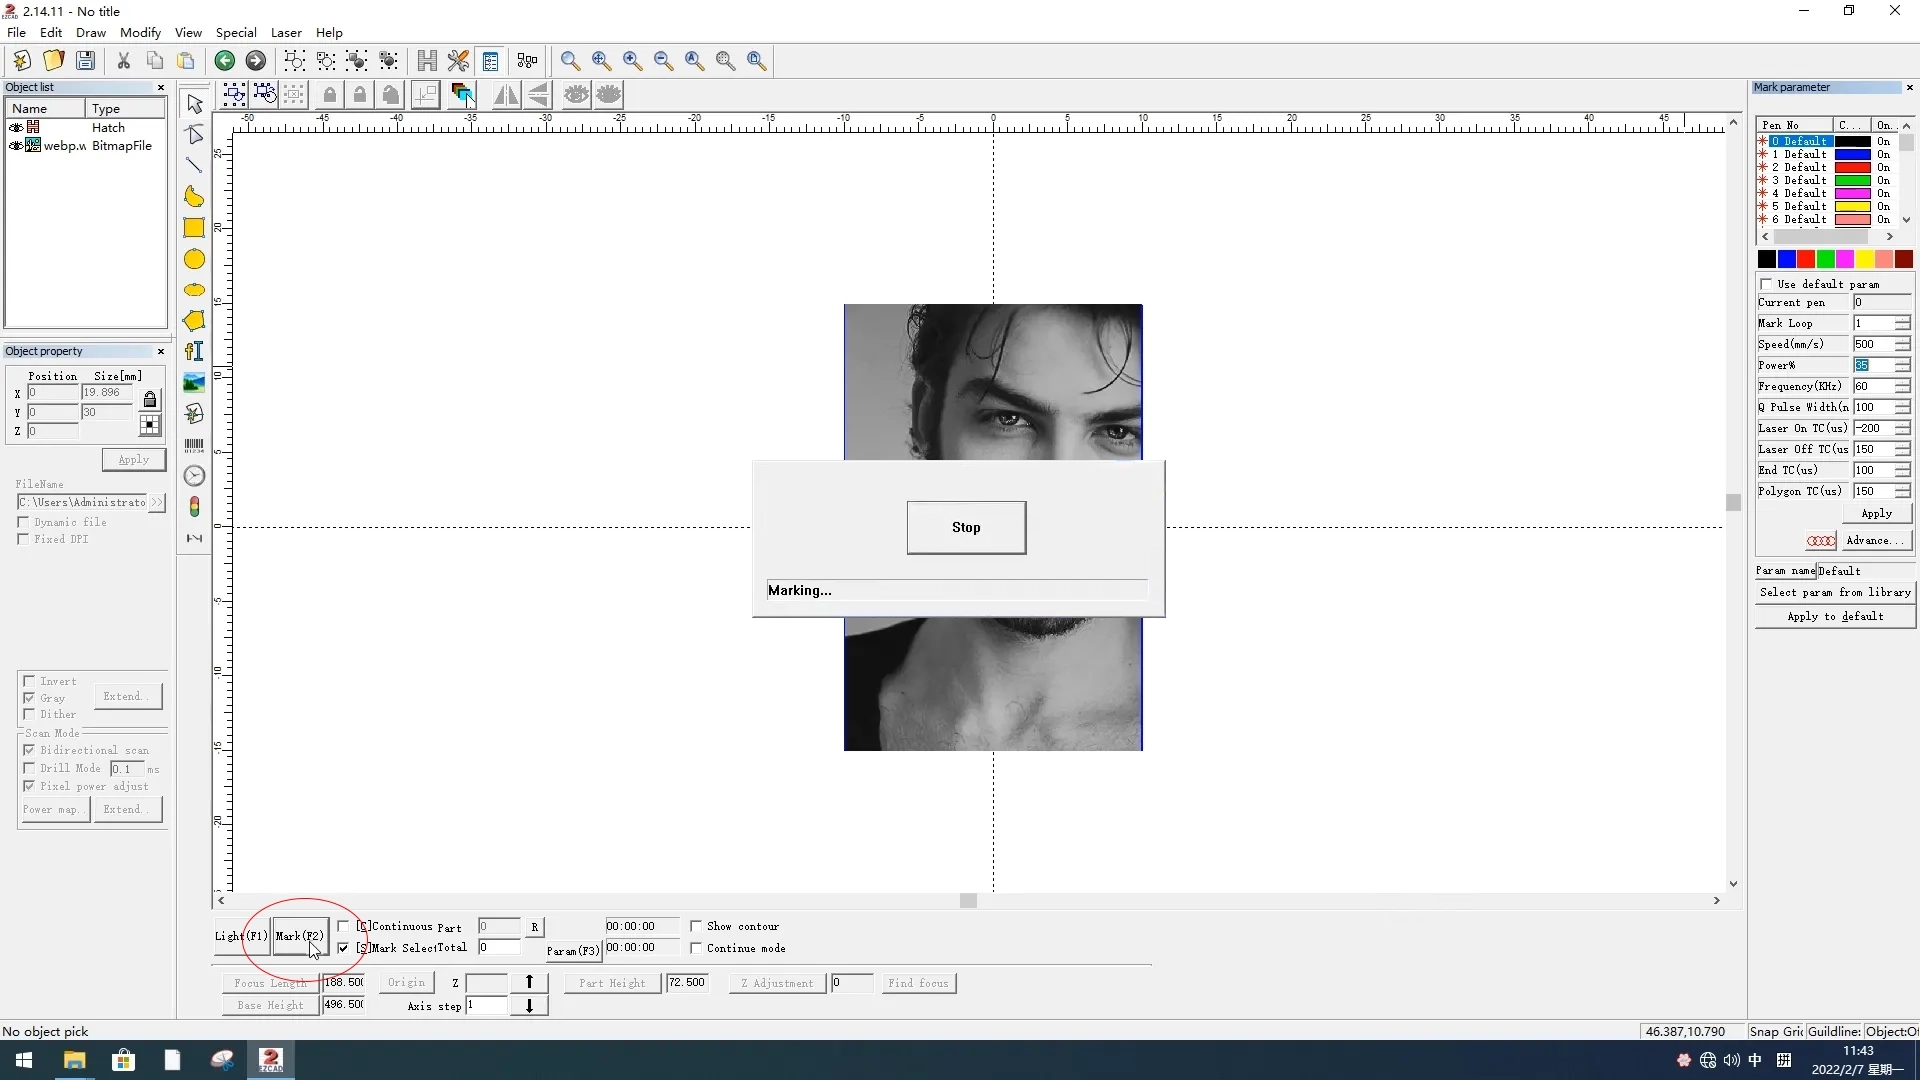
Huomautus: Tässä esimerkkimenettelyssä käytetään havainnollistamiseen EZCad2-ohjelmistoa.
Muut hankkeet
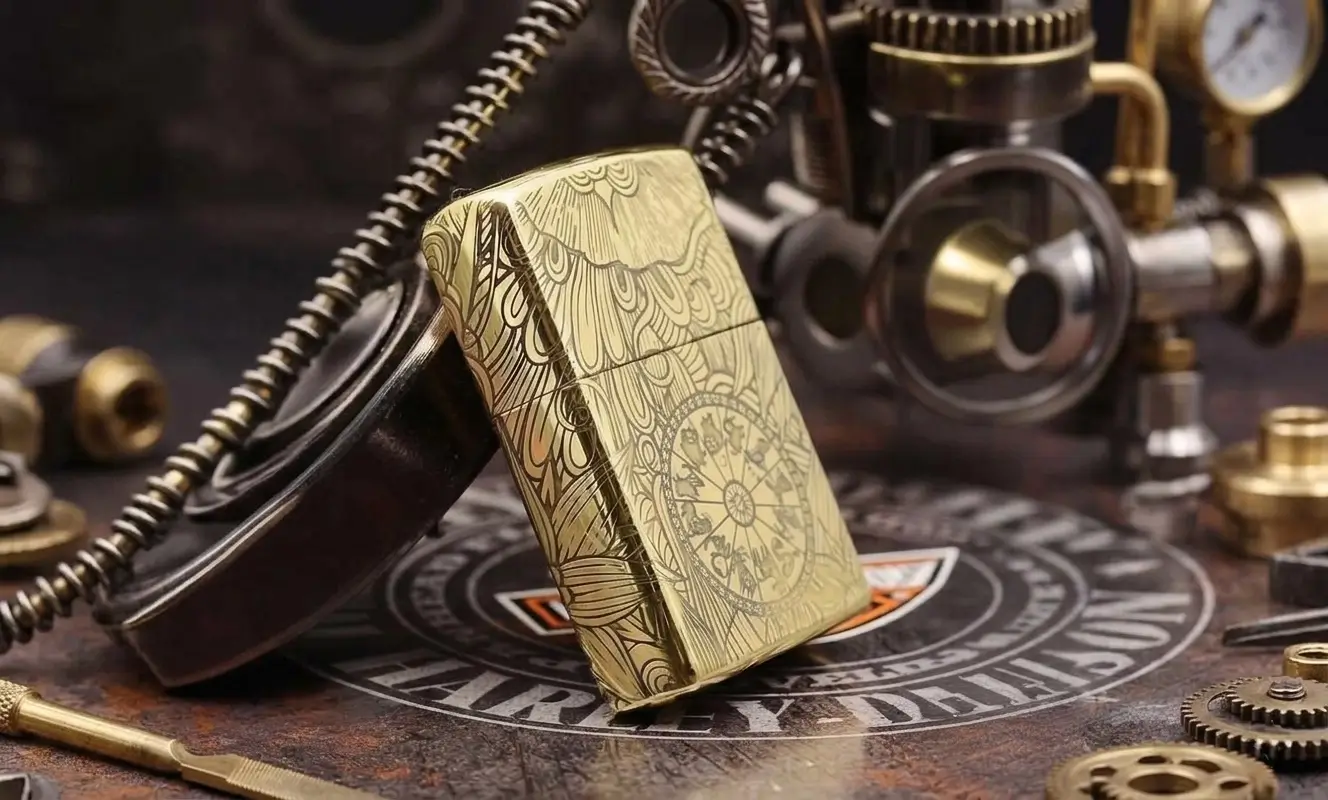
Lasermerkintäkoneen käyttö sytyttimien merkitsemiseen
Lasermerkinnästä on tullut yleistyvä valinta korkealaatuisten sytyttimien räätälöinnissä. Tämä artikkeli opastaa sinua kuitulasermerkintäkoneen käytössä sytyttimien yksilölliseen merkitsemiseen.
Metallisen tyyppikilven merkintäprojekti suljetulla kuitulasermerkintälaitteella
Tämä metallien nimikylttien merkintäprojekti keskittyy selkeiden, pysyvien ja kontrastisten merkintöjen tuottamiseen teollisuuden metallisiin nimikyltteihin. Asiakas tarvitsi luotettavan ratkaisun logojen, sarjanumeroiden ja teknisten tietojen merkitsemiseen koneissa ja sähkölaitteissa käytettäviin metallilevyihin. Näiden vaatimusten täyttämiseksi valittiin koteloitu kuitulasermerkintäkone. Perinteisiin merkintämenetelmiin verrattuna kuitulasertekniikka tarjoaa paremman tarkkuuden, paremman tasalaatuisuuden ja pitkän käyttöiän...
Kuitulaserpeilien etsauskoneprojekti älykkäiden peilien valmistukseen
Tämä projekti keskittyy kuitulasermerkintäkoneen soveltamiseen LED-älypeilien valmistuksessa. Korvaamalla perinteiset käsittelymenetelmät ratkaisu mahdollistaa tarkan peilimaalinpoiston, korkealaatuisen kaiverruksen ja tasaisen pinnan viimeistelyn. Järjestelmä parantaa tuotantotehokkuutta, vähentää virheitä ja auttaa valmistajia saavuttamaan ensiluokkaisia peilimalleja vakailla ja toistettavilla tuloksilla.