

{{goods.model}}
2026 Parhaat kuitulaserputkileikkauskoneet erilaisiin metalliputkien leikkaussovelluksiin
Kuitulaserputkileikkauskoneet on suunniteltu erityisesti erilaisten metalliputkien ja -profiilien tarkkaan leikkaamiseen. Ne voivat käsitellä laajan valikoiman työkappaleita, kuten pyöreitä putkia, neliöputkia, suorakaiteen muotoisia putkia, soikeita putkia, kulmaterästä, kanavaterästä ja H-palkkeja, ja suorittaa samalla useita toimintoja, kuten kiinteän pituisen leikkauksen, putkien leikkauspisteiden leikkauksen, viisteleikkausta, reikien leikkausta, urien leikkausta ja monimutkaisten muotojen leikkausta. Korkean tehokkuuden, erinomaisen tarkkuuden ja korkean automaatiotason ansiosta kuitulaserputkileikkauskoneita käytetään laajalti esimerkiksi teräsrakenteiden valmistuksessa, rakennuskoneissa, autoteollisuudessa, rautatieliikenteessä, maatalouskoneissa, kuntolaitteissa, mainoskylteissä, kaiteissa ja arkkitehtonisessa sisustuksessa sekä varastohyllyjen valmistuksessa.
Erilaisten tuotantoskaalojen, käsittelyvaatimusten ja budjettinäkökohtien täyttämiseksi CATEKCNC tarjoaa kuitulaserleikkauskoneita erilaisissa kokoonpanoissa, mukaan lukien kompaktit, keskikokoiset ja suuret mallit. Keskeiset kokoonpanot, kuten laserin teho, istukoiden määrä, servojärjestelmät, CNC-ohjausjärjestelmät sekä automaattiset lastaus- ja purkuratkaisut, voidaan kaikki räätälöidä asiakkaan vaatimusten mukaisesti, mikä tarjoaa räätälöityjä putkilaserleikkausratkaisuja erilaisiin sovellustilanteisiin.
Näytetään tulokset 1–12, yhteensä 7
-
 Tämä on kompakti kuitulaserputkileikkauskone, joka on suunniteltu käsittelemään erilaisia metalliputkia, joiden pituus on jopa 6 500 mm ja halkaisija 10–120 mm. Se on ihanteellinen ratkaisu budjettitietoisille käyttäjille.$18,990.00~$38,990.00
-
kuuma
Tämä kuitulaserleikkauskone on erityisesti suunniteltu pienten ja keskisuurten metalliputkien nopeaan eräkäsittelyyn, ja se pystyy käsittelemään halkaisijaltaan 8–120 mm:n metalliputkia.$35,800.00~$56,800.00
-
Tässä kaksiistukaisessa kuitulaserputkileikkurissa on automaattinen latausjärjestelmä, joka tarjoaa erittäin kustannustehokkaan ratkaisun metalliputkien leikkaamiseen ja työstämiseen.$32,990.00~$65,990.00
-
Tämä suurten metalliputkien kuitulaserleikkuri on suunniteltu erityisesti putkien työstöön. Siinä on suurihalkaisijainen automaattinen pyörivä akseli, kaksi pneumaattista istukkaa ja muuttuvan halkaisijan omaavat pyörätuet.$16,000.00~$29,000.00
-
TK35-120-120 on vaakasuora, kolmiistukainen kuitulaserputkileikkauskone, jonka laserin maksimiteho on 12 000 W. Se pystyy suorittamaan sekä tarkkuusleikkauksen että viisteleikkauksen monenlaisille metalliputkille ja -profiileille.$76,900.00~$115,900.00
-
kuuma
Eniten myyty 3-istukkainen kuitulaserputkileikkauskone viisteleikkausominaisuudella
-
 TKS35V-120F-120F
-

Tässä 20 kW:n kuitulaserputkileikkauskoneessa on edistynyt viisteleikkausominaisuus ja automaattinen lastaus- ja purkujärjestelmä tehokasta putkien käsittelyä varten.$103,999.00~$116,999.00 -
-
Teollinen suuri 4-istukkainen kuitulaserputkileikkauskone automaattisella syöttölaitteella
-
TFS55-120F-120F
-
Tämä on teollisuuskäyttöön tarkoitettu suurikokoinen kuitulaserleikkauskone, joka on varustettu neljällä "Smart Decoupling Technology" -istukalla ja jolla voidaan tehokkaasti käsitellä erilaisia raskaita metalliputkia.$285,000.00~$435,000.00 -


SEURAAVAT ARTIKKELIT VOIVAT AUTTAA SINUA
-
Laserleikkauskone
Kuinka valita kuitulaserleikkauskone?
Vaihe 1: Tee perusteellinen analyysi tarpeistasiTämä on kriittisin vaihe, joka määrittää kaikkien seuraavien valintojen suunnan. Vastaa seuraaviin kysymyksiin:Mitä materiaaleja leikataan?Hiiliteräs: Tämä on yleisin sovellus, ja kaikki kuitulaserkoneet ovat siinä erinomaisia.Ruostumaton teräs/alumiini/messinki: Korkeamman paineen typpeä tarvitaan apukaasuna oksidittoman leikkauspinnan saavuttamiseksi. Tämä asettaa korkeammat vaatimukset laserin vakaudelle ja kaasunpaineelle.Heijastavat hyvin...
-
Laserleikkauskone
Mitkä tekijät vaikuttavat kuitulaserleikkaukseen?
Kuitulaserleikkauskoneiden leikkausnopeuteen vaikuttaa lukuisia tekijöitä, jotka voidaan luokitella pääasiassa laserparametreihin, käsitellyn materiaalin ominaisuuksiin, leikkausprosessiparametreihin ja koneen suorituskykyyn. Laserparametrit Kuitulaserleikkauskoneiden leikkausperiaatteena on käyttää suuritehoisia lasersäteitä materiaalien sulattamiseen ja leikkaamiseen. Siksi laserparametrit ovat suorimpia leikkausnopeuteen vaikuttavia tekijöitä. Laserteho: Samalle materiaalille ja...
-
Laserleikkauskone
Mitä tyyppejä laserleikkauskoneita on olemassa?
Laserleikkauksessa käytetään laseria fyysisten leikkaustyökalujen tai korkean lämpötilan liekkileikkauksen sijaan. Laserin ominaisuuksien ansiosta sillä on merkittäviä etuja perinteiseen leikkaukseen verrattuna. Laserleikkauksen tehon lisäksi laserin optisilla ominaisuuksilla, kuten aallonpituudella, pulssinleveydellä ja pulssin toistotaajuudella, on suurin vaikutus leikkaukseen. Lasertyypistä riippuen nykyiset teollisuuslaserlaitteet jaetaan pääasiassa kuitulaseriksi, CO2-laseriksi ja YAG-laseriksi. Kuitu...


TÄSSÄ ON MUUTAMIA AIHEESEEN LIITTYVIÄ VIDEOITA CNC-KONEISTA
-
00:46
LaserleikkauskoneKesäkuu 06, 2025
Edullinen ja tehokas kuitulaserleikkuri peltiä varten
Videolla esitellään kuitulaserleikkauskone, jonka suurin työstökoko on 3000 * 1500 mm.
-
00:55
LaserleikkauskoneKesäkuu 06, 2025
Kuitulaserleikkauskone ruostumattoman teräksen leikkauslevyyn
Tämä video osoittaa kuitulaserleikkauskoneen kyvyn leikata lumihiutalekuvioita ja monimutkaisia kiinalaisia merkkejä ruostumattomasta teräksestä valmistetuille levyille.
-
00:55
LaserleikkauskoneVoi 27, 2025
Kuitulaserlevyjen ja putkien integroitu leikkauskone
Tämä video esittelee esimerkkejä kuitulaserilla toimivasta levy- ja putkileikkauskoneesta, joka leikkaa hiiliteräslevyjä ja ruostumattomasta teräksestä valmistettuja metalliputkia.


TÄSSÄ ON MUUTAMIA HAUSKOJA PROJEKTTEJA CNC-KONEILLE
-
Laserleikkauskone
Ruostumattomasta teräksestä valmistetun onton kirjainvalolaatikon valmistus laserleikkauksella
Onton valolaatikon visuaalinen vaikutus on samanlainen kuin metallisten taustavalojen hahmojen, mutta tunnelmaltaan se näyttää paremmalta. Olipa se sitten oveen sijoitettuna tai sisätiloihin sijoitettuna, se on erittäin silmiinpistävä. Ontto valolaatikkokyltti on yleensä kokonaisuus. Graafinen sisältö on yhdistetty onttoon metalliin ja läpinäkyvään levyyn, joka on liimattu sisäänpäin. Kirkkaassa valossa vain näytettävät graafiset tiedot ovat läpinäkyviä. Mainosvaikutus on erittäin...
-
Laserleikkauskone
Kuitulaserleikkauskone metalliputkien leikkausprojektiin
Tämä projekti keskittyy kuitulaserleikkauskoneen soveltamiseen tehokkaaseen metalliputkien leikkaamiseen teollisessa tuotannossa. Hyödyntämällä CATEKCNC kuitulaserputkileikkurilla asiakas saavutti onnistuneesti pyöreiden, neliömäisten ja suorakaiteen muotoisten putkien tarkan työstön useista eri materiaaleista, mukaan lukien ruostumaton teräs ja hiiliteräs. Edistyneen CNC-kuitulaserputkileikkaustekniikan integroinnin ansiosta projekti paransi merkittävästi leikkaustarkkuutta, vähensi materiaalin...


KUITULASERPUTKIEN LEIKKAUSKONE METALLIPUTKIEN LEIKKAUKSEEN
Metalliputkilla on korkea lujuus-painosuhde. Verrattuna kiinteisiin materiaaleihin niiden ontto poikkileikkausrakenne vähentää merkittävästi painoa säilyttäen samalla erinomaisen kantavuuden ja rakenteellisen vakauden. Tämän seurauksena metalliputkia käytetään laajalti autoteollisuudessa, teräsrakenteissa, rakennuskoneissa, huonekaluissa, kuntolaitteissa ja muilla teollisuudenaloilla.
Metalliputkien työstön alkuvaiheissa tuotanto keskittyi pääasiassa kiinteämittaiseen leikkaukseen, joka tyypillisesti tehtiin mekaanisilla laitteilla, kuten sahakoneilla ja pyörösahoilla. Vaikka näillä käsittelymenetelmillä on yksinkertainen rakenne ja suhteellisen alhaiset kustannukset, ne soveltuvat pääasiassa perusleikkausoperaatioihin. Lisäprosesseissa, kuten reiän porauksessa, urien leikkauksessa, kulmaleikkauksessa ja monimutkaisissa liitosrakenteissa, tarvitaan edelleen ylimääräisiä työstövaiheita, mikä johtaa monimutkaisempiin työnkulkuihin ja rajoitettuun tuotantotehokkuuteen.
Teräsrakenteiden ja -laitteiden valmistusteollisuuden kehittyessä metalliputkien käyttö on vähitellen laajentunut yksinkertaisista tukikomponenteista erittäin tarkkoihin rakenneosiin. Tuotteet, kuten autojen törmäyspalkit, teräsrakenteiden ristikot ja rakennuskoneiden rungot, eivät ainoastaan vaadi suurempaa mittatarkkuutta, vaan niihin liittyy myös monimutkaisia käsittelyvaatimuksia, kuten reikiä, lovia ja päätyliitosprofiileja. Monimutkaisten rakenneosien massatuotannon tarpeiden täyttämiseksi on kehitetty CNC-putkenkäsittelylaitteita, jotka parantavat automaatiotasoa ja koneistuksen johdonmukaisuutta automaattisen syötön, pyörivän puristuksen ja CNC-paikannuksen avulla.
Kuitulaserputkileikkauskoneet ovat edistyneitä metalliputkien työstölaitteita, jotka on kehitetty yhdistämällä laserleikkaustekniikka CNC-tekniikkaan. Kone käyttää istukoita putken kiinnittämiseen ja pyörittämiseen tarkkaa asemointia varten, jolloin lasersäde voi suorittaa monikulmatyöstöä putken ympärille. Yhdellä kiinnitystoiminnolla se voi suorittaa useita prosesseja, kuten putken leikkaamisen, reiän leikkaamisen, urittamisen ja leikkausviivojen leikkaamisen, integroiden perinteisesti useita koneita vaatineet työnkulut yhdeksi täydelliseksi käsittelyratkaisuksi. Lisäksi lasertyöstö on kosketukseton työstömenetelmä, joka ei kohdista mekaanista painetta putkeen, joten se sopii erityisen hyvin ohutseinäputkille, tarkkuusrakenteille ja monimutkaisen muotoisille osille.
Yli vuosikymmenen teknisellä kokemuksella ja laajalla valmistusosaamisella laserputkien leikkauslaitteista, CATEKCNC tarjoaa räätälöityjä putkilaserleikkausratkaisuja asiakkaiden putkimateriaalien, halkaisijamääritysten, työstön monimutkaisuuden, tuotantokapasiteettivaatimusten ja työpajan asettelun perusteella. Tuotevalikoimamme kattaa vaakasuoraan ja sivulle asennettavat konekokoonpanot, ja vaihtoehtoina ovat muun muassa kaksi-, kolme- ja neli-istukkajärjestelmät, jotka täyttävät erilaiset sovellusvaatimukset kevyiden ja raskaiden metalliputkien tarkasta leikkauksesta leikkausviivojen leikkaukseen, monimutkaiseen viistekäsittelyyn ja suurten volyymien automatisoituun tuotantoon.
Lisäksi, CATEKCNC tarjoaa täydellisen palvelujärjestelmän, joka kattaa myyntiä edeltävän konsultoinnin, ratkaisusuunnittelun, laitteiden valmistuksen, asennuksen ja käyttöönoton, käyttäjien koulutuksen sekä myynnin jälkeisen tuen varmistaen asiakkaille pitkän aikavälin vakaan tuotannon ja luotettavan toiminnan.
Minkä tyyppisiä putkia kuitulaserputkileikkauskoneella voidaan leikata?
Materiaalit
Kuitulaserputkien leikkauskoneet pystyvät käsittelemään laajan valikoiman metallimateriaaleja, kuten hiiliterästä, ruostumatonta terästä, alumiinia ja alumiiniseoksia, kuparia ja kupariseoksia, seosterästä ja muita yleisesti käytettyjä metalleja.
Putkien tyypit
Kone voi käsitellä erilaisia putkiprofiileja, mukaan lukien pyöreitä putkia, neliöputkia, suorakaiteen muotoisia putkia, soikeita putkia, U-profiileja, C-profiileja, H-palkkeja, kanavaterästä, kulmaterästä, T-profiileja, epäsäännöllisiä putkia ja muita rakenneprofiileja.
Työstötyypit
Kuitulaserputkileikkauskone voi suorittaa useita työstöprosesseja, mukaan lukien kiinteän pituisen leikkauksen, reiän leikkauksen, urituksen, leikkausviivojen leikkauksen, viisteleikkausta ja monimutkaisen ääriviivan työstön.
Millä teollisuudenaloilla käytetään kuitulaserputkileikkauskoneita? Mitä tyypillisiä tuotteita niillä voidaan käsitellä?
Teräsrakenneteollisuus: Tyypillisiä käyttökohteita ovat teräspalkit, teräspilarit, ristikkorakenteet, tukirakenteet, liitoskohdat ja arkkitehtoniset teräskomponentit.
Rakennuskoneteollisuus: Sovelluksia ovat kaivinkoneiden puomit, kuormaajan rungot, nostureiden rakenneosat, maatalouskoneiden rungot, laitteiden tukirungot ja mekaanisten laitteiden liittimet.
Autoteollisuus: Tyypillisiä tuotteita ovat autojen törmäyspalkit, istuinrungot, alustan rakenneosat, korin vahvistuspalkit, pakoputkiston putket ja akkukotelot uusiin energianlähteisiin tarkoitetuille ajoneuvoille.
Aurinkoenergia ja uusi energiateollisuus: Sovelluksia ovat aurinkopaneelien kiinnitysrakenteet, aurinkoseurantajärjestelmät, energian varastointilaitteiden rungot, sähköautojen latausasemien tuet ja uusien energialaitteiden rakenneosat.
Kuntoiluvälineteollisuus: Tyypillisiä käyttökohteita ovat juoksumattorungot, kuntolaitteiden rungot, voimaharjoittelulaitteiden rakenteet, kuntopyörien tuet ja urheilutilojen komponentit.
Metallihuonekaluteollisuus: Käyttökohteita ovat pöytä- ja tuolien rungot, sängynrungot, toimistokalusteiden tuet, esittelytelineet, säilytystelineet ja metalliset koristerakenteet.
Rautatieliikenneala: Tyypillisiä tuotteita ovat ajoneuvojen korirungot, vaunujen tukipalkit, istuinkiinnikkeet, kaiderakenteet, laitteiden kiinnitysrungot ja ajoneuvojen liitäntäkomponentit.
Kaide- ja arkkitehtoninen koristeluteollisuus: Käyttökohteita ovat portaiden kaiteet, parvekekaiteet, tiekaiteet, metalliset suojaseinät, koristeelliset väliseinät ja maisemarakenteet.
Ikkuna-, ovi- ja verhoseinäteollisuus: Tyypillisiä käyttökohteita ovat alumiiniseoksesta valmistetut oven- ja ikkunankarmit, verhoseinärakenteet, koristeelliset profiilit, liitoskomponentit ja tukirakenteet.
Mainonta- ja näyttöala: Käyttökohteita ovat messuosastojen rakenteet, esittelytelineet, mainoskehykset, valolaatikoiden tuet ja räätälöidyt metallirakenteet.
Minkä tyyppisiä kuitulaserputkileikkauskoneita on saatavilla?
Kuitulaserleikkauskoneisiin verrattuna kuitulaserleikkauskoneissa on suhteellisen vähemmän rakenteellisia vaihteluita. Tämä johtuu pääasiassa siitä, että putkien työstö vaatii erikoistoimintoja, kuten pyörivää kiinnitystä, vakaata tukea ja monikulmaista työstöä. Siksi koneen rakenne on ensisijaisesti optimoitu alustan asettelun, istukkajärjestelmän ja aputukimekanismin ympärille.
Koneen kokonaisrakenteen perusteella kuitulaserputkileikkauskoneet voidaan jakaa pääasiassa kahteen tyyppiin: vaakasuuntaiset kuitulaserputkileikkauskoneet ja Sivulle asennettavat kuitulaserputkileikkuritPutken kiinnitysjärjestelmässä käytettyjen istukoiden lukumäärän perusteella ne voidaan myös luokitella seuraavasti kaksi-istukka, kolmen istukanja neliistukkainen kuitulaserputkien leikkauskoneet.
Kuitulaserputkileikkauskoneen tekniset tiedot
| Tyyppi | Kuitulaserputken leikkauskone |
|---|---|
| Brändi | CATEKCNC |
| Lasertyyppi | Fiber Laser |
| Center aaltopituus | 1080nm |
| Käsittelytyyppi | Kosketukseton laserkäsittely |
| Jäähdytysjärjestelmä | Teollisuusjäähdytin (laserjärjestelmän jäähdytykseen); ilmastointilaite (sähkökaappien jäähdytykseen) |
| Soveltamateriaalit | Erilaisia metalliputkia ja -profiileja |
| Maksimaalinen leikkauspaksuus | Jopa 80 mm |
| Putken leikkauskapasiteetti | Saatavilla räätälöityjä ratkaisuja. Vakiomallit pystyvät käsittelemään pyöreitä putkia, joiden halkaisija on 10–730 mm, neliöputkia, joiden sivupituus on 8–520 mm, ja putkipituuksia 6000–12000 mm. |
| Laservirran asetukset | 1500 W, 2000 W, 3000 W, 4000 W, 6000 W, 8000 W, 10000 W, 12000 W, 15000 W, 20000 W, 30000 W, 40000 W, 60000 W, 80000 W, 120000 W |
| Laserlähteen vaihtoehdot | Reci, Raycus, JPT, Maxphotonics, IPG, BWT ja muut merkit |
| Laserleikkauspään vaihtoehdot | Raytools, WSX, Au3tech, Bochu ja muut tuotemerkit |
| CNC-järjestelmävaihtoehdot | BOCHU, Weihong, Au3tech ja muut tuotemerkit |
| yhteensopiva ohjelmisto | FastCAM, SIGMA NEST, Lantek, Adobe Illustrator, LightBurn, LaserGRBL, CorelDRAW, AutoCAD, SolidWorks, CypCut, CypNest, TubePro, TubesT, Camduct ja paljon muuta. |
| Konekategoriat | Vaakasuora kuitulaserputkileikkauskone, sivulle asennettu kuitulaserputkileikkauskone, kaksi-istukkainen kuitulaserputkileikkauskone, kolmi-istukkainen kuitulaserputkileikkauskone, neli-istukkainen kuitulaserputkileikkauskone |
| Hintaluokka | $ 16,000-500,000 |
Mitkä ovat kuitulaserputkileikkauskoneiden rakennetyypit? Miten voidaan varmistaa pitkäaikainen vakaa käsittely?
Koneen rakenneratkaisujen perusteella kuitulaserleikkauskoneet voidaan jakaa pääasiassa kahteen tyyppiin: vaakasuoraan asennettuihin rakenteisiin ja sivulle asennettuihin rakenteisiin.
Vaakasuora alustarakenne on tällä hetkellä markkinoiden yleisimmin käytetty rakenne, jossa on kehittynyttä teknologiaa ja korkea yleinen vakaus. Tässä rakenteessa on leveä konealusta, jossa on kaksi lineaarista ohjauskiskoa ja hammastanko-hammaspyörävaihteisto, jotka on asennettu alustan pituudelle. Putken kiinnitys- ja laserleikkausjärjestelmät sijaitsevat konealustaa korkeammalla.
Sivulle asennettu rakenne sijoittaa putken kiinnitys- ja leikkausjärjestelmät konealustan toiselle puolelle. Tämä rakenne laskee kokonaispainopistettä ja tekee suurten putkien ja profiilien lastaamisesta ja purkamisesta helpompaa. Koska leikkausjärjestelmä on asennettu sivulle, näissä koneissa on yleensä leveämmät sivutuet rakenteellisen vakauden varmistamiseksi ja tasapainoisen painopisteen ylläpitämiseksi.
Kuitulaserputkileikkauskoneissa konepetirakenne on perusta pitkäaikaisen korkean tarkkuuden ja vakaan prosessointitehon ylläpitämiselle. CATEKCNC Konesängyt valmistetaan paksuseinäisistä, suuriläpimittaisista teräsputkista ja hitsataan täyshitsausprosessilla. Hitsauksen jälkeen sänkyyn tehdään hehkutus- ja tärinäjännityksenpoistokäsittely, jotta hitsauksen aikana syntyvät jäännösjännitykset voidaan tehokkaasti poistaa, rakenteelliset muodonmuutokset pitkäaikaisen käytön aikana voidaan vähentää ja koneistuksen tarkkuus varmistaa koneen käyttöiän ajan. Konesängyn tärkeimmät kiinnityspinnat on tarkkuuskoneistettu erittäin tarkoilla jyrsinkoneilla, mikä varmistaa asennuspintojen erinomaisen tasaisuuden ja yhdensuuntaisuuden ja tarjoaa vakaan perustan voimansiirtojärjestelmälle.
Sivulle asennetuissa kuitulaserputkileikkauskoneissa painopiste siirtyy sivusuunnassa, koska sekä leikkausjärjestelmä että voimansiirtojärjestelmä sijaitsevat koneen alustan sivulla. Siksi näiltä koneilta vaaditaan suurempaa rakenteellista jäykkyyttä ja parempaa vastustuskykyä sivuttaiselle muodonmuutokselle. CATEKCNC ottaa käyttöön levennetyt koneen jalan rakenteet koneen ja perustuksen välisen kosketuspinnan lisäämiseksi. Lisäksi siinä on useita kolmionmuotoisia vahvistusrakenteita, jotka parantavat sivuttaistuen lujuutta, lisäävät asennuksen vakautta ja rakenteellista jäykkyyttä ja varmistavat pitkän aikavälin prosessointitarkkuuden ja luotettavuuden.
Mitä lasergeneraattorikonfiguraatioita on saatavilla kuitulaserputkileikkauskoneille?
Lasergeneraattori on kuitulaserleikkauskoneen ydinenergianlähde. Se tuottaa suuren energiatiheyden omaavan lasersäteen ja syöttää laserenergian vakaasti laserleikkauspäähän optisen kuidun kautta. Laserlähteen lähtöteho, säteen laatu ja toiminnan vakaus vaikuttavat suoraan koneen leikkauskykyyn, prosessointitehokkuuteen ja pitkäaikaiseen luotettavuuteen.
CATEKCNC käyttää kypsiä ja luotettavia teollisuusluokan kuitulaserlähteitä ja tarjoaa useita tehokonfiguraatioita, mukaan lukien 1500 W, 3000 W, 6000 W, 12 000 W ja 20 000 W, minkä ansiosta laitteet kattavat laajan valikoiman sovelluksia ohutseinäisten putkien tarkasta leikkauksesta keskipaksujen ja paksujen putkien tehokkaaseen käsittelyyn.
Käytetyillä kuitulaserlähteillä on korkea sähköoptinen muunnoshyötysuhde, tyypillisesti yli 30 %, mikä parantaa laitteiden yleistä energiatehokkuutta ja pitkän aikavälin käyttötaloutta. Nämä laserit tarjoavat myös erinomaisen säteen laadun. Nämä kuitulaserlähteet tarjoavat myös erinomaisen säteen laadun. Näillä kuitulaserlähteillä on erinomainen säteen laatu. Konfiguraatiolla, jonka lähtökuidun ytimen halkaisija on 100 μm, sädeparametritulo (BPP) on tyypillisesti alle 4.5 mm·mrad, mikä mahdollistaa laserenergian tehokkaamman kohdistamisen ja parantaa pienten reikien ja monimutkaisten muotojen käsittelyn laatua.
Minkä tyyppinen laserleikkauspää tarvitaan kuitulaserputkileikkauskoneeseen? Mitä toimintoja näissä laserpäissä on?
Kuitulaserputkileikkauskone vaatii laserleikkauspään, joka vastaa tiettyjä käsittelyvaatimuksia ja työkappaletyyppejä. Markkinoilla on saatavilla erityyppisiä laserleikkauspäitä, ja niiden perustoiminnot ovat yleensä samankaltaisia. Putkien käsittelysovelluksissa, jotka vaativat vain pystysuoraa leikkausta, riittää tavallinen kolmiakselinen laserleikkauspää. Jos tarvitaan viisteleikkausta, tulee valita viisteleikkauspää. Yhdessä A/B-kiertoakseleiden kanssa se mahdollistaa kulmalaserleikkauksen.
On huomattava, että metalliputkien työstössä käytettävät laserleikkauspäät eivät ole täysin keskenään vaihdettavissa ohutlevyjen leikkaukseen tarkoitettujen päiden kanssa. Putkien työstön aikana työkappale pyörii jatkuvasti, jolloin leikkausreitti muuttuu jatkuvasti putken pinnalla. Siksi putkien laserleikkauspäiltä vaaditaan parempaa dynaamista vastekykyä, korkeusseurantakykyä ja moniakselista liikkeen mukautuvuutta. Lisäksi putkien työstö sisältää usein monimutkaisia toimintoja, kuten viisteleikkausta ja leikkausviivojen leikkausta, ja työkappaleet sisältävät usein rakenneprofiileja, kuten H-palkkeja ja kanavaterästä. Leikkauspään ja työkappaleen välisen häiriön välttämiseksi putkikohtaisissa laserleikkauspäissä on yleensä ohuempi ja pidempi alarakenne, jonka avulla suutin pääsee käsiksi putken ja profiilin ympärillä oleviin ahtaisiin alueisiin.
Eri tuotelinjojen ja käsittelyvaatimusten perusteella, CATEKCNC tarjoaa putkikohtaisia laserleikkauspäitä alan johtavilta tuotemerkeiltä, kuten Raytools ja BOCHU. Nämä leikkauspäät on erityisesti optimoitu putkien ja profiilien työstöön, ja ne pystyvät käsittelemään erilaisia materiaaleja, kuten pyöreitä putkia, neliöputkia, suorakaiteen muotoisia putkia, kulmateräksiä, kanavateräksiä ja H-palkkeja.
Laserleikkauspää voi mallikokoonpanosta riippuen tukea useita älykkäitä toimintoja, kuten automaattitarkennusta, leikkauskaasun paineen valvontaa, pohjan suojaavan patruunan tiivistystä, suojaikkunan lämpötilan valvontaa ja tarkennuslinssin valvontaa, mikä parantaa laitteiden turvallisuutta, käsittelyn vakautta ja käyttömukavuutta.
Miten kuitulaserputkileikkauskone saavuttaa nopean ja tarkan liikkeenohjauksen?
Koneistusprosessin aikana kuitulaserleikkauskoneen on suoritettava toistuvia suurnopeuksisia liikkeitä, nopeita kiihdytyksiä ja hidastuksia sekä monimutkaista reitin seurantaa. Siksi liikejärjestelmän vasteaika, paikannustarkkuus ja toiminnan vakaus ovat ratkaisevan tärkeitä koneen kokonaissuorituskyvylle.
Tehokas voimansiirtojärjestelmä on avain nopeaan ja tarkkaan liikkeenohjaukseen. Se käyttää lineaarisia ja pyöriviä akseleita tarkan liikkeen ja paikannuksen saavuttamiseksi. Järjestelmä koostuu pääasiassa lineaarijohteista, hammastanko- ja hammaspyöräjärjestelmistä, kuularuuveista, servomoottoreista ja alennusvaihteista. Näiden komponenttien tarkkuus, jäykkyys ja koordinointi vaikuttavat suoraan koneistuksen tehokkuuteen, leikkaustarkkuuteen ja pitkän aikavälin toiminnan vakauteen.
- Lineaarinen opas
Lineaarijohteet tukevat ja ohjaavat pääasiassa liikejärjestelmää. Niiden tarkkuus ja käynnin vakaus vaikuttavat suoraan kuitulaserputkileikkauskoneen liikesuorituskykyyn. Liiallinen kitka johteessa lisää liikkeen aikana tarvittavaa käyttövoimaa, mikä vaikuttaa lineaaristen akseleiden vastenopeuteen ja voi aiheuttaa epävakaata kiihtyvyyttä ja hidastuvuutta. Samaan aikaan liiallinen välys johteiden osien välillä voi aiheuttaa lisää siirtymävirheitä, mikä heikentää paikannustarkkuutta ja koneistuksen vakautta.
CATEKCNC Kuitulaserputkileikkauskoneet on varustettu Taiwanin HIWINin tarkoilla lineaarijohteilla. Nämä johteet käyttävät kiertävää kuularakennetta, joka muuntaa liukuvan kitkan vierintäkitkaksi. Niiden kitkakerroin on noin 1/50 perinteisten liukujohteiden kitkakerroin, mikä vähentää merkittävästi liikevastusta ja mahdollistaa nopean ja tasaisen toiminnan.
Lineaarijohteiden suunnittelussa on usein tehtävä kompromissi pienen välyksen ja tasaisen liikkeen välillä. HIWINin lineaarijohteissa käytetään kaksoiskaaren muotoista kosketusurarakennetta yhdistettynä esijännitystekniikkaan, mikä vähentää välystä ja parantaa jäykkyyttä säilyttäen samalla erinomaisen tasaisen käynnin. Lisäksi joissakin johdesarjoissa on itseasentuva ominaisuus, joka voi kompensoida pieniä asennuspoikkeamia ja varmistaa erittäin tarkan, vakaan ja tasaisen liikkeen.
- Hammaspyörä- ja hammaspyöräjärjestelmä
Kuitulaserputkien leikkauskoneissa hammastanko- ja hammaspyöräjärjestelmää käytetään pääasiassa pitkittäisakseliseen liikkeeseen koneen alustaa pitkin. CATEKCNC käyttötarkoituksiin YYC tarkkuustelineet lineaariakselikäytön voimansiirtokomponenttina.
YYC Räkit on valmistettu korkealaatuisesta seosteräksestä ja ne käyvät läpi edistykselliset lämpökäsittelyprosessit, jotka takaavat korkean pinnan kovuuden ja erinomaisen kulutuskestävyyden säilyttäen samalla hyvän ytimen sitkeyden. Tämä yhdistelmä tarjoaa vahvan iskunkestävyyden ja väsymiskestävyyden, mikä varmistaa luotettavan toiminnan suurilla nopeuksilla ja jatkuvassa työstössä.
Verrattuna tavallisiin telineisiin, jotka kovetetaan vain pinnalla, YYC Telineissä on täyssyvyyskarkaisu. Myös myöhempien hionta- tai korjausprosessien jälkeen telineen hampaiden sisäinen kovuus pysyy korkeana, mikä pidentää käyttöikää.
Edistyksellisen valmistusteknologian ja tiukan laadunvalvonnan ansiosta YYC Räkit tarjoavat erinomaisen siirtotarkkuuden. Kumulatiivinen nousuvirhe voidaan säätää 0.015–0.022 mm:n tarkkuudella 300 mm:n pituudella, mikä varmistaa tehokkaasti korkean paikannustarkkuuden ja lineaariakselin vakaan liikkeen.
- Palloventtiili
Kuularuuveja käytetään laserleikkauspään Z-akselin ohjaukseen, koska niillä voidaan saavuttaa erittäin korkea mikrosyöttötarkkuus. CATEKCNC kuitulaserputkien leikkauskoneet omaksuvat korkean tarkkuuden TBI Taiwanista peräisin olevat kuularuuvit.
Kuularuuvi siirtää liikettä pyörivien kuulien avulla ruuvin akselin ja mutterin välillä, mikä vaatii vain noin kolmanneksen perinteisten ACME-johtoruuvien vääntömomentista. Tämä vähentää merkittävästi kitkaa, parantaa voimansiirron hyötysuhdetta ja tehostaa vasteaikaa.
TBI Kuularuuveissa on goottilainen kaarimainen vierintärata, jonka ansiosta teräskuulat saavuttavat nelipistekosketuksen vierintärataan. Tämä rakenne parantaa kosketusjäykkyyttä ja mahdollistaa samalla tarkan esijännityksen säädön. Sopivalla esijännityksellä mutteriin aksiaalivälys voidaan vähentää lähes nollaan, mikä saavuttaa korkea jäykkyys ja paikannustarkkuus säilyttäen samalla sujuvan toiminnan.
Ottaen TBI Esimerkiksi C0-luokan hiottujen kuularuuvien tapauksessa kumulatiivinen nousuvirhe voidaan säätää ±0.003 mm:n tarkkuudella 100 mm:n liikeradalla. Tämä antaa laserleikkauspäälle vakaan ja tarkan Z-akselin mikropaikannusominaisuuden, jolloin polttoväliä voidaan hienosäätää erilaisten leikkausolosuhteiden mukaan ja parantaa leikkauslaatua kokonaisuudessaan.
- Servo System
Servomoottorit antavat voiman kuitulaserputkileikkauskoneen lineaariakseleille ja pyöriville akseleille ja mahdollistavat tarkan sijainnin, nopeuden ja kiihtyvyyden hallinnan. Ne ovat yksi tärkeimmistä komponenteista, jotka määrittävät koneen nopean ja tarkan työstötehon.
Markkinoilla yleisesti käytetyt liikkeenohjausmoottorit voidaan yleensä jakaa kolmeen tyyppiin: avoimen silmukan askelmoottorit, suljetun silmukan askelmoottorit ja servomoottorit.
Avoimen silmukan askelmoottorit toimivat pulssiohjauksella eivätkä anna asentopalautetta. Koska ohjain ei pysty valvomaan moottorin todellista asentoa reaaliajassa, liiallinen kuormitus tai suuri kiihtyvyys voivat helposti aiheuttaa ohitettuja askeleita tai moottorin jumiutumisen, mikä johtaa kasaantuviin paikannusvirheisiin.
Suljetun silmukan askelmoottoreissa on avoimen silmukan askelmoottorirakenteeseen perustuva enkooderi, joka mahdollistaa reaaliaikaisen asennon palautteen ja puuttuvien askelten osittaisen korjauksen. Ne tarjoavat paremman paikannustarkkuuden ja vakauden verrattuna avoimen silmukan askelmoottoreihin. Koska ne kuitenkin toimivat edelleen diskreetin askelluksen periaatteiden mukaisesti, niiden lähtömomentti pienenee merkittävästi nopean kiihdytyksen, hidastuksen ja toistuvien suunnanmuutosten aikana, mikä voi johtaa seurantavirheisiin.
Servomoottorit käyttävät täysin suljetun silmukan ohjausjärjestelmää. Enkooderin palautteen perusteella ne säätävät jatkuvasti lähtömomenttia ja -nopeutta koko liikeprosessin ajan seuratakseen tarkasti tavoiteliikerataa sen sijaan, että korjaisivat virheitä vasta niiden ilmettyä. Siksi servomoottorit pystyvät ylläpitämään erinomaisen dynaamisen vasteen ja paikannustarkkuuden jopa suurnopeuksisissa lineaariakseliliikkeissä, nopeissa kiihdytyksissä/hidastuksissa ja toistuvissa peruutustoiminnoissa, mikä tekee niistä sopivimpia suurnopeuksisille ja tarkoille laitteille, kuten kuitulaserputkileikkauskoneille.
Monet valmistajat korostavat koneidensa nopeaa liikenopeutta keskeisenä suorituskykyindikaattorina. Pelkkä nopea liikenopeus ei kuitenkaan kuvaa tarkasti laserleikkauksen todellista tehokkuutta. Useimmat leikkausprosessit sisältävät tiiviisti järjestettyjä muotoja, sisäisiä leikkauksia ja teräviä kulmia, mikä tarkoittaa, että kuitulaserleikkauskone käyttää noin 80 % käyttöajastaan kiihdytykseen ja hidastukseen sen sijaan, että liikkuisi maksiminopeudella. Lisäksi kuitulaserleikkaus on korkean energiatiheyden omaava, kosketukseton työstöprosessi. Koska lävistys ja leikkaus voidaan suorittaa erittäin nopeasti, liikejärjestelmästä tulee usein rajoittava tekijä, joka vaikuttaa koneistuksen kokonaistehokkuuteen. Perinteisiin CNC-laitteisiin verrattuna kuitulaserleikkauskoneet vaativat siksi servojärjestelmiä, joilla on huomattavasti parempi dynaaminen suorituskyky.
CATEKCNC tunnistaa servojärjestelmien kriittisen roolin leikkausnopeuden ja -laadun kannalta. Erilaisten tuoteasemointi- ja suorituskykyvaatimusten mukaisesti CATEKCNC tarjoaa servoratkaisuja johtavilta tuotemerkeiltä, kuten Yaskawa, Inovance, FANUC Corporation, Delta ja Leadshine, jotka kaikki perustuvat väyläpohjaisiin absoluuttianturiarkkitehtuureihin.
"Väyläpohjaisella" tarkoitamme, että ohjain kommunikoi servokäyttöjen kanssa nopeiden teollisuusväyläprotokollien, kuten EtherCATin, kautta. Perinteiseen pulssiohjaukseen verrattuna tämä lähestymistapa tarjoaa nopeamman tiedonsiirron, paremman synkronointitarkkuuden, vahvemman kohinanvaimennuksen ja yksinkertaisemman johdotuksen, mikä varmistaa tarkan moniakselisen koordinaation myös suurilla nopeuksilla, nopeassa kiihdytyksessä/hidastuvuudessa ja toistuvissa suunnanvaihdoissa.
"Absoluuttisella" tarkoitamme servomoottoria, joka on varustettu absoluuttisella enkooderilla, joka tallentaa moottorin asennon reaaliajassa. Virtakatkoksen tai hätäpysäytyksen sattuessa kone voi palauttaa asemansa ilman kotiutumista ja tukee katkaisupisteen palautustoimintoa, mikä vähentää apuaikaa ja materiaalihukkaa.
Käyttäjille, jotka vaativat parempaa dynaamista suorituskykyä, CATEKCNC voi varustaa koneet BOCHU S9 -sarjan EtherCAT-servojärjestelmällä, jolloin saavutetaan jopa 2G:n maksimikiihtyvyys. Yhdessä nopealeikkausteknologioiden kanssa tämä kokoonpano voi parantaa merkittävästi koneistustehokkuutta sovelluksissa, joissa on monimutkaisia muotoja, tiheitä pieniä reikiä ja toistuvia suunnanmuutoksia, ja se tuottaa noin 50–80 % korkeamman prosessointitehokkuuden perinteisiin koneisiin verrattuna.
- Vaihdelaite
Servomoottorin kanssa yhdessä käytettävä alennusvaihde toimii tärkeänä linkkinä servomoottorin ja voimansiirtojärjestelmän välillä. Sen päätehtävänä on vähentää servomoottorin lähtönopeutta, lisätä lähtömomenttia ja siirtää tehoa voimansiirtomekanismiin vakaasti ja tarkasti, mikä parantaa liikejärjestelmän kuormituskykyä, paikannustarkkuutta ja toiminnan vakautta.
Kuitulaserputkileikkauskoneissa alennusvaihteella ei ole merkitystä ainoastaan voimansiirrossa, vaan se vaikuttaa myös suoraan koneen dynaamiseen vasteeseen, toistuvien paikannustoimintojen tarkkuuteen ja liikkeen tasaisuuteen suunnanmuutosten aikana. Liiallinen välys alennusvaihteessa voi aiheuttaa paikannusvirheitä ja vaikuttaa negatiivisesti leikkauslaatuun.
Erilaisten tuotesijoittelu- ja suorituskykyvaatimusten mukaan, CATEKCNC voi varustaa koneita tarkoilla planeettavaihteiden alennusvaihteilla esimerkiksi TECHMECHiltä, KOFONilta, SHIMPOlta ja Motoreducerilta. Näiden alennusvaihteiden voimansiirtotehokkuus on yli 95 % ja välys alle 3 kaariminuuttia, mikä minimoi tehokkaasti siirtovirheet ja varmistaa, että servojärjestelmän liikekomennot välittyvät tarkasti jokaiselle liikeakselille. Sisäinen rakenne on pitkäikäinen voitelujärjestelmällä, mikä mahdollistaa huoltovapaan käytön pitkiä aikoja normaaleissa käyttöolosuhteissa ja parantaa koneen pitkäaikaista luotettavuutta.
Miten kuitulaserputkileikkauskone pitää ja sijoittaa putkia?
Kuitulaserputkileikkauskone käyttää erillistä putken kiinnitysjärjestelmää työkappaleen kiinnittämiseen ja sijoittamiseen. Järjestelmä koostuu tyypillisesti yhdestä tai useammasta istukasta, jotka kiinnittävät putken leukojen väliin ja pyörittävät ja indeksoivat sitä, mikä mahdollistaa monikulmaisen leikkaustoiminnan.
Kiinnitysjärjestelmä koostuu yleensä kahdesta tai useammasta istukasta. Pneumaattisten tai sähköisten mekanismien avulla toimivat istukat tarttuvat putkeen tukevasti leukojensa avulla ja kiertävät työkappaletta haluttuun asentoon. Erilaisista työstövaatimuksista riippuen istukat sopivat erityyppisille putkille ja profiileille, mukaan lukien pyöreät putket, neliöputket, suorakaiteen muotoiset putket, elliptiset putket, kulmateräkset ja kanavateräkset. Koska työkappaleilla voi olla eri poikkileikkausmuodot, putkenleikkauskoneet on tyypillisesti varustettu vaihdettavilla istukan leuoilla, jotta ne sopivat paremmin eri materiaaleille ja profiileille.
Kaksoisistukassa putkea pitää kiinni kaksi istukkaa, joita yleisesti kutsutaan etu- ja takaistukkaksi. Etuistukassa on yleensä läpireikärakenne, jonka ansiosta pitkät putket voivat kulkea istukan rungon läpi. Koneistuksen aikana laserleikkauspää käsittelee istukan ulkopuolelle ulottuvaa putken osaa. Kun nykyinen osa on koneistettu, takaistukka siirtää putkea eteenpäin, jolloin seuraava osa tulee leikkausalueelle ja mahdollistaa pitkien putkien jatkuvan työstön.
CATEKCNC on tehnyt laajaa tutkimus- ja kehitystyötä putkien kiinnitysjärjestelmistä tukeakseen laajempaa valikoimaa putkien ja profiilien työstösovelluksia. Tarjoamme kaksois-, kolmi- ja neliistukkaisia kokoonpanoja, ja saatavilla on useita istukkakokoja, mukaan lukien 120 mm, 230 mm, 350 mm, 550 mm ja 730 mm mallit. Yksityiskohtaisia tietoja istukan teknisten tietojen ja sovellettavien työkappaleen mittojen välisestä suhteesta on osoitteessa "Mitkä ovat kuitulaserputkileikkauskoneiden yleisimmät istukkakoot? Minkä kokoisia työkappaleita eri istukkakoot pystyvät käsittelemään?".
Edullisissa malleissa ja pienissä ja keskikokoisissa kuitulaserputkileikkauskoneissa käytetään tyypillisesti kaksoisistukkarakennetta, mikä tasapainottaa työstötarkkuutta ja laitekustannuksia. Pitkien putkien, raskaiden profiilien, tarkkuustyöstön tai automatisoidun tuotannon sovelluksiin voidaan valita kolmen tai neljän istukan kokoonpanot. Tukipisteiden määrää lisäämällä moniistukkajärjestelmät parantavat entisestään putken vakautta työstön aikana.
Rakenteellisen tuen parantamisen lisäksi moniistukkajärjestelmät voivat mahdollistaa myös toimintoja, kuten jäännösmateriaalin optimoidun hyödyntämisen ja samanaikaisen kuormituksen koneistuksen aikana useiden istukoiden välisen koordinoidun liikkeen avulla, mikä parantaa entisestään materiaalitehokkuutta ja tuotannon tuottavuutta.
Lisätietoja eri istukkakokoonpanojen rakenteellisista ominaisuuksista, käyttöskenaarioista ja valintasuosituksista on osoitteessa "Kuinka valita istukoiden lukumäärä kuitulaserputkileikkauskoneeseen? Mitä eroja on eri istukkakokoonpanoilla?".
Kuinka valita istukoiden lukumäärä kuitulaserputkileikkauskoneeseen? Mitä eroja eri istukkakokoonpanoilla on?
Tällä hetkellä markkinoilla on saatavilla pääasiassa kaksi-, kolmi- ja neliistukaisia kuitulaserputkileikkauskoneita. Istukoiden määrän lisäämisen tarkoituksena on pääasiassa parantaa kiinnitysvakautta pitkien putkien työstössä, vähentää työstövärähtelyä ja mahdollistaa toimintoja, kuten vähäjäännösleikkaus ja jatkuva syöttö.
Kaksoistukkainen kuitulaserputkileikkauskone
Kaksoisistukkainen kokoonpano on tällä hetkellä markkinoiden yleisimmin käytetty rakenne ja sopii useimpiin perinteisiin putkenleikkaussovelluksiin.
Kaksi istukkaa kiinnittävät putken tukevasti ja pyörittävät sitä indeksointia varten, jolloin laserleikkauspää voi suorittaa putken ympärileikkausta. Tyypillisessä kaksoisistukkarakenteessa etummaisessa istukassa on yleensä läpireikärakenne, jonka ansiosta putki kulkee istukan rungon läpi. Laserleikkauspää on sijoitettu etummaisen istukan eteen ja leikkaa putken istukan ulkopuolelle ulottuvan osan. Etummainen istukka on yleensä kiinteä, kun taas takimmainen istukka voi liikkua koneen akselia pitkin työntäen putkea eteenpäin, mikä mahdollistaa pitkien putkien jatkuvan työstön.
Metalliputkien työstössä jäljelle jäävän materiaalin käsittely on aina ollut suuri haaste. Koska laserleikkauspää on normaalisti etuistukan edessä, taka- ja etuistukan välistä osaa ei voida käsitellä kokonaan, mikä johtaa jäännösmateriaaliin. Tämä ei ainoastaan vähennä materiaalin käyttöä, vaan myös lisää romun käsittelykustannuksia.
Materiaalin hyödyntämisen parantamiseksi teollisuus on kehittänyt erilaisia jäännösmateriaalin optimointitekniikoita, joilla jäännösmateriaalin vähimmäismäärä on pienennetty noin 40 mm:iin. Istukkamäärän lisäämisen lisäksi joillakin erikoistekniikoilla voidaan saavuttaa lyhytjäännösleikkaus tai jäännöstön leikkaus kaksoisistukkakoneilla:
-
1. Etuistukan eteenpäin suuntautuva liike
Tämä tekniikka mahdollistaa etummaisen istukan liikkumisen koneen päätyä kohti, kun taas takimmainen istukka jatkaa putken syöttämistä eteenpäin. Tämän seurauksena laserleikkauspää voi mennä kahden istukan väliseen tilaan ja suorittaa leikkauksen lähempänä putken päätä.
-
2. Yhden istukan kiinnitys
Putkenleikkauksen viimeisessä vaiheessa takimmainen istukka syöttää ensin jäljellä olevan putkiosan etummaisen istukan kiinnitysalueelle. Sitten takimmainen istukka irrottaa otteensa, ja etummainen istukka pitää putkea itsenäisesti paikallaan viimeisen leikkausprosessin loppuun saattamiseksi.
Koska vain yksi istukka tukee koneistuksen aikana, tämä menetelmä vaatii yleensä erityisesti suunnitellut, tiheästi kiertävät kiinnitysleuat tai pidemmän kiinnityspituuden pidon vakauden parantamiseksi. Se soveltuu pääasiassa lyhyemmille putkille, kevyemmille työkappaleille ja suhteellisen jäykille profiileille, joilla on säännölliset poikkileikkaukset.
-
3. Takaistukan eteenpäin suuntautuva liike
Koska takimmaisen istukan ulkohalkaisija on yleensä pienempi kuin etummaisen istukan, putkenleikkauksen viimeisessä vaiheessa etummainen istukka pysyy auki, kun taas takimmainen istukka jatkaa liikkumistaan eteenpäin ja menee etummaisen istukan sisään, jolloin kaksi istukkaa limittyvät.
Tämä mahdollistaa putken syöttämisen eteenpäin ja leikkausalueen siirtymisen lähemmäs putken päätä. Tätä ratkaisua käytetään yleisesti kuitulaserleikkauskoneissa, joissa etummainen istukka ei voi liikkua ja se vaatii erityisiä yhteensopivia mittoja kahden istukan välillä.
Kolmen istukan kuitulaserputkileikkauskone
Kolmiistukkaisia kuitulaserputkileikkureita käytetään yleensä yli 6 metrin pituisten putkien työstämiseen. Lisäämällä lisäistukan järjestelmä parantaa putken vakautta työstön aikana.
Kolme istukkaa (yleensä kaksi etummaista ja yksi takimmainen istukka) voivat samanaikaisesti tukea putkea, mikä vähentää tehokkaasti putken pyörimisestä johtuvaa tärinää, taipumaa ja muodonmuutosta ja parantaa siten työstötarkkuutta.
Lisäksi kolmen istukan rakenteet voivat saavuttaa jäännösttömän leikkauksen. Kaikki kolme istukkaa voivat liikkua työstövaiheen mukaan. Pitkien putkien työstössä useat istukat toimivat yhdessä työkappaleen tukemiseksi. Kun putki vähitellen lyhenee, takimmainen istukka voi irrottaa otteensa, kun taas etummaiset istukat vetävät jäljellä olevan putkiosan työstöalueelle kahden etummaisen istukan väliin, mikä parantaa entisestään materiaalin hyödyntämistä.
Neljän istukan kuitulaserputkileikkauskone
Joissakin huippuluokan kuitulaserputkileikkauskoneissa on neliistukkainen rakenne, joka koostuu tyypillisesti yhdestä takaistukkasta ja kolmesta etuistukkasta.
Koska vakaa putken kiinnitys vaatii yleensä vähintään kaksi istukkaa, neljän istukan järjestelmä voi saavuttaa toimintoja, joita on vaikea saavuttaa perinteisillä kaksois- tai kolmen istukan kokoonpanoilla yhdistämällä eri istukkaryhmiä.
Koneistuksen alussa putkea voidaan samanaikaisesti kiinnittää ja tukea useilla istukoilla, mikä parantaa merkittävästi vakautta pitkiä ja raskaita työkappaleita työstettäessä.
Putken pituuden pienentyessä vakaan kiinnityksen ylläpitämiseen tarvitaan vain kaksi istukkaa, kun taas jäljellä olevia istukoita voidaan käyttää seuraavan putken lataamiseen. Tämä mahdollistaa jatkuvan tuotantotilan, jossa lataaminen ja leikkaus tapahtuvat samanaikaisesti, mikä parantaa tehokkaasti tuotantotehokkuutta.
Mitkä ovat yleisimmät istukkakoot kuitulaserputkileikkauskoneissa? Minkä kokoisia työkappaleita eri istukkakoot voivat käsitellä?
| Istukan halkaisija | Putken seinämän paksuus | pyöreä Tube | Suorakulmainen putki | Neliöputki | Kulma-teräs | Channel Steel | H-palkki | |
|---|---|---|---|---|---|---|---|---|
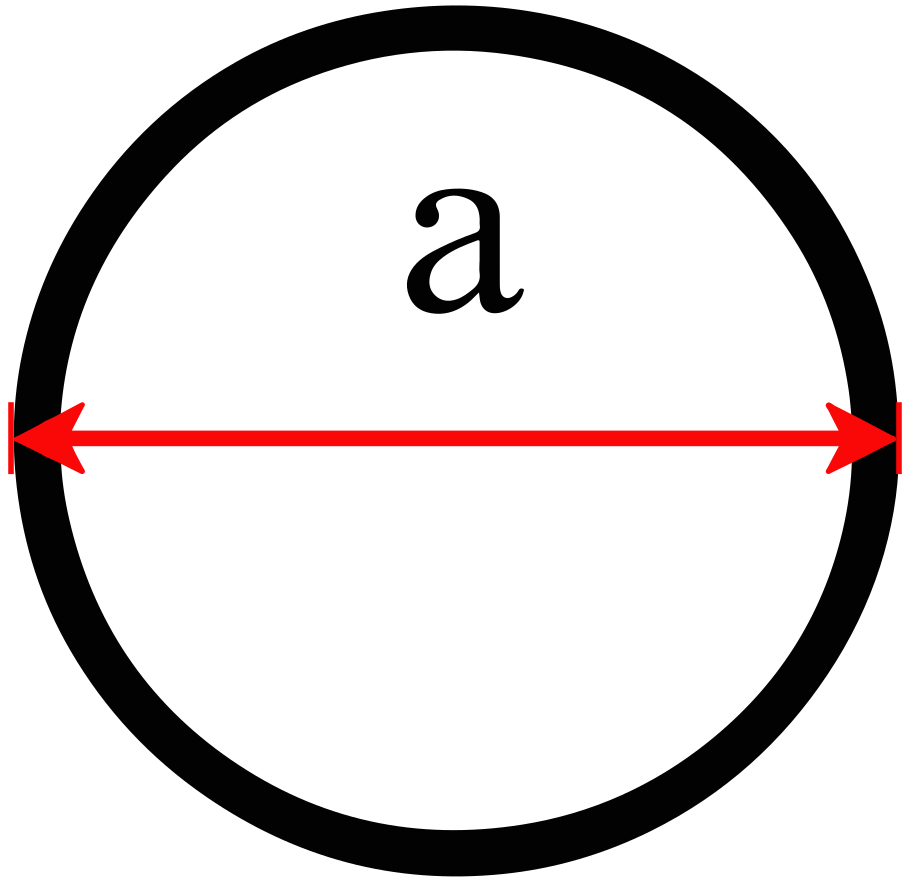 | 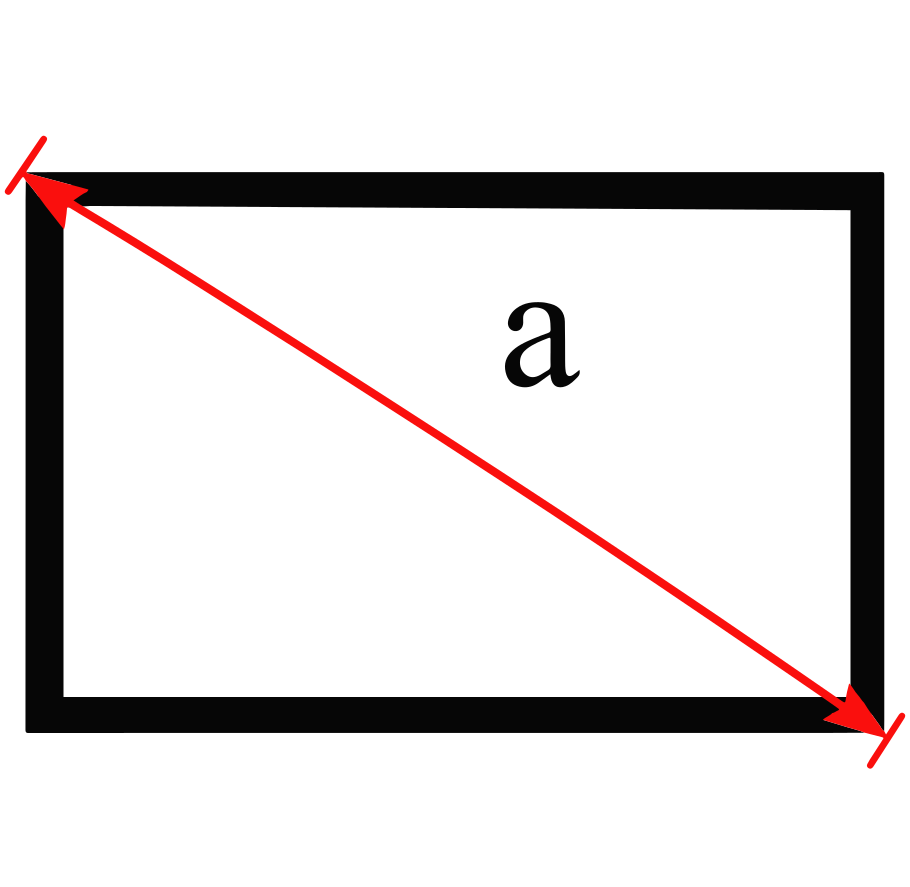 | 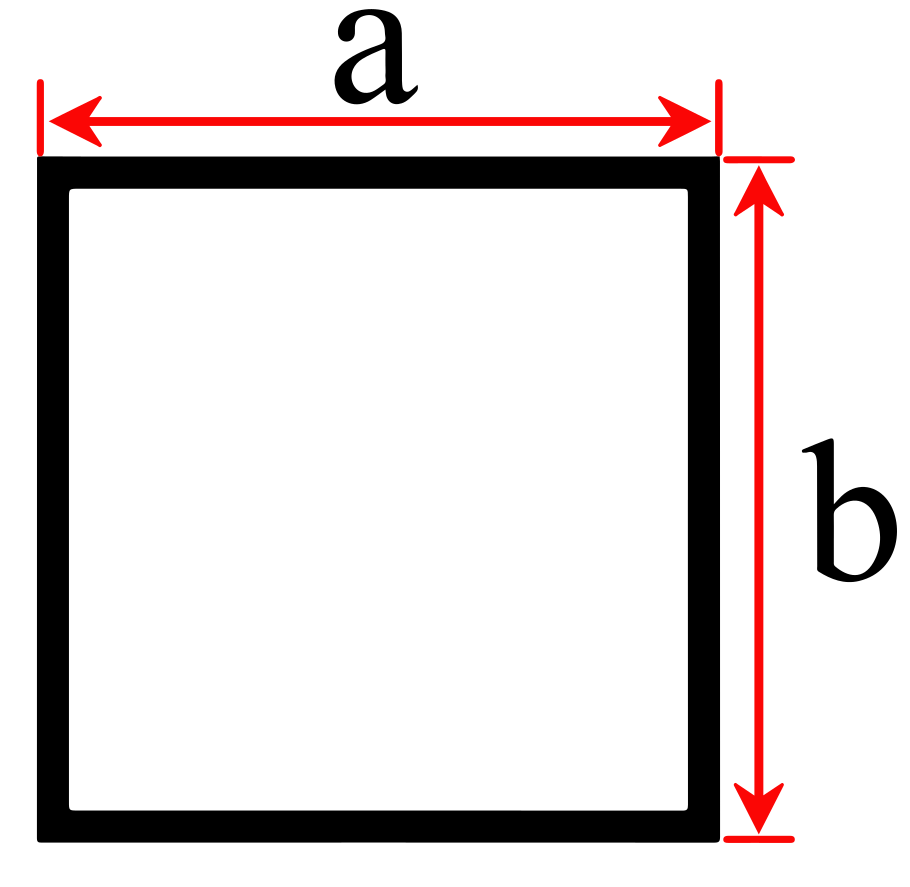 | 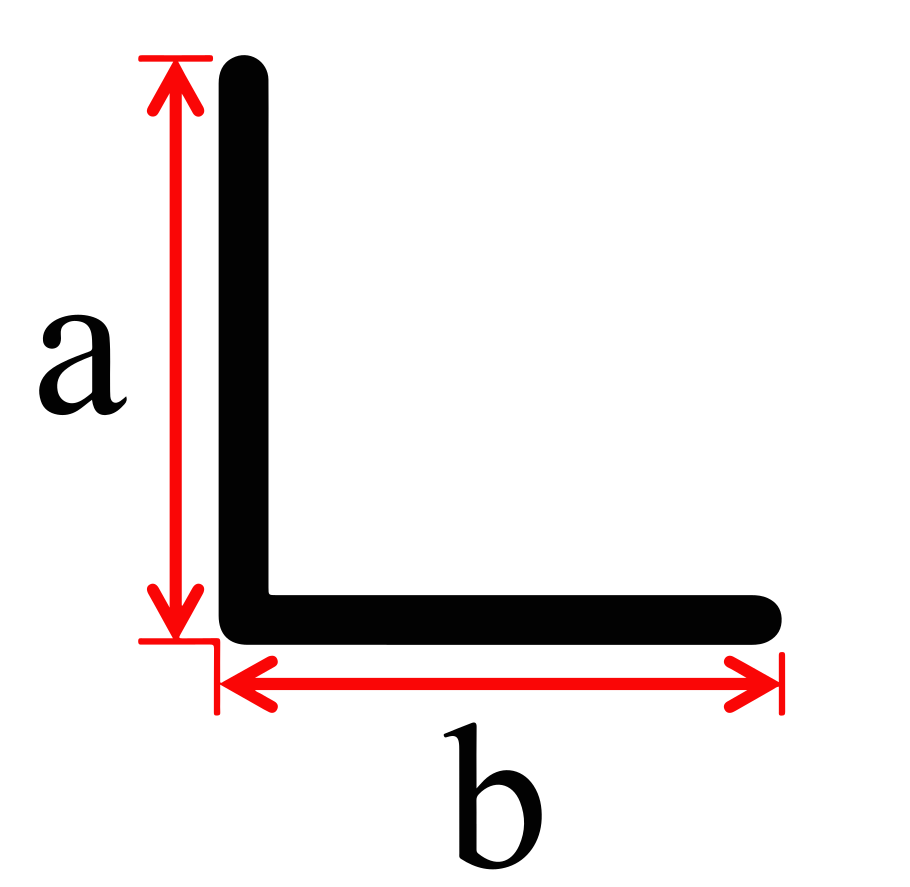 | 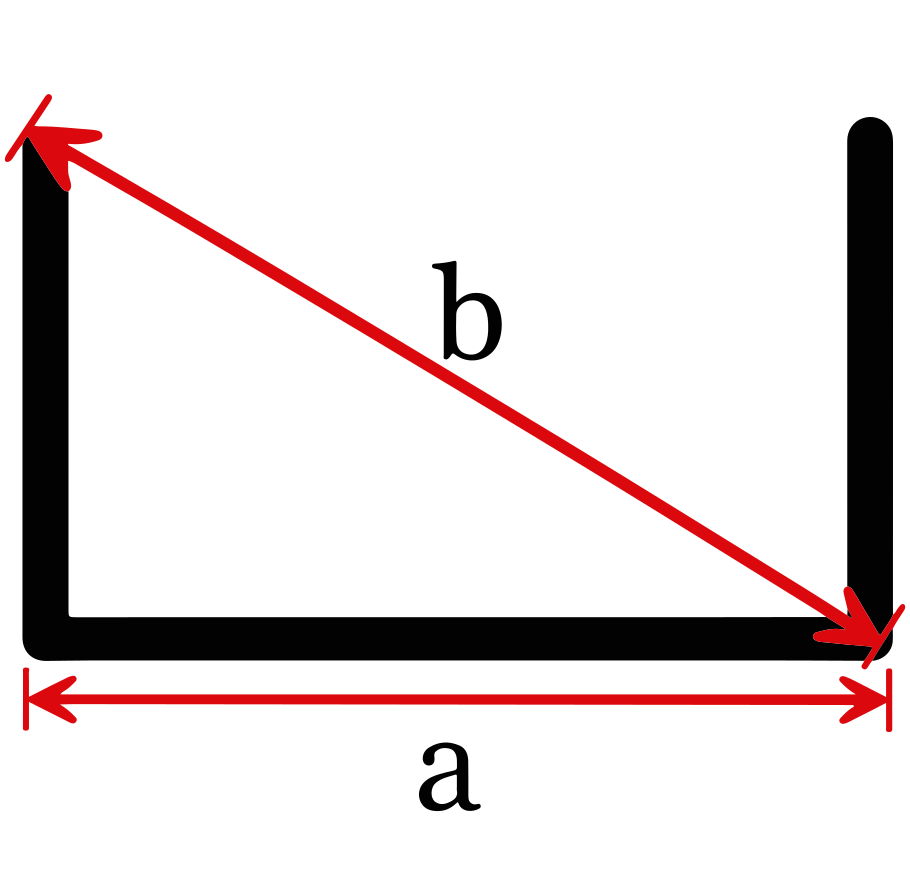 | 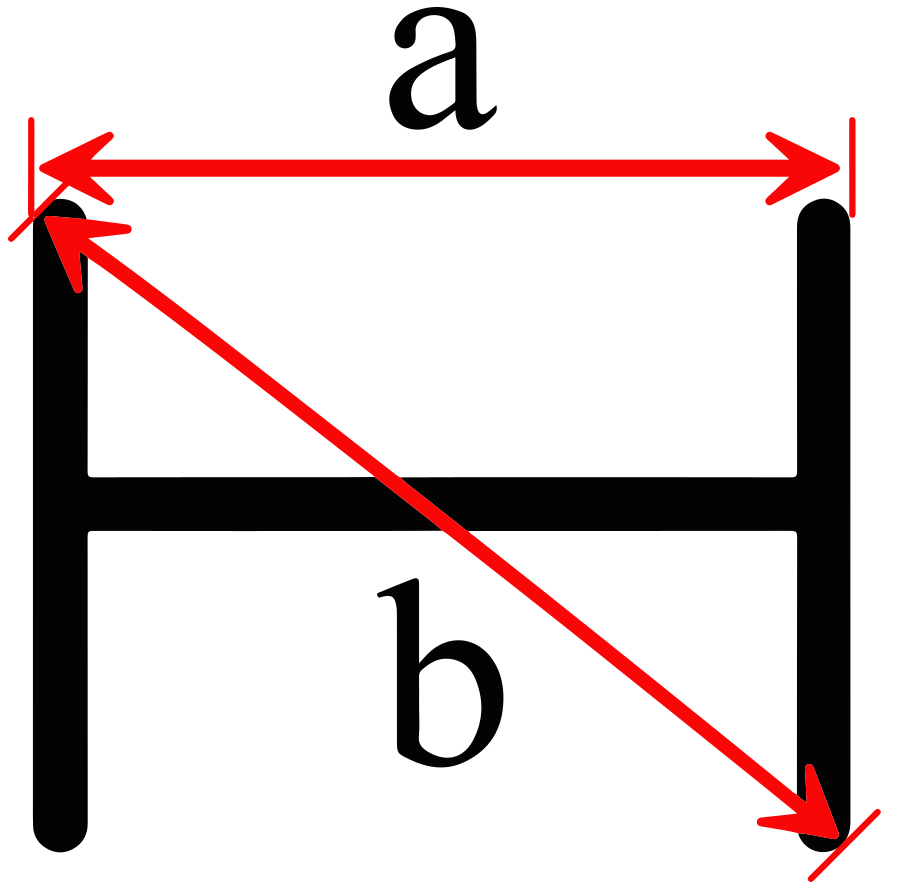 | |||
| 120 Istukka | 120 mm | > 0.8 mm | a = 10–120 mm | a < 170 mm | a = 10–120 mm b = 15–120 mm | a = 20–80 mm b = 20–80 mm | a = 20–80 mm b < 84 mm | a = 20–80 mm b < 84 mm |
| 230 Istukka | 120 mm | > 0.8 mm | a = 15–230 mm | a < 325 mm | a = 15–230 mm b = 15–230 mm | a = 15–150 mm b = 15–150 mm | a = 15–150 mm b < 212 mm | a = 15–150 mm b < 212 mm |
| 350 Istukka | 350 mm | > 1.0 mm | a = 20–350 mm | a < 490 mm | a = 10–350 mm b = 20–350 mm | a = 20–220 mm b = 20–220 mm | a = 20–220 mm b < 300 mm | a = 20–220 mm b < 300 mm |
| 550 Istukka | 550 mm | > 3.0 mm | a = 40–550 mm | a < 750 mm | a = 40–550 mm b = 40–550 mm | a = 40–400 mm b = 40–400 mm | a = 40–420 mm b < 550 mm | a = 40–550 mm b < 650 mm |
| 690 Istukka | 730 mm | > 3.0 mm | a = 120–730 mm | a = 120–630 mm b ≤ 730 mm | a = 120–520 mm b = 120–520 mm | a = 120–520 mm b = 120–520 mm | a = 200–520 mm b ≤ 730 mm | a = 120–630 mm b ≤ 730 mm |
Huomautus:
Yllä olevat tiedot edustavat standardikiinnitysalueita CATEKCNC istukat erityyppisille putkille ja profiileille. Erikoisputkien muodoissa todellinen kiinnitysalue voi vaihdella istukan rakenteen ja leukojen rakenteen mukaan.
Myös seuraavat mittavaatimukset on otettava huomioon:
- 120 mm:n istukan tapauksessa suorakaiteen muotoisen putken pitkän sivun pituuden tulisi olla 92–120 mm ja lyhyen sivun ≥41 mm.
- 230 mm:n istukan tapauksessa suorakaiteen muotoisen putken pitkän sivun pituuden tulisi olla 160–230 mm ja lyhyen sivun ≥76 mm.
- 350 mm:n istukan tapauksessa suorakaiteen muotoisen putken pitkän sivun pituuden tulisi olla 220–350 mm ja lyhyen sivun ≥134 mm.
CATEKCNC tarjoaa lisää istukkamäärityksiä ja räätälöityjä istukkaleukaratkaisuja erilaisten putkien leikkausvaatimusten täyttämiseksi.
Kuinka kuitulaserputkileikkauskone estää pitkien putkien taipumisen käsittelyn aikana?
Pitkät putket ovat oman painonsa vuoksi alttiita roikkumiselle tai tärinälle koneistuksen aikana. Siksi kuitulaserputkileikkauskoneet on yleensä varustettu apulaitteilla, jotka parantavat käsittelyn vakautta ja leikkaustarkkuutta.
Koska kuitulaserputkien leikkauskoneet voivat työstää paitsi pyöreitä ja neliöputkia myös erilaisia profiileja, kuten kulmaterästä, kanavaterästä ja H-palkkeja, työkappaleiden poikkileikkausmuodot vaihtelevat huomattavasti. Tämän seurauksena aputukijärjestelmiä on saatavilla erilaisilla rakenneratkaisuilla erityyppisten materiaalien käsittelyyn.
Suhteellisen sileän poikkileikkauksen omaaville putkille, kuten pyöreille ja elliptisille putkille, tueksi käytetään yleisesti U-muotoisia teloja. Tässä tukilaitteessa on kaarenmuotoinen ura, jonka leveys vaihtelee jatkuvasti. Tukitelaa pyörittämällä uran eri osia voidaan sijoittaa koskettamaan eri halkaisijaltaan olevia putkia, jolloin järjestelmä mukautuu erilaisiin putkivaatimuksiin. Uran muotoilu mahdollistaa osan putkesta asettumisen tukipintaan, mikä parantaa vakautta. Perinteisiin litteisiin tukiin verrattuna U-muotoiset telat tarjoavat suuremman kosketuspinnan putken kanssa, mikä vähentää säteittäistä heittoa putken pyörimisen aikana ja parantaa leikkaustarkkuutta.
Suorakulmaisille putkille ja reunaprofiileille, kuten kulmateräkselle ja kanavateräkselle, tarvitaan toisenlainen tukilaite. Tämä järjestelmä tukee työkappaletta rullien avulla estäen profiilin terävien reunojen aiheuttamat pyörimishäiriöt. Molemmilla puolilla olevien sisäänvedettävien rakenteiden avulla laite muodostaa U-muotoisen tukirungon, joka vastaanottaa putket tai profiilit lastausalustalta ja siirtää ne työstöalueelle. Kun leikkaus alkaa, kiinnitysrakenne vetäytyy automaattisesti sisään, jotta se ei häiritse työkappaleen pyörimistä.
Saatavilla on myös toisenlainen tukilaite. Tämä laite sijoitetaan putkenleikkausalueelle ja siinä on litteä, levymäinen rakenne, joka tukee putkia tai profiileja työstön aikana. Käsittelyn päätyttyä tukilevyä voidaan laskea tai kääntää, jolloin valmiin työkappaleen voi siirtää sujuvasti keräysjärjestelmään.
Todellisen käytön aikana CNC-järjestelmä koordinoi ja ohjaa kaikkia edellä mainittuja aputukijärjestelmiä. Tukikorkeutta voidaan säätää automaattisesti putken pyörimisen, paikannuksen ja työstötilan mukaan. Näitä järjestelmiä kutsutaan yleensä seurantatukilaitteiksi tai adaptiivisiksi tukijärjestelmiksi. Ne vähentävät tehokkaasti tärinää ja muodonmuutoksia pitkien putkien työstön aikana varmistaen paremman työstövakauden ja -tarkkuuden.
Miten kuitulaserputkileikkauskone saavuttaa älykkään prosessoinnin ohjauksen?
Kuitulaserputkileikkauskone saavuttaa älykkään prosessoinnin ohjauksen integroimalla CNC-järjestelmän ja erillisen putkileikkausohjelmiston. Koneen ohjauskeskuksena CNC-järjestelmä vastaa lasersäteen hallinnasta, moniakselisen liikkeen koordinoinnista, putken pyörimisen asemoinnista ja työstöohjelmien suorituksesta. Ammattimaisen putkileikkausohjelmiston avulla voidaan toteuttaa toimintoja, kuten piirustusten tuonti, automaattinen nestaus ja työstöradan suunnittelu, mikä parantaa prosessoinnin kokonaistehokkuutta.
Erilaisten tuotepositionointien ja asiakasbudjettien perusteella CATEKCNC tarjoaa kaksi valtavirran EtherCAT-pohjaista CNC-ohjausjärjestelmää: Weihong ja BOCHU. Weihong CNC -järjestelmiä käytetään laajalti kustannustehokkaissa koneissa niiden todistetun vakauden, käyttäjäystävällisen toiminnan ja erinomaisen kustannustehokkuuden ansiosta. BOCHU CNC -järjestelmät tarjoavat edistyneempiä älykkäitä prosessitoimintoja ja liikkeenohjausominaisuuksia, mikä tekee niistä sopivampia sovelluksiin, jotka vaativat korkeampaa prosessointitehokkuutta, automaatiotasoa ja leikkauslaatua. Molemmat järjestelmät on validoitu laajasti markkinoilla ja tarjoavat laajan valikoiman metalliputkien työstöön tarkoitettuja toimintoja:
Säteen skannauksen keskittäminen
Säteen skannauskeskitys on automaattinen kohdistustoiminto kuitulaserputkien leikkauskoneille. Järjestelmä skannaa putken reunan sijainnin, laskee automaattisesti todellisen putken keskipisteen, mitat ja asennuspoikkeaman ja määrittää tarkan työstökoordinaatistojärjestelmän. Se voi automaattisesti kompensoida kuormituspoikkeamien, putken mittavaihteluiden tai pyörimisvirheiden aiheuttamat kohdistusvirheet, mikä parantaa reikien sijaintien, leikkausten ja monimutkaisten muotojen tarkkuutta. Tämä toiminto myös vähentää manuaalista kohdistusaikaa ja parantaa työstön yhdenmukaisuutta. Tämä ominaisuus vaatii lisävarusteena saatavan muotoskannerin.
Pintapohjainen työstösekvenssin optimointi
Tämä toiminto optimoi automaattisesti leikkausjärjestyksen vähentääkseen tarpeetonta putken pyörimistä ja laserpään tyhjäkäyntiä, lyhentäen tehokkaasti leikkausta kestämätöntä aikaa ja parantaen kokonaisprosessoinnin tehokkuutta. Se on erityisen hyödyllinen työstettäessä putkia, joissa on paljon reikiä, monimutkaisia muotoja tai jatkuvaa monipintaista työstöä, koska se vähentää merkittävästi putken pyörimisen ja laserpään liikkeen aiheuttamia aikahävikkiä.
Lentävä leikkaus
Lentävä leikkaus, joka tunnetaan myös skannaavana leikkauksena, on tehokas leikkausmenetelmä säännöllisesti järjestettyjen rakenteiden, kuten pyöreiden, suorakaiteen muotoisten ja pitkulaisreikien, työstämiseen putkissa. Kun nämä kuviot noudattavat tiettyä asettelua, CNC-järjestelmä voi automaattisesti optimoida leikkausreitin, mikä mahdollistaa vierekkäisten muotojen jatkuvan työstön liikkeen aikana. Tämä vähentää toistuvia kiihdytyksiä/hidastutuksia, lävistysliikkeitä ja tyhjäliikkeitä, mikä parantaa merkittävästi leikkaustehokkuutta.
Tämä toiminto sopii erityisesti putkituotteille, joita käytetään esimerkiksi kuntolaitteissa, varastotelineissä, metallikalusteissa ja esittelyrakenteissa, joissa tarvitaan useita säännöllisesti järjestettyjä reikiä. Toistuvia reikäkuvioita sisältävissä eräkäsittelysovelluksissa lentävä leikkaus voi tyypillisesti parantaa käsittelytehokkuutta noin 20–50 %. Mitä enemmän reikiä työkappaleessa on ja mitä säännöllisemmin ne on järjestetty, sitä suurempi on tehokkuuden parannus.
Yli-Arrisin hyppysammakko
Yliakselinen hyppypuikko on nopea ja nopea liiketekniikka, joka on suunniteltu optimoimaan laserpään ei-leikkaavia liikkeitä putken leikkauksen aikana. Kun leikkauspään on ylitettävä putken reunat, kulmat, aiemmin leikatut muodot tai muut esteet, perinteiset menetelmät käyttävät yleensä segmentoitua liikeprosessia: Z-akselin nosto → vaakasuora liike → Z-akselin lasku. Leapfrog-tekniikka yhdistää nämä kolme liikettä jatkuvaksi kolmiulotteiseksi käyräksi, jolloin leikkauspää voi suorittaa samanaikaisesti nosto- ja laskuliikkeitä ajon aikana, samalla tavalla kuin sammakko hyppää esteen yli, mistä nimi "Leapfrog".
Verrattuna perinteisiin pikaliikemenetelmiin, hyppyleikkauksen teknologia lyhentää tehokkaasti tyhjäkäyntiaikaa, minimoi toistuvien kiihtyvyyden ja hidastuksen aiheuttamat liikevaikutukset ja parantaa kokonaistehokkuutta monireikäisissä, monimutkaisissa ääriviivoissa ja monipintaisissa koneistusprosesseissa. CNC-järjestelmä laskee automaattisesti optimaalisen hyppykorkeuden ja liikeradan putken geometrian, leikkausreittien ja turvavälivaatimusten perusteella, mikä vähentää suuttimen osumisen tai törmäyksen riskiä työkappaleeseen ja varmistaa samalla koneistusturvallisuuden.
Huomautus: CNC-järjestelmän kokoonpano vaihtelee koneen mallin mukaan. Yllä kuvatut toiminnot ovat vain viitteellisiä, ja todellinen kokoonpano riippuu koneen mallista.
Mikä on jäähdytysjärjestelmän tarkoitus kuitulaserputkileikkauskoneessa?
Jäähdytintä käytetään pääasiassa laserlähteen ja laserleikkauspään kaltaisten keskeisten komponenttien vakiolämpötilan jäähdyttämiseen, mikä varmistaa vakaan toiminnan pitkäaikaisen koneistuksen aikana ja pidentää kriittisten komponenttien käyttöikää.
CATEKCNC valitsee S&A:lta ja Hanlilta kuitulaserjäähdyttimiä, joissa molemmissa on kaksoisjäähdytyspiirit, jotka jäähdyttävät erikseen laserleikkauspäätä ja laserlähdettä. Lämpötilan säätötarkkuus voi olla noin ±0.5–1.5 °C. Mallista riippuen jäähdyttimet voidaan varustaa korkeapainekiertopumpuilla, joiden nostokorkeus on noin 30–70 m ja enimmäisvirtausnopeus 60–150 l/min, mikä täyttää suurtehoisten kuitulasereiden ja pitkän matkan jäähdytysputkistojen kiertovesivaatimukset. Lisäksi näissä jäähdyttimissä on useita turvatoimintoja, kuten virtauksen valvonta, veden lämpötilan valvonta, nestetason hälytykset ja ylikuumenemissuoja, jotka estävät laserjärjestelmän vaurioitumisen riittämättömän lämmönpoiston vuoksi.
Saatavilla on myös valinnainen sähkökaapin ilmastointilaite, joka säätelee sähkökaapin sisälämpötilaa. Se estää sähkökomponenttien ylikuumenemisen liian korkean ympäristön lämpötilan vuoksi, mikä vähentää laitevikojen riskiä ja parantaa pitkän aikavälin käyttöluotettavuutta.
Tarvitseeko kuitulaserputkileikkauskone apukaasua? Millaisia apukaasuja on saatavilla?
Kyllä. Kuitulaserilla toimiva putkileikkauskone vaatii erillisen apukaasun korkealaatuisen leikkauksen saavuttamiseksi. Erilaiset apukaasut valitaan materiaalityypin, putken paksuuden ja käsittelyvaatimusten mukaan, ja ne vaikuttavat suoraan leikkausnopeuteen, leikkauspinnan laatuun ja valmiiden osien hapettumiskestävyyteen. Yleisesti käytetyt leikkauskaasut ja niiden käyttötarkoitukset ovat seuraavat:
Paineilma
Paineilmaa on helppo saada ja sen käyttökustannukset ovat alhaisimmat. Se sopii yleisten materiaalien, kuten ohuen hiiliteräksen, galvanoidun teräksen ja alumiiniseosten, taloudelliseen leikkaamiseen. Sitä käytetään pääasiassa tavanomaiseen pesäleikkaukseen, yksinkertaiseen muotoleikkaukseen ja muihin perustuotantosovelluksiin.
Paineilma voi tuottaa puhtaat leikkausreunat suhteellisen vähäisellä kuonalla, mikä vähentää merkittävästi kulutuskuluja. Se sopii standardikappaleiden suurtuotantoon, jossa kustannustehokkuus on etusijalla.
Happi
Happea käytetään pääasiassa keskipaksun ja paksun hiiliteräksen, teräsputkien ja muiden rautapitoisten materiaalien leikkaamiseen. Hyödyntämällä hapen ja kuumennetun metallin välistä eksotermistä hapetusreaktiota happiavusteinen leikkaus nopeuttaa materiaalin sulamista ja poistoa, mikä parantaa leikkausnopeutta ja lävistyskykyä paksummille putkille ja levyille.
Se tarjoaa erinomaisen leikkaustehon raskaan hiiliteräksen työstössä, hyvän leikkauskohtisuuden ja tasaiset juovitukset, mikä tekee siitä yleisesti käytetyn apukaasun teräsrakenteiden työstössä.
Typpi
Typpi on erittäin puhdas inertti suojakaasu, jolla on erinomaiset hapettumisenesto-ominaisuudet. Sitä käytetään pääasiassa ruostumattoman teräksen, alumiiniseosten, messingin, titaaniseosten ja muiden arvokkaiden metallien tarkkuusleikkaukseen.
Leikkausprosessin aikana typpi estää tehokkaasti hapettumista ja värjäytymistä leikkausreunassa, minimoi purseen muodostumisen ja tuottaa kirkkaat, sileät leikkauspinnat. Tämä vähentää tai poistaa toissijaisen hiomisen ja kiillotuksen tarpeen säilyttäen samalla materiaalin alkuperäiset pintaominaisuudet. Sitä käytetään laajalti tarkkuusputkikomponenteissa, korkealaatuisissa koristeprofiileissa ja erittäin tarkkoissa rakenneosissa.
CATEKCNC voi valinnaisesti toimittaa esisuodatusjärjestelmiä ja automaattisia leikkauskaasun paineensäätöjärjestelmiä asiakkaan vaatimusten mukaisesti.
Esisuodatusjärjestelmä poistaa tehokkaasti kosteuden, öljyn ja hiukkasmaiset epäpuhtaudet apukaasusta, parantaen kaasun puhtautta, vähentäen ongelmia, kuten suuttimien tukkeutumista ja suojalinssien likaantumista, ja parantaen kuitulaserputkileikkauskoneen yleistä leikkauslaatua.
Automaattinen kaasunpaineen säätöjärjestelmä voi automaattisesti säätää apukaasun painetta työstöparametrien mukaan ja löytää nopeasti optimaaliset paineasetukset eri materiaaleille ja paksuuksille. Tämä parantaa prosessoinnin yhdenmukaisuutta, vähentää manuaalisten säätöjen tarvetta ja minimoi virheellisten parametrien asetusten riskin.
Miten kuitulaserputkileikkauskone voitelee voimansiirtojärjestelmäänsä?
Voitelujärjestelmää käytetään liikkuvien osien, kuten lineaarijohteiden ja hammastankojärjestelmien, säännölliseen voiteluun, mikä vähentää kulumista ja pidentää koneen käyttöikää.
CATEKCNC varustaa kuitulaserputkileikkauskoneensa täysautomaattisella keskusvoitelujärjestelmällä. Voiteluväli, voitelun kesto ja voitelutaajuus voidaan asettaa käyttövaatimusten mukaan, mikä mahdollistaa keskeisten liikkuvien komponenttien automaattisen ja tarkan voitelun. Tämä vähentää merkittävästi manuaalista huoltotyötä. Kun voiteluaineen taso on riittämätön, järjestelmä laukaisee automaattisesti hälytyksen, ja käyttäjien tarvitsee vain lisätä voiteluainetta ajoissa, mikä tekee huollosta kätevämpää.
Liiallisen voiteluaineen aiheuttaman kontaminaation vähentämiseksi CATEKCNC tarjoaa myös öljynkeräysjärjestelmän. Järjestelmä kerää automaattisesti liikkuvien komponenttien, kuten lineaarijohteiden ja hammastankojärjestelmien, voiteluprosessin aikana syntyvän ylimääräisen voiteluaineen ja siirtää sen erilliseen keräysastiaan. Tämä estää voiteluaineen tippumisen koneen alustalle tai työpajan lattialle ja parantaa laitteiden puhtautta.
Kuinka kuitulaserputkileikkauskone ylläpitää puhdasta työympäristöä?
Metalliputkien laserleikkauksen aikana voi syntyä suuri määrä savua, metallihiukkasia ja pieniä määriä haitallisia kaasuja. Ilman tehokasta poistoa nämä epäpuhtaudet voivat paitsi vaikuttaa työympäristöön, myös saastuttaa laserleikkauspään sisällä olevat optiset komponentit, mikä heikentää leikkauksen laatua ja nopeuttaa koneen sisäisten osien kulumista. Siksi tehokas savunpoistojärjestelmä on välttämätön pitkän aikavälin vakaan toiminnan varmistamiseksi ja työpajaympäristön parantamiseksi.
CATEKCNC varustaa pölynimujärjestelmänsä Topsinnin teollisuuspölynkerääjillä. Näistä lippulaivamalli TODC-12L teollisuuspölynkerääjä tarjoaa jopa 10 000 m³/h ilmavirran ja 5 000 Pa:n staattisen paineen, mikä täyttää täysin metalliputkien leikkaussovellusten höyrynpoistovaatimukset. Järjestelmässä on 12-patruunainen tehokas suodatusjärjestelmä, jonka suodatustehokkuus on jopa 99.99 %. Se on myös varustettu automaattisella pulssipuhdistusjärjestelmällä, joka poistaa säännöllisesti kertyneen pölyn suodatinpatruunan pinnalta. Tämä vähentää manuaalisen huollon tarvetta ja auttaa ylläpitämään vakaan pölynpoiston koko kuitulaserputkileikkauskoneen pitkäaikaisen käytön ajan.
Mitä turvalaitteita kuitulaserputkileikkauskoneessa on, ja miten ne varmistavat turvallisen käytön?
Kuitulaserputkileikkauskone on varustettu useilla turvajärjestelmillä, jotka vähentävät mahdollisia riskejä laserkäsittelyn aikana ja varmistavat laitteen vakaan toiminnan ja käyttäjän turvallisuuden. Turvajärjestelmiin kuuluvat pääasiassa suljetut suojakannet, liikerajoittimet, turvavaloverhot ja paljon muuta.
Suljetuissa kuitulaserputkileikkauskoneissa kone on varustettu täysin suljetulla kotelolla, joka eristää laserkäsittelyalueen tehokkaasti ympäröivästä ympäristöstä. Tämä estää käyttäjiä altistumasta lasersäteilylle, korkean lämpötilan kuonalle ja leikkauksen aikana syntyville metallikipinöille. Lisäksi suljettu rakenne vähentää ulkoisia ilmavirran häiriöitä käsittelyalueella, mikä parantaa savunpoistotehokkuutta ja pitää työympäristön puhtaampana.
CATEKCNC varustaa kaikki kuitulaserputkileikkauskoneet sekä ohjelmisto- että laitteistorajoituksilla. Ohjelmistorajat määrittävät kunkin liikeakselin turvallisen liikealueen CNC-järjestelmässä. Kun liikerata lähestyy ennalta asetettua rajaa, järjestelmä pysäyttää toiminnan automaattisesti. Laitteistorajoitukset tarjoavat viimeisen tason mekaanista suojausta kullekin akselille asennettujen rajakytkimien avulla, jotka estävät tehokkaasti ohjelmavirheiden, virheellisten parametriasetusten tai ohjausjärjestelmän vikojen aiheuttamat yliajotörmäykset.
Kuitulaserleikkauskoneisiin verrattuna kuitulaserleikkauskoneissa on useita liikkuvia istukoita. Näiden istukoiden on suoritettava synkronoidut kiinnitykset, syöttö ja koordinoidut liikkeet käsittelyn aikana, mikä aiheuttaa istukoiden välisten ongelmien tai törmäysten riskin. Tämän ongelman ratkaisemiseksi CATEKCNC varustaa jotkut mallit mekaanisella kovalla rajoittimella istukoille, mikä parantaa entisestään käyttöturvallisuutta ja vähentää laitevaurioiden riskiä.
CATEKCNC Kuitulaserputkileikkauskoneet voidaan varustaa myös turvavaloverhoilla. Turvavaloverho valvoo jatkuvasti vaara-aluetta erittäin tarkan infrapunasäteen tunnistustekniikan avulla. Heti kun henkilö tai vieras esine saapuu suojatulle alueelle, järjestelmä lähettää välittömästi hälytyssignaalin ja pysäyttää koneen toiminnan, mikä tarjoaa korkeamman turvallisuustason.
Paljonko kuitulaserputkileikkauskone maksaa?
Kuitulaserputkileikkauskoneen hintaan vaikuttavat pääasiassa tekijät, kuten koneen rakenne, laserin teho, istukoiden lukumäärä, automaatiokokoonpano ja ydinkomponenttien tuotemerkit. Koska erilaiset käsittelyvaatimukset edellyttävät erilaisia konekokoonpanoja, seuraavat esimerkit tarjoavat tyypillisiä sovellusskenaarioita ja vastaavia hintaluokkia viitteeksi.
Vakioputkien käsittelyvaatimuksiin 6 metrin säteellä riittää yleensä kompakti tai vakiokokoinen kaksiistukkainen kuitulaserputkileikkauskone. 1500 W:n laserlähteellä varustetun koneen lähtöhinta on tyypillisesti noin 16 000 dollaria. Päivitys 3000 W:n laserlähteeseen nostaa hinnan noin 30 000 dollariin. Jos valitaan sivulle asennettu rakenne, jossa on automaattinen lastaus- ja purkujärjestelmä, koneen hinta alkaa yleensä noin 33 000 dollarista.
Suurten halkaisijoiden tai pitkien putkien työstöön suurkokokoneet sopivat tyypillisesti jopa 12 metrin pituisiin putkiin. Koska pidemmät putket vaativat suurempaa kiinnitysvakautta, nämä koneet on yleensä varustettu kolmen tai neljän istukan kokoonpanoilla. Kolmiistukkainen kuitulaserputkileikkauskone maksaa yleensä 77 000–120 000 dollaria, kun taas neliistukkainen malli, jossa on automaattinen lastaus-/purkujärjestelmä, voi maksaa noin 440 000 dollaria monimutkaisempien syöttö-, paikannus- ja ohjausjärjestelmien integroinnin ansiosta.
Jos viisteleikkausmahdollisuus on tarpeen, kone on varustettava viistelaserleikkauspäällä ja vastaavalla pyörivällä akselijärjestelmällä. Tämä kokoonpano vaatii tyypillisesti noin 30 000 dollarin lisäinvestoinnin.
Kuitulaserputkileikkauskoneen hintaan vaikuttavat monet tekijät, ja se voi vaihdella merkittävästi. Koska nämä koneet edustavat yleensä suhteellisen suurta investointia, on tärkeää arvioida tarpeesi huolellisesti ennen päätöksentekoa. Suosittelemme ottamaan yhteyttä ammattitaitoiseen myyntitiimiimme saadaksesi yksityiskohtaisia neuvoja ja sopivan ratkaisun.
Tarjoamme kaksi kätevää yhteydenottovaihtoehtoa: WhatsApp-verkkokonsultaation ja tarjouspyyntölomakkeen. Voit ottaa meihin yhteyttä napsauttamalla jompaakumpaa seuraavista painikkeista:
Mitä valinnaisia toimintoja on saatavilla kuitulaserputkileikkauskoneisiin? Miten nämä toiminnot parantavat käsittelyn mukavuutta?
1. Viisteleikkaus
Metalliputket ja -profiilit vaativat usein hitsausta loppukokoonpanon aikana, ja viisteiden valmistelulla on tärkeä rooli hitsauksen laadun parantamisessa. Kuitulaserputkileikkauskone voidaan varustaa valinnaisella viisteleikkaustoiminnolla. Viisteleikkauksen mahdollistamiseksi kone on yleensä varustettava viisteleikkauskykyisellä laserleikkauspäällä, lisä-A/B-kiertoakseleilla ja vastaavalla päivitetyllä CNC-ohjausjärjestelmällä.
Viisteleikkaustoiminto muuttaa lasersäteen ja putken pinnan välistä kulmaa, jolloin työkappaleeseen muodostuu kulmikas reuna. Se voi tuottaa erilaisia viistetyyppejä, kuten V-, X-, Y- ja K-muotoisia viisteitä. Verrattuna perinteisiin manuaalisiin hionta- tai mekaanisiin työstömenetelmiin, laserviisteleikkaus voi suorittaa hitsauksen valmistelun samanaikaisesti leikkausprosessin aikana, mikä vähentää toissijaisia käsittelyvaiheita ja parantaa samalla tuotannon tehokkuutta ja käsittelyn yhdenmukaisuutta.
2. Hitsaussaumojen tunnistusjärjestelmä
Metalliputkia ei yleensä valmisteta saumattomista materiaaleista. Sen sijaan monet putket muodostetaan valssaamalla teräsnauhoja ja hitsaamalla ne yhteen, jolloin syntyy pitkittäinen hitsaussauma putken pintaan.
Koska hitsaussauman materiaalirakenne, kovuus ja pinnan kunto eroavat perusmateriaalin vastaavista, kriittisten työstöalueiden – kuten reikien, liitospintojen tai viisteiden – sijoittaminen hitsaussauman päälle voi heikentää leikkauslaatua, lisätä kuonan muodostumista ja aiheuttaa mittatarkkuuden poikkeamia.
CATEKCNC tarjoaa valinnaisen hitsaussauman tunnistusjärjestelmän. Järjestelmä käyttää konenäköteknologiaa ja älykkäitä tunnistusalgoritmeja hitsattujen putkien hitsaussauman sijainnin automaattiseen tunnistukseen ja paikantamiseen tarkasti ennen käsittelyä.
Havaitun hitsaussauman sijainnin perusteella järjestelmä voi automaattisesti säätää leikkausreittiä käsittelyvaatimusten mukaisesti ja välttää työstämisen suoraan hitsausalueella, mikä parantaa leikkauslaatua ja mittatarkkuutta.
3. Suljettu suojakansi
Toisin kuin kuitulaserleikkauskoneet, putkenleikkauskoneet on tyypillisesti varustettu kiinteällä laserpäällä, mikä johtaa suhteellisen kiinteään käsittelyalueeseen. Lisäksi niiden pitkän ja kapean petirakenteen vuoksi suojakotelon tarvitsee peittää vain varsinainen leikkausalue.
Suljetussa suojakotelossa on yleensä laserin turvallisuustarkastusikkuna. Ikkuna on valmistettu laserin suojaavasta suodatinlasista, joka täyttää CE-turvallisuusvaatimukset. 1070–1080 nm:n kuitulaserin aallonpituusalueella suojaustaso voi olla OD6+, mikä tarkoittaa, että laserin intensiteettiä tällä aallonpituusalueella voidaan vaimentaa yli miljoona kertaa. Tämä estää tehokkaasti haitallista lasersäteilyä ja antaa käyttäjille mahdollisuuden tarkkailla leikkausprosessia selkeästi.
Prosessin näkyvyyden parantamiseksi entisestään, CATEKCNC tarjoaa myös valinnaisen koneistuksen valvontajärjestelmän. Järjestelmässä käytetään käsittelyalueelle asennettuja teollisuuskameroita yhdessä itsenäisen valvontanäytön kanssa, joiden avulla käyttäjät voivat tarkkailla leikkausprosessia reaaliajassa avaamatta suojakoteloa.
Tämä auttaa käyttäjiä tunnistamaan käsittelyn poikkeavuudet nopeasti ja parantaa samalla toiminnan helppoutta, turvallisuutta ja tuotantotehokkuutta.
4. Automaattinen lastausjärjestelmä
Putkien leikkaussovellukset ovat usein erätuotantoa, minkä vuoksi automaattiset lastausjärjestelmät ovat erittäin arvokkaita tuotannon jatkuvuuden parantamiseksi ja työvoimavaltaisuuden vähentämiseksi. Poistamalla usein toistuvan manuaalisen materiaalinkäsittelyn automaattiset lastausjärjestelmät voivat parantaa merkittävästi prosessoinnin tehokkuutta ja yleistä automaatiotasoa.
CATEKCNC on kehittänyt useita ammattimaisia automaattisia putkien lastausratkaisuja erilaisten tuotantovaatimusten mukaisesti. Nämä järjestelmät voidaan jakaa pääasiassa seuraaviin tyyppeihin:
Hihnatyyppinen putkien latausjärjestelmä
Tämä järjestelmä on varustettu hihnatyyppisellä varastohyllyllä, jossa niputetut putket varastoidaan väliaikaisesti riippuvalle lastausalueelle. Lastausprosessin aikana kuljetinhihna kiristetään ja siirtää putket eteenpäin ketjukuljetinjärjestelmälle.
Ketjukuljetin siirtää sitten putken etummaiseen syöttötarraimeen, joka puristaa putken ja syöttää sen tarkasti laserleikkauskoneeseen. Leikkausprosessin päätyttyä tarrain palaa lähtöasentoonsa ja odottaa seuraavaa lastausjaksoa.
Tässä järjestelmässä on suuri säilytyskapasiteetti ja se voi käsitellä useita putkia kerralla. Sillä on kuitenkin tiettyjä vaatimuksia putkien mittojen ja painon suhteen, minkä ansiosta se soveltuu paremmin pienten ja keskikokoisten putkien automaattiseen lastaukseen.
Korkeampaa automaatiotasoa varten voidaan integroida lisämoduuleja, kuten materiaalin lajittelu- ja putkien kohdistusjärjestelmiä, mikä parantaa entisestään lastausprosessin automaatiotasoa.
Ketjutyyppinen putkien lastausjärjestelmä
Tämä järjestelmä on suunniteltu suurten ja raskaiden putkien tai rakenneprofiilien lastaamiseen. Toisin kuin hihnatyyppisessä järjestelmässä, siinä ei käytetä varastohyllyä. Sen sijaan ketjukuljetin on jaettu useisiin lastausasentoihin, joihin operaattorit asettavat työkappaleet etukäteen.
Lastauksen aikana kuljetin liikkuu eteenpäin ja siirtää putken syöttötarraimeen. Tarrain sitten puristaa ja syöttää työkappaleen kuitulaserputkileikkauskoneeseen.
Tämä järjestelmä soveltuu raskaisiin putkien käsittelysovelluksiin, kuten konepajakoneisiin, suuriin teräsrakenteisiin ja verhoseinien rakenneprofiileihin.
5. Automaattinen purkujärjestelmä
Automaattisen lastauksen lisäksi automaattinen purkujärjestelmä voi parantaa laserputkien leikkaustoimintojen automaatiotasoa entisestään, vähentää manuaalisen käsittelyn tarvetta ja alentaa työvoimavaltaisuutta.
CATEKCNC tarjoaa useita automaattisia purkuratkaisuja erilaisiin tuotantovaatimuksiin:
Kääntyvä purkujärjestelmä
Tämä järjestelmä asennetaan kuitulaserputkileikkauskoneen prosessointialueelle ja se voi tarjota seurantatukea putkille leikkausprosessin aikana.
Kun työstö on valmis, järjestelmä käyttää kääntö- tai nostoliikkeitä, jotta valmiit putkiosat putoavat tasaisesti alla olevaan keräyslaitteeseen.
Tämä ratkaisu soveltuu pääasiassa keskipitkien putkiosien automaattiseen purkamiseen.
Kuljettimen purkujärjestelmä
Tämä järjestelmä käyttää kuljetinalustarakennetta. Leikkaamisen jälkeen valmiit putkiosat putoavat kuljetinalustalle ja kuljetetaan koneen sivuun kuljetinhihnan avulla ennen kuin ne saapuvat keräysalueelle.
Se soveltuu pääasiassa lyhyiden putkiosien automaattiseen purkamiseen.
Ketjutyyppinen purkujärjestelmä
Tämän järjestelmän rakenne on samanlainen kuin ketjutyyppisen putkikuormitusjärjestelmän, mutta se toimii päinvastaiseen suuntaan.
Kun putki on työstetty, purkujärjestelmä pidentää tarttujaansa kiinnittääkseen valmiin putkiosan ja poistaa sen kuitulaserleikkauskoneesta. Työstetty työkappale siirretään sitten keräysalueelle ketjukuljetinjärjestelmän avulla.
Tämä järjestelmä soveltuu pitkien putkiosien automaattiseen purkamiseen.
Viimeksi päivitetty:
2026-09-07 14:21:49
ASIAKKAIDEN ARVOSTELUT
-
Около трех месяцев назад наше предприятие решило приобрести волоконный лазерный резак для обработки крупногабаритных труб. Мы изучили множество поставщиков, пытаясь найти баланс между производительностью и ценой. Из-за невозможности осуществить банковский перевод возникли сложности, но коллега порекомендовал обратиться к китайскому производителю.
В итоге мы выбрали эту компанию. Их цены и комплектация аналогичны другим китайским производителям, но уровень сервиса действительно впечатлил. После получения оборудования они предоставили полную поддержку по доставке, сборке и обучению. Покупкой полностью доволен.
Lanovsky Kesäkuu 18, 2025
-
Just got the fiber laser cutting machine installed in our shop, so we haven't really put it into full production yet. First impression is good. The machine looks solid and everything arrived as expected.
The installation went pretty smoothly. We had a few questions during the setup, especially with the electrical connection and machine settings, but the CATEKCNC technical team was easy to reach and helped us get things sorted out. They also guided us through the software and basic operation, which was helpful for our operator.
We bought this machine mainly for cutting metal tubes in batches, so we're looking forward to getting some real production work through it. We haven't run enough jobs yet to give a review on long-term performance, but so far the installation and technical support have been a good experience.Hopefully we'll be putting it to work regularly very soon.
Joshua Elokuu 12, 2026
-
Ovaj stroj smo uzeli nakon što nam je ručna obrada cijevi počela oduzimati previše vremena. Sada većinu pripreme možemo odraditi direktno na stroju, što nam je posebno korisno kada imamo više istih komada za izradu.Najčešće radimo manje i srednje promjere cijevi, a stroj se dobro snalazi i kada tijekom dana mijenjamo različite materijale i dimenzije. Kod serijskih poslova najveća nam je prednost što nema toliko prekida između pojedinih komada.Nakon što smo ga postavili i podesili za naše uobičajene poslove, korištenje je prilično jednostavno. U radionici nam je prvenstveno pomogao da ubrzamo obradu cijevi i smanjimo količinu ručnog rada.
Sasa Syyskuu 03, 2026
-
Compramos esta máquina principalmente para trabajar tubos, sobre todo tubos redondos y cuadrados para nuestros trabajos de fabricación. Nos ha facilitado bastante el trabajo, ya que podemos cortar los tubos a medida y hacer los agujeros en la misma máquina, sin tener que realizar tantos procesos después. Los cortes quedan limpios y la precisión ha sido bastante buena, especialmente cuando las piezas tienen que encajar bien antes de soldarlas. También nos gustó que la máquina sea relativamente compacta, porque no ocupa demasiado espacio en el taller. Hasta ahora estamos satisfechos con el funcionamiento. Para los trabajos con tubos que hacemos habitualmente, ha sido una incorporación muy práctica para nuestro taller.
David Syyskuu 02, 2026
-
We bought this fiber laser cutting machine mainly for tube work, and it’s been a nice upgrade for our shop. We’ve been cutting stainless steel tubes with different angles and joints, and the bevel cuts have made a noticeable difference. The parts come off the machine pretty much ready for the next step, so we’re not spending as much time cleaning up or adjusting the cuts before welding. The setup took a little time to get familiar with, but once we got our settings dialed in, the results have been very consistent. It’s been working well for the type of tube fabrication we do.
Allis
Elokuu 27, 2026 -
I'm Rakesh from Ahmedabad running a pipe fabrication unit. After much research, purchased this 3000W fiber laser tube cutting machine from China 2 months back. Must say - it's working like a champion!
Rakesh Voi 01, 2025
-
To be honest, this pipe laser cutting machine is even better than I expected. We mainly use it to cut stainless steel and low-carbon steel pipes, and the cut quality is excellent, requiring almost no secondary processing. The installation process went very smoothly; their team helped us quickly complete all the setup. After a few days of use, our operators were already completely familiar with the system.
Zafar Mar 27, 2026
-
E kemi marrë këtë makinë kryesisht sepse na duhej një zgjidhje më kompakte për prerjen e tubave. Në punishten tonë hapësira është e kufizuar, kështu që përmasat e makinës ishin një nga gjërat që morëm parasysh. Deri tani jemi të kënaqur me mënyrën se si po punon.
Zakonisht presim tuba të rrumbullakët dhe katrorë për punë metalike, konstruksione dhe parmakë. Makina është relativisht e thjeshtë për t'u përdorur dhe operatori u përshtat me të pas pak kohe. Na pëlqen gjithashtu që mbetjet e tubit janë të vogla, sepse kur kemi shumë copa për të prerë, edhe kjo bën diferencë.
Për një punishte si e jona, nuk kishim nevojë për një makinë shumë të madhe. Kjo na përshtatet mirë sepse nuk zë shumë hapësirë dhe mund ta përdorim për punë të ndryshme. Deri tani ka qenë një zgjedhje e mirë për ne.
Liridon Elokuu 22, 2026