


{{goods.model}}
Mitkä tekijät vaikuttavat kuitulaserleikkaukseen?
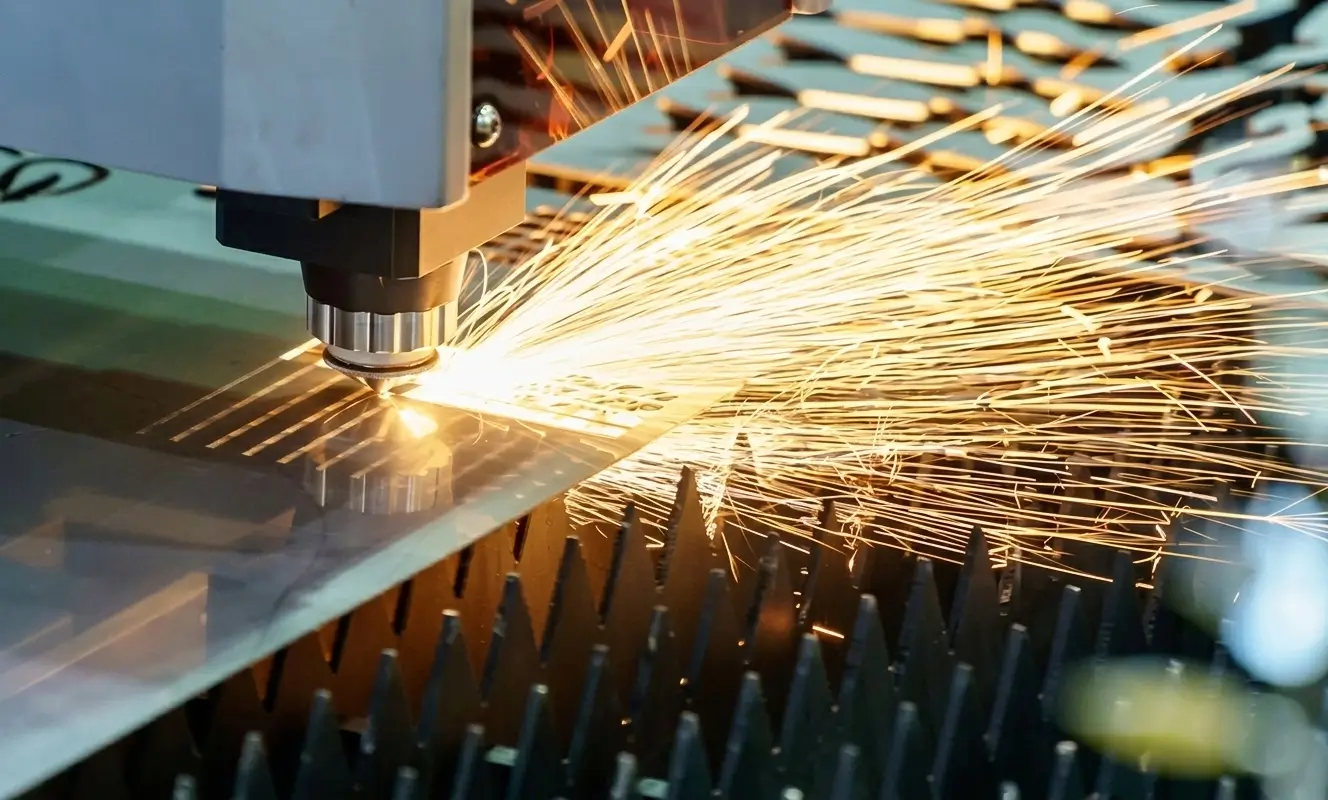
Kuitulaserleikkauskoneiden leikkausnopeuteen vaikuttaa lukuisia tekijöitä, jotka voidaan luokitella pääasiassa laserparametreihin, käsitellyn materiaalin ominaisuuksiin, leikkausprosessiparametreihin ja koneen suorituskykyyn.
- Laserparametrit
Kuitulaserleikkauskoneiden leikkausperiaate on materiaalien sulattaminen ja leikkaaminen korkeaenergisten lasersäteiden avulla. Siksi laserparametrit ovat suorimpia leikkausnopeuteen vaikuttavia tekijöitä.
Laservoima: Samalla materiaalilla ja muiden laserparametrien pysyessä vakioina suurempi teho johtaa suurempaan energiansyöttöön työkappaleeseen aikayksikköä kohden, mikä kiihdyttää materiaalin sulamista/höyrystymistä ja siten lisää leikkausnopeutta.
Säteen laatu: Tyypillisesti mitattuna GPP arvo. Alhaisempi BPP-arvo osoittaa vahvempaa säteen fokusointikykyä, pienempää pistekokoa, suurempaa energiatiheyttä, pienempää lämpövaikutusaluetta sekä parempaa leikkausnopeutta ja -tarkkuutta.
- Käsitellyn materiaalin ominaisuudet
Materiaalin tyyppi: Eri materiaaleilla on täysin erilaiset fysikaaliset ominaisuudet, kuten absorptionopeus, sulamispiste, lämmönjohtavuus ja höyrystymislämpötila, tietyn aallonpituuden lasersäteilylle.
Imeytymisnopeus: Kuitulaserleikkauskoneiden lähettämän laservalon aallonpituus on 1064 nm. Metallimateriaaleilla, erityisesti teräksellä ja titaanilla, on korkea laservalon absorptionopeus tällä aallonpituudella. Hyvin heijastavilla materiaaleilla, kuten kuparilla ja alumiinilla, on kuitenkin suhteellisen alhaisemmat absorptionopeudet, joten ne vaativat suurempaa tehoa tai erityistekniikoita (esim. heilutusleikkausta) alkuheijastuksen voittamiseksi. Kone vaatii myös tiettyjä heijastuksenpoistotoimenpiteitä.
Termofysikaaliset ominaisuudet:
Alumiinilla on hyvä lämmönjohtavuus, minkä vuoksi lämpö haihtuu helposti. Siksi leikkauksen ylläpitämiseen tarvitaan suurempi energiatiheys. Ruostumattomalla teräksellä on huonompi lämmönjohtavuus, minkä vuoksi lämpö keskittyy helpommin, mikä tekee leikkaamisesta suhteellisen helppoa.
Materiaalin paksuus: Tämä on yksi kriittisimmistä tekijöistä. Paksuuden kasvaessa leikkausnopeus hidastuu jyrkästi. Tämä johtuu siitä, että materiaalin sulattamiseen ja poistamiseen koko paksuudesta tarvitaan enemmän aikaa, ja sulan kuonan poistamiseksi tarvitaan leveämpi leikkuuura.
Materiaalin pinnan kunto: Ruoste, öljy, maali tai karheat pinnat voivat muuttaa laserin absorptionopeutta ja siten vaikuttaa leikkausnopeuteen ja leikkauspinnan tasaisuuteen.
- Leikkausprosessin parametrit
Avustuskaasu:
- Kaasutyyppi: Happi (palamista edistävä, eksoterminen reaktio, sopii hiiliteräkselle), typpi (inertti, puhaltaa pois sulan materiaalin, estää hapettumisen, sopii ruostumattomalle teräkselle ja alumiinille), ilma (edullinen, käytetään ei-metallisille materiaaleille tai ohuille levyille).
- Kaasun paine: Riittämätön paine ei pysty poistamaan sulaa kuonaa tehokkaasti, mikä johtaa kuonaan ja kääntöpuolen palamiseen. Liiallinen paine voi aiheuttaa pyörteitä leikkauspinnalle, mikä jäähdyttää leikkausta ja heikentää leikkaustehokkuutta ja laatua.
Polttopiste: Polttopisteen sijainti – ylä-, ala- tai täsmälleen työkappaleen pinnalla – muuttaa pisteen kokoa ja energian jakautumista, mikä vaikuttaa suoraan leikkuuraon leveyteen, pinnan karheuteen ja leikkausnopeuteen. Paksujen levyjen kohdalla polttopiste asetetaan tyypillisesti tietylle syvyydelle työkappaleessa paremman energian jakautumisen saavuttamiseksi.
- Suuttimen tyyppi ja korkeus: Suuttimen aukko ja etäisyys työkappaleesta vaikuttavat kaasuvirtauskentän muotoon ja vakauteen, mikä puolestaan vaikuttaa kuonanpoiston tehokkuuteen.
- Konetyökalun suorituskyky
Liikejärjestelmän dynaaminen suorituskyky: Vaikka laser pystyy leikkaamaan suurilla nopeuksilla, työstökoneen riittämätön kiihtyvyys rajoittaa todellista nopeutta monimutkaisia kuvioita (erityisesti sellaisia, joissa on paljon pieniä ympyröitä ja teräviä kulmia) käsiteltäessä, koska akselit vaativat usein kiihdytystä ja hidastusta.
Lasertehon ja leikattavan materiaalin välinen suhde
| 1500W | 2000W | 3000W | 6000W | 8000W | 10000W | 12000W | 15000W | 20000W | |
|---|---|---|---|---|---|---|---|---|---|
| Hiiliteräs (Q235B) | 16mm | 20mm | 25mm | 30mm | 30mm | 40mm | 45mm | 50mm | 60mm |
| Ruostumaton teräs (US304) | 8mm | 10mm | 12mm | 20mm | 25mm | 40mm | 45mm | 50mm | 60mm |
| Alumiini (6061) | 5mm | 6mm | 8mm | 16mm | 30mm | 35mm | 40mm | 50mm | 65mm |
| Messinki | 4mm | 6mm | 8mm | 16mm | 18mm | 20mm | 25mm | 30mm | 35mm |
Lasertehon ja leikattavan paksuuden välinen suhde
Seuraavassa on karkea viite hiiliteräksen (happea käytettäessä) leikkausnopeusalueille (yksikkö: m/min) yleisissä olosuhteissa:
| Materiaalin paksuus | 1000W | 3000W | 6000W | 12000W |
|---|---|---|---|---|
| 1mm | 10-15 | 18-25 | 15-35 | 35-50 |
| 3mm | 4-6 | 8-12 | 12-18 | 20-28 |
| 6mm | 1.5-2.5 | 3.5-5 | 5.5-8 | 9-13 |
| 10mm | - | 1.5-2.5 | 2.5-4 | 5-7 |
| 20mm | - | - | 0.6-1.0 | 1.5-2.5 |
Kuinka parantaa kuitulaserleikkauskoneiden leikkausnopeutta?
Leikkauslaadun varmistamiseksi seuraavat ehdotukset voivat auttaa sinua lisäämään kuitulaserleikkauskoneiden leikkausnopeutta.
- Laitteet
Päivitä laser.
- Lisää laserin tehoa. Tämä on suorin menetelmä.
- Optimoi säteen laatu. Valitse laser, jolla on alhaisempi BPP-arvo. Monet tekijät vaikuttavat laserin BPP-arvoon, mutta kaupallisesti saatavilla olevista lasereista säteen moodilla on suorin vaikutus BPP-arvoon. Tällä hetkellä lasersäteen moodit jaetaan yksimoodilasereihin ja monimoodilasereihin. Yksimoodilaserit etenevät resonaattorissa vain yhdessä moodissa (yleensä perusmoodissa eli TEM₀₀-moodissa), jonka M²≈1 on lähellä ihanteellista Gaussin sädettä, ja jonka täplän halkaisija on erittäin pieni (lähellä diffraktiorajaa). Ne soveltuvat hyvin ohutlevyjen leikkaamiseen, mutta yksimoodilasereiden jatkuva teho on tyypillisesti alhainen. Varhaisten yksimoodilasereiden teho oli yleensä alle 1 kW. Yksimoodisäteen yhdistämistekniikan myötä on kuitenkin nyt mahdollista kytkeä useiden yksimoodilaseromoduulien energia yhdeksi siirtokuiduksi säteen yhdistäjän kautta, jolloin saavutetaan kilowattitason tai jopa kymmenen kilowatin tason suuritehoinen yksimoodilaserin teho, joka yhdistää sekä suuren tehon että korkean laadun. Monimuotolaserit etenevät resonaattorissa useissa mooditiloissa (mukaan lukien perusmoodi ja korkeamman asteen moodit) samanaikaisesti. Niille on ominaista, että ne voivat helposti saavuttaa erittäin suuren tehon, mutta niiden BPP-arvo kasvaa lineaarisesti tehon mukana, ja niiden säteen laatu on huomattavasti huonompi kuin yksimuotolasereilla. Niitä käytetään pääasiassa paksujen levyjen leikkaukseen, jossa erittäin suuri laserteho voi sulattaa metallia nopeasti ja leveämpi ura helpottaa kuonan poistoa.
Muiden komponenttien valinta.
- Käytä edistyneempiä suuttimia. Spoilerirakenteiset kaksikerroksiset suuttimet voivat tuottaa vakaamman ja keskitetymmän ilmavirran, mikä puhaltaa kuonan pois tehokkaammin ja mahdollistaa suuremmat leikkausnopeudet, erityisesti ruostumatonta terästä leikattaessa korkeapaineisella typellä.
- Varmista, että linssit ovat puhtaat ja vahingoittumattomat. Saastuneet linssit voivat merkittävästi heikentää laserin tehokkuutta. Tarkennuslinssin ja suojalinssin säännöllinen puhdistus ja tarkastus ovat perusedellytyksiä perusleikkausnopeuden ylläpitämiselle.
- Automaattitarkennustoiminto. Automaattitarkennustoiminto varmistaa, että tarkennuspiste pysyy optimaalisessa asennossa leikattaessa erilaisia materiaaleja ja paksuuksia.
- Varmista, että työstökoneella on erinomainen nopeus ja kiihtyvyys. Toisin kuin perinteisissä CNC-puunjyrsinkoneissa, kuitulaserleikkauskoneiden voimansiirtojärjestelmä on yleensä kevyt (esim. kevyet alumiiniseoksesta valmistetut portaalit). Koska kyseessä on kosketukseton käsittelymenetelmä, se ei vaadi erittäin suurta vääntöjäykkyyttä. Kevyt rakenne mahdollistaa koneen saavuttaa erittäin suuret liikenopeudet ja kiihtyvyyden.
- Käsitellä asiaa
- Leikkausparametrien optimointi. On suositeltavaa laatia leikkausparametritaulukko todellisen prosessointikokemuksen perusteella prosessoinnin ohjaamiseksi. Jos konetta käytetään ensimmäistä kertaa, on suositeltavaa noudattaa valmistajan toimittamaa leikkausparametritaulukkoa ja suorittaa leikkaustestejä romumateriaalilla. Säätämällä parametreja, kuten nopeutta, kaasunpainetta ja polttopistettä, tarkkaile leikkauspinnan laatua ja mahdollista kuonan tarttumista, jotta löydät optimaalisen leikkausnopeuden nykyisissä olosuhteissa ja laadit tarkistetun leikkausparametritaulukon.
- Polttopisteen säätö. Ohuilla levyillä polttopiste on yleensä pinnalla tai hieman sen alapuolella, jotta saavutetaan nopea lävistys ja leikkaus. Paksuilla levyillä polttopisteen on oltava syvällä materiaalin sisällä riittävän energiagradienttien muodostamiseksi, mikä helpottaa kuonan poistoa. Optimaalisen polttopisteen sijainnin löytäminen kullekin materiaalille/paksuudelle on välttämätön vaihe nopeuden lisäämiseksi.
Kaasun valinta ja paineen optimointi. Sopiva apukaasu ja paine tulee valita todellisten käsittelytarpeiden perusteella. Alla on joitakin yleisiä apukaasuja ja paineita:
Kaasutyyppi Ydintoiminto Soveltuvat materiaalit Leikkauspinnan ominaisuudet Käyttökustannukset Painevaatimukset Ilma Osittainen hapettuminen, jäähdytys, huuhtelu Ei-metallinen, ohut alumiini/hiiliteräs Vaaleankeltainen, hieman hapettunut Erittäin matala Keskitaso (5–16 bar) Happi (OXNUMX) Palamisen tukeminen, eksoterminen, huuhtelu Hiiliteräs Harmaa, karhea, oksidikerroksella Keskikova Keskitaso-matala (0.5–8 bar) Typpi (NXNUMX) Happieristys, korkeapainehuuhtelu Ruostumaton teräs, alumiini, messinki Hopeanvalkoinen, sileä, oksiditon Korkea Korkea (10–25 baaria) Argoni (Ar) Huippuluokan suojaus, estää reaktion Titaaniseokset ja muut reaktiiviset metallit Metallinhohtoinen väri, korkea laatu Erittäin korkea Keskipaine - Leikkausreitin optimointi. Optimoi leikkausreitti mahdollisimman paljon reittiohjelmoinnilla tyhjäkäynnin minimoimiseksi. Käytä joustavasti yhteisreunaista leikkausta. Kun osien välinen etäisyys on hyvin pieni, niiden leikkausurat voidaan yhdistää yhteiseksi reunaksi, mikä lyhentää merkittävästi kokonaisleikkauspituutta ja parantaa siten tehokkuutta huomattavasti.
SAMANKALTAISET MALLIT
Suosittelemme sinulle joitakin samankaltaisia malleja...
Tämä teollisuusluokan kuitulaserputkileikkauskone yhdistää korkean suorituskyvyn poikkeukselliseen kustannustehokkuuteen. Jäykän sivulle asennetun pöytärakenteensa ansiosta se varmistaa erinomaisen vakauden ja luotettavan toiminnan myös pitkäaikaisessa, raskaassa jatkuvassa prosessoinnissa. Kone on varustettu kaksoispneumaattisella istukan kiinnitysjärjestelmällä ja valinnaisella täysautomaattisella latausjärjestelmällä, ja se tukee automaattista putkensyöttöä, kiinnitystä ja peräkkäistä prosessointia, mikä parantaa merkittävästi kokonais...
$ 32,990.00 ~ $ 65,990.00
TK35-120-120 on tehokas vaakasuora kuitulaserputkileikkauskone, jossa on kolmen istukan järjestelmä. Se tukee jopa 12.5 metrin pituisia putkia ja käsittelee putkien halkaisijoita 20 mm:stä 350 mm:iin. Synkronoidun kolmen istukan rakenteen ansiosta kone mahdollistaa lähes täydellisen jäännösleikkauksen, mikä parantaa merkittävästi materiaalin hyödyntämistä ja alentaa tuotantokustannuksia suurten volyymien valmistusympäristöissä. Kone voidaan varustaa 3 000 W:sta 12 000 W:n kuitulaserlähteillä...
$ 76,900.00 ~ $ 115,900.00

TFS55-120F-120F on tehokas laserleikkausputkikone, jossa on neljän istukan järjestelmä. Kone on ensisijaisesti suunniteltu suurten halkaisijaltaan olevien putkien teolliseen työstöön. Se tukee enintään 12 metrin putkipituutta, leikkaushalkaisija-alueella 40–550 mm ja yksittäisen putken enimmäiskuormituskapasiteetti on jopa 3000 kg. Koneessa on sivulle asennettu tehokas alusta, neljä istukkaa ja automaattinen lastaus- ja purkujärjestelmä, mikä mahdollistaa täysin automatisoidun toiminnan lastaus- ja purkuvaiheesta...
$ 285,000.00 ~ $ 435,000.00
Tässä klassisessa kuitulaserleikkauskoneessa on 3000 × 1500 mm:n (10 × 5 ft) vakiotyöskentelyalue, ja se on suunniteltu pienten ja keskikokoisten metallilevyjen tarkkaan ja tehokkaaseen leikkaamiseen. 1064 nm:n kuitulaserteknologiaa hyödyntävä kone tarjoaa erinomaisen säteenlaadun, suuren energiatiheyden ja tarkasti fokusoidun pisteen nopeaan ja vakaaseen metallilevyjen leikkaamiseen. Kone on saatavana lasertehovaihtoehdoilla 1 500 W:sta 40 000 W:iin, ja se tukee räätälöityjä työalueita erilaisten tarpeiden mukaan...
$ 12,990.00 ~ $ 32,990.00
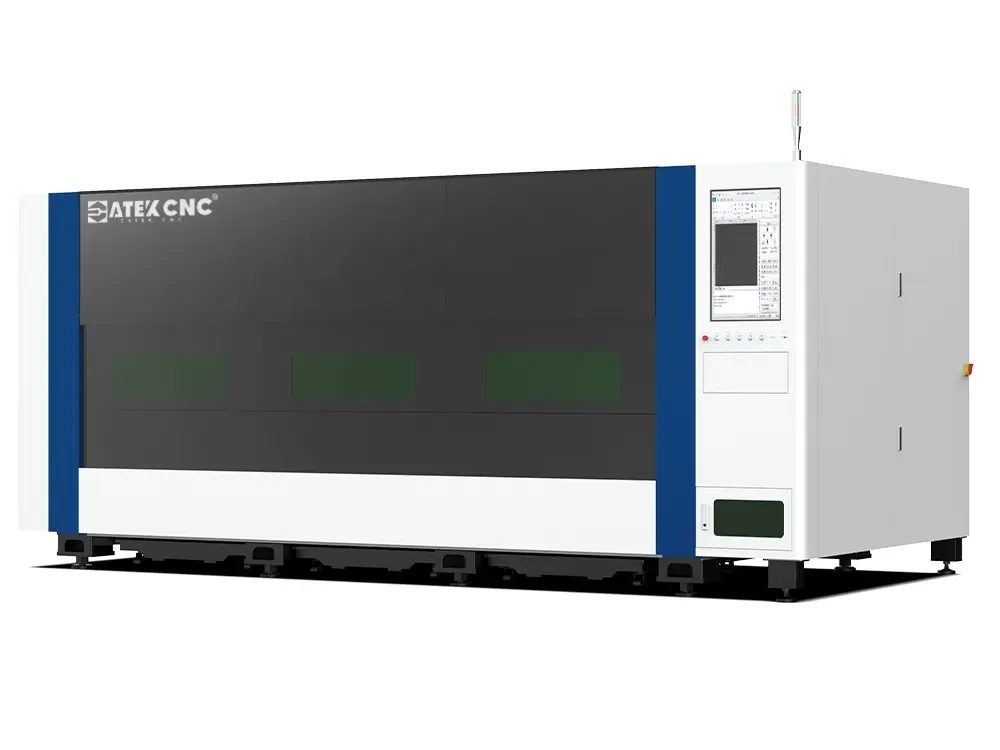
Laserleikkurissa on täysin suljettu suojarakenne, joka eristää tehokkaasti käsittelyalueen ulkoisesta ympäristöstä. Tämä rakenne auttaa estämään leikkaushöyryjen, lasersäteilyn ja käyttömelun vapautumisen, mikä luo puhtaamman ja ympäristöystävällisemmän työympäristön. Samalla suljettu rakenne auttaa myös ylläpitämään vakaampaa sisäistä käsittelyympäristöä, mikä parantaa leikkauksen yleistä tasaisuutta. Tämän koneen keskeinen ominaisuus on sen ulosvedettävä työpöytä, joka...
$ 23,800.00 ~ $ 53,800.00
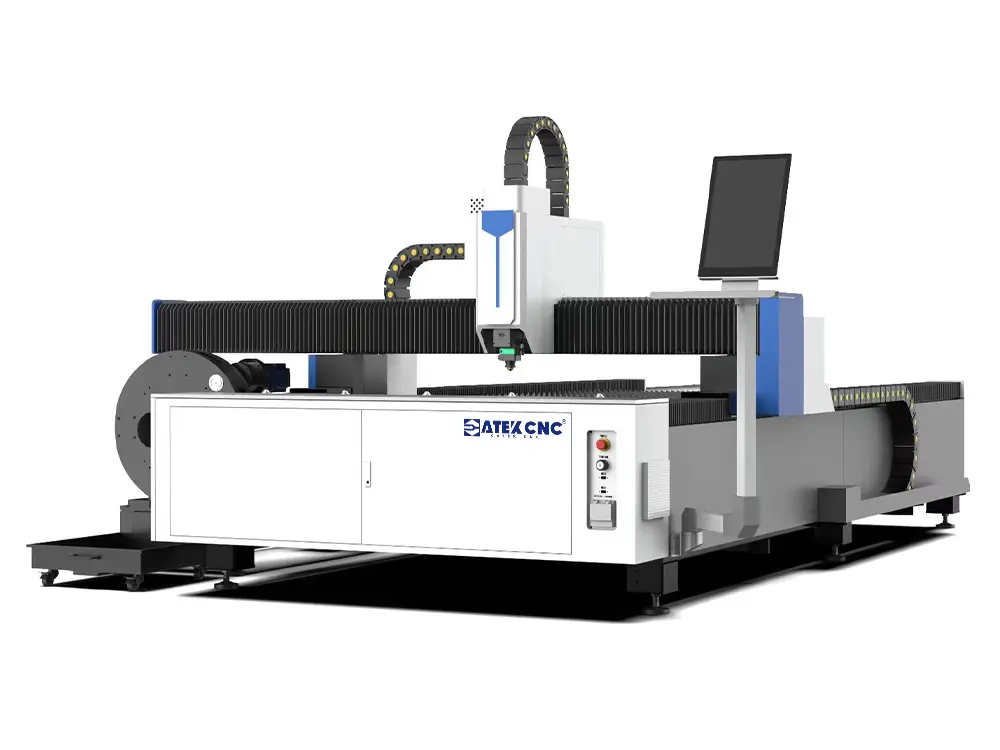
A3T Pro yhdistää levymetallin leikkauspöydän ja putkien leikkausjärjestelmän, mikä mahdollistaa sekä levy- että putkityöstön yhdellä koneella. Se tarjoaa tehokkaan levyleikkausalueen 3050 × 1530 mm ja tukee putkien työstöä, joiden enimmäispituus on 6200 mm. Kone on yhteensopiva erilaisten putkiprofiilien kanssa, mukaan lukien pyöreiden putkien halkaisijaltaan Φ15–230 mm ja neliöputkien halkaisijaltaan □12–230 mm. Kone on varustettu 6000 W:n Maxphotonics-kuitulaserlähteellä ja älykkäällä Raytools BM110 -piirilevyllä...
$ 31,580.00 ~ $ 61,580.00
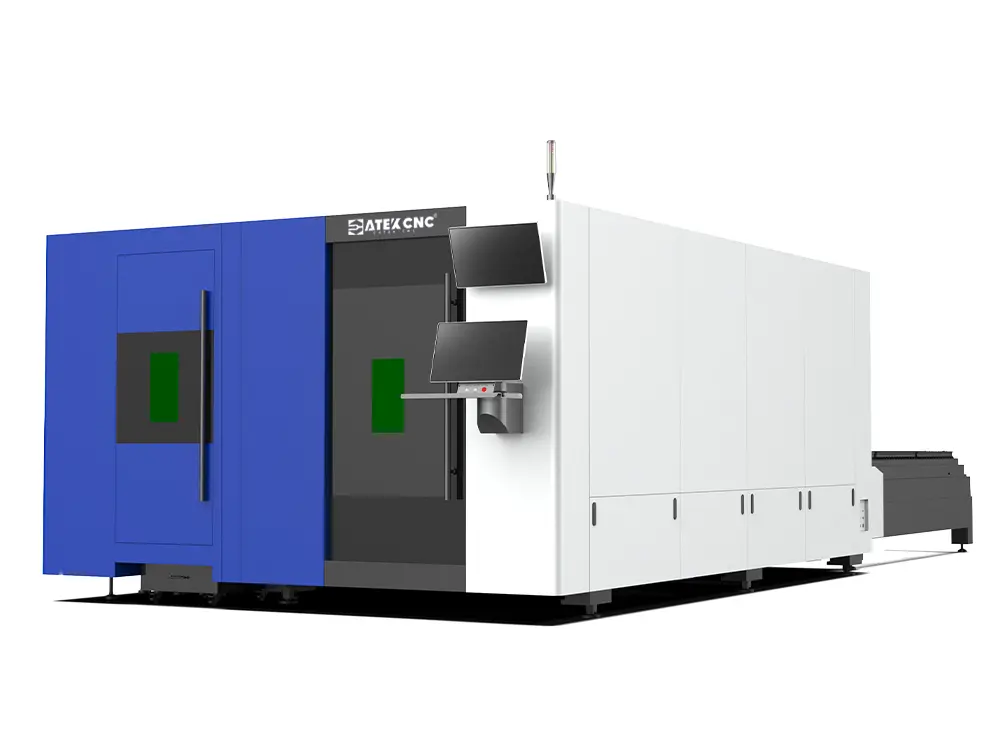
Tämä integroitu levy- ja putkikuitulaserleikkauskone yhdistää levy- ja putkityöstöominaisuudet yhteen alustaan ja tarjoaa monipuolisen ratkaisun erilaisiin metallintyöstösovelluksiin. Varustettuna kahdella 4050 × 2030 mm:n työpöydällä varustetulla kaksoissukkulapöytäjärjestelmällä, se mahdollistaa samanaikaisen leikkauksen ja materiaalin lastauksen/purun, mikä vähentää merkittävästi seisokkiaikaa ja parantaa tuottavuutta suurten levymetallimäärien käsittelyssä. Itsenäinen putkenkäsittely-yksikkö tukee...
$ 45,990.00 ~ $ 92,990.00
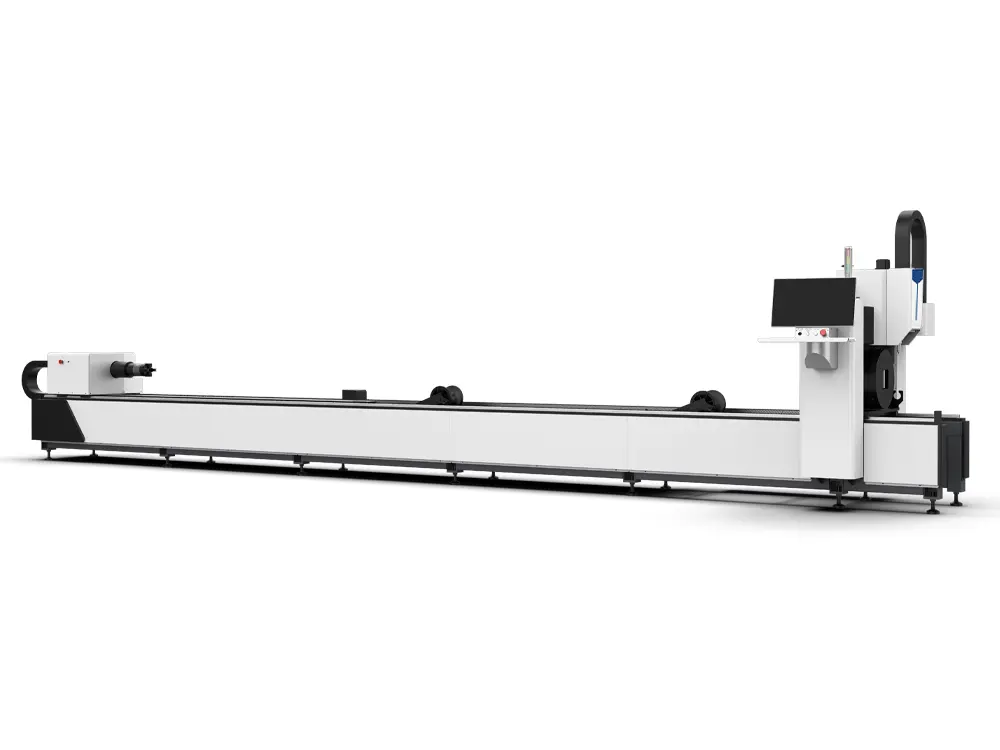
ETD12 on kompakti ja kustannustehokas kuitulaserputkileikkauskone, joka on suunniteltu pieniin ja keskisuuriin metalliputkien valmistussovelluksiin. Sen erittäin integroidun rakenteen ansiosta useimmat sen ydinkomponentit ovat koneen rungon sisällä, mikä tekee siitä kompaktin kokoisen ja yksinkertaistaa asennusta ja kuljetusta samalla maksimoiden työpajatilan käytön. Kone pystyy käsittelemään jopa 6 500 mm:n (21.3 jalan) pituisia ja 10–120 mm:n halkaisijaltaan olevia metalliputkia. Varustettu ...
$ 18,990.00 ~ $ 38,990.00
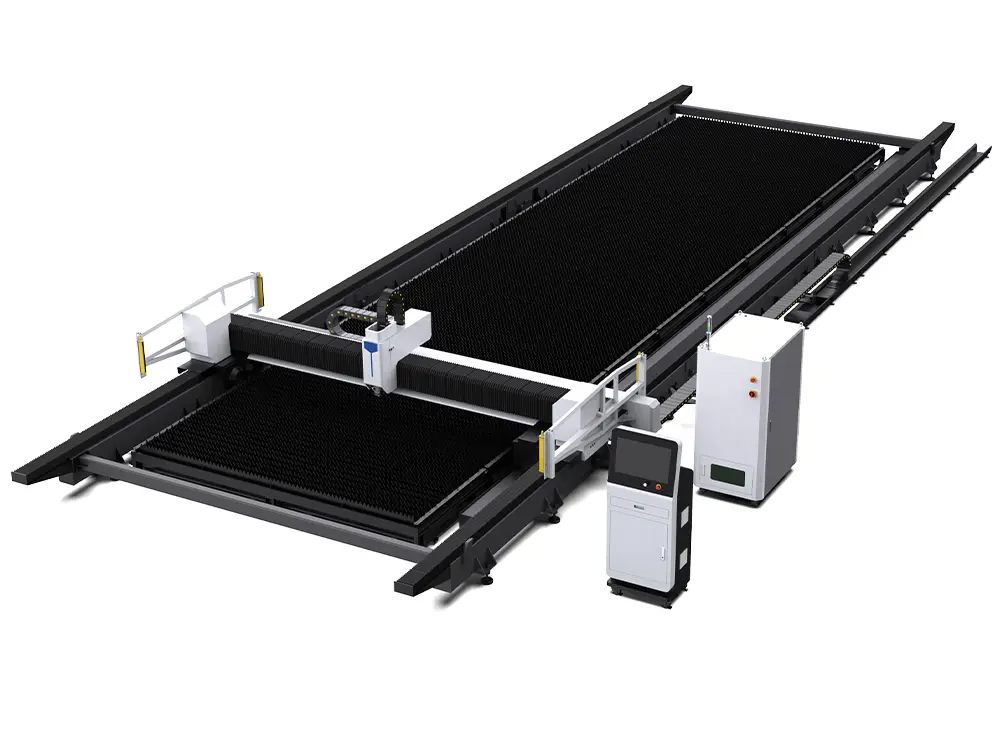
G3200-12 on kiskomainen kuitulaserleikkauskone, joka on erityisesti suunniteltu erittäin suurten metallilevyjen työstöön. Modulaarisen konepetinsä ja työpöytänsä ansiosta leikkausaluetta voidaan laajentaa joustavasti työpajan tilan ja tuotantovaatimusten mukaan, mikä tekee siitä ihanteellisen monenlaisten suurten metallilevyjen leikkaussovelluksiin. Kone on varustettu tehokkaalla kuitulaserlähteellä, jonka teho on 12 000 W - 60 000 W, ja se tarjoaa erinomaisen säteenlaadun...
$ 53,800.00 ~ $ 193,800.00
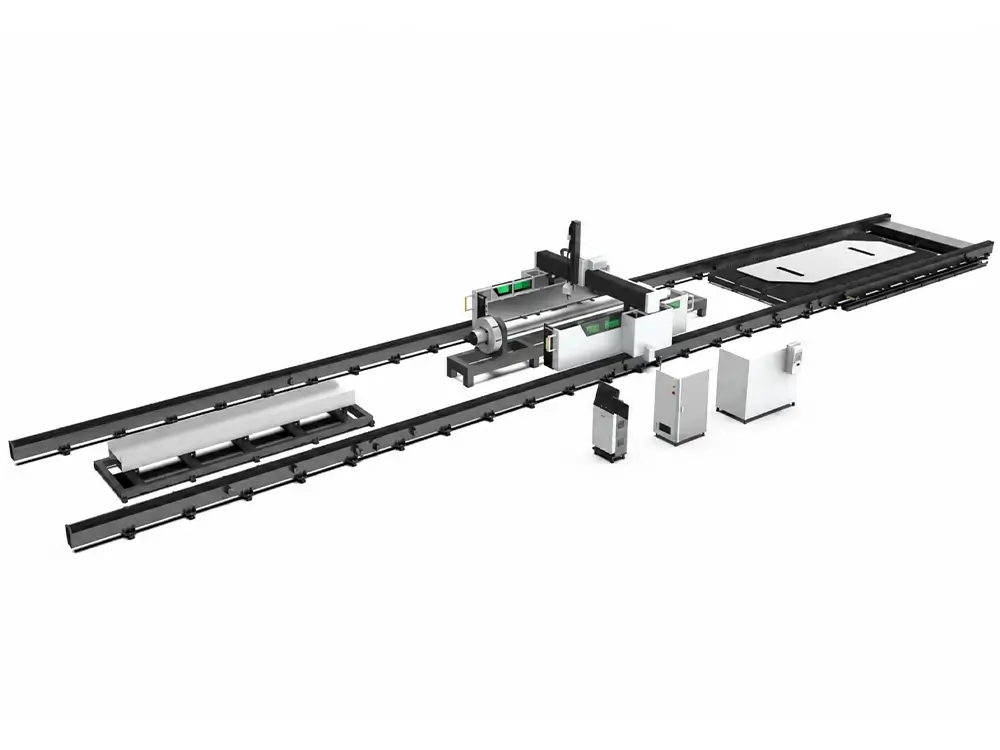
GM3200-13 on laajamittainen, monipuolinen kuitulaserleikkauskone, joka on suunniteltu tarjoamaan kokonaisvaltainen ratkaisu teräsrakenneteollisuuden monipuolisiin käsittelytarpeisiin. Kiskotyyppisen pöytärakenteensa ansiosta koneeseen voidaan asentaa useita työasemia, mukaan lukien tasopöytä levymetallin työstöön, istukka-/kiinnitysjärjestelmä putkille ja tukijärjestelmä profiileille. Laajamittaisena, monipuolisena ja teollisuusluokan metallintyöstölaitteena se ylpeilee yli...
$ 88,500.00 ~ $ 139,500.00
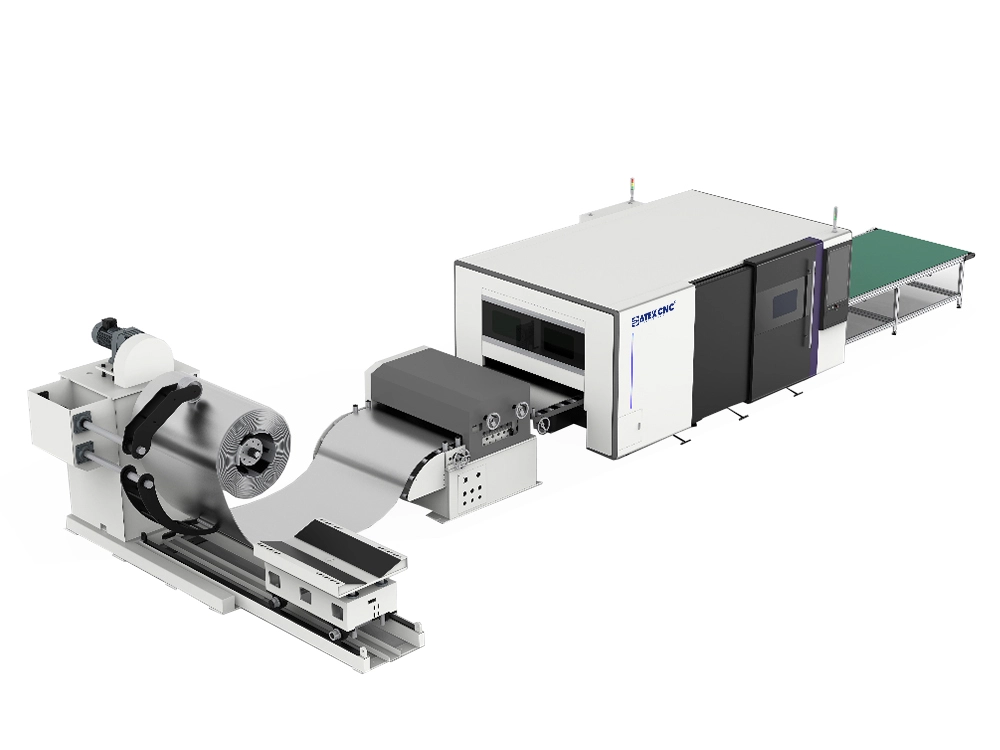
Tämä on koteloitu kuitulaserleikkauskone, joka on erityisesti suunniteltu metallikelojen leikkaamiseen, ja jota alalla kutsutaan yleisesti "laserleikkauslinjaksi". Laite yhdistää täydellisen tuotantolinjan metallikelojen käsittelyyn, mukaan lukien purkausjärjestelmän materiaalin syöttämiseksi, tasoitusjärjestelmän metallin litistämiseksi, kuitulaserleikkausjärjestelmän materiaalin leikkaamiseksi ennalta asetettujen kuvioiden mukaan ja pinoamisjärjestelmän valmiiden osien keräämiseksi. Se voi automaattisesti...
$ 46,800.00 ~ $ 59,800.00