


{{goods.model}}
CNC-sorvin työkalun asetusmenetelmä
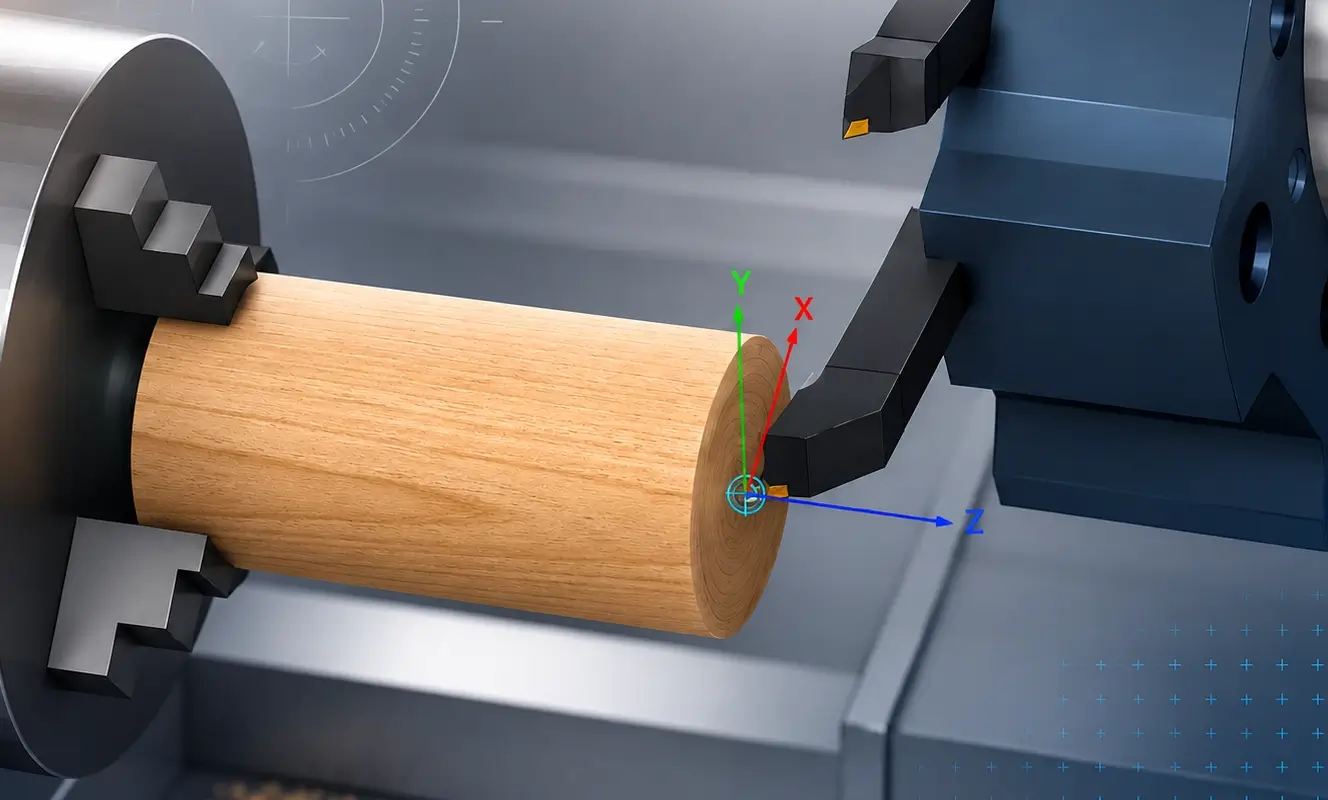
Mitä on "työkalun asetus" CNC-koneissa?
CNC-koneistuksessa työkalun asetus viittaa sarjaan toimintoja, joilla määritetään työkalun ja työkappaleen tai koneen referenssipisteen välinen suhteellinen sijainti ja syötetään sitten nämä tiedot CNC-järjestelmään sen varmistamiseksi, että kone voi suorittaa työstöprosessin tarkasti ohjelman mukaisesti. Yksinkertaisesti sanottuna kyse on siitä, että koneelle kerrotaan, "missä työkalu on tällä hetkellä", jolloin järjestelmä voi laskea työkalun liikeradan.
Työkalun asetustoiminnot liittyvät läheisesti työkappaleen mittoihin ja itse työkaluun: ensin mainittu vastaa koordinaatiston nollapisteen asettamista koneistuksen aikana; jälkimmäinen vaatii erityistä huomiota ATC CNC -sorveissa – koska eri työkalut vaihtelevat pituuden, halkaisijan, kärkikulman ja sijainnin suhteen, jokainen työkalu on asetettava erikseen.
Kuinka suorittaa työkalun asetus CNC-puusorvissa?
Manuaalinen työkalun asetus
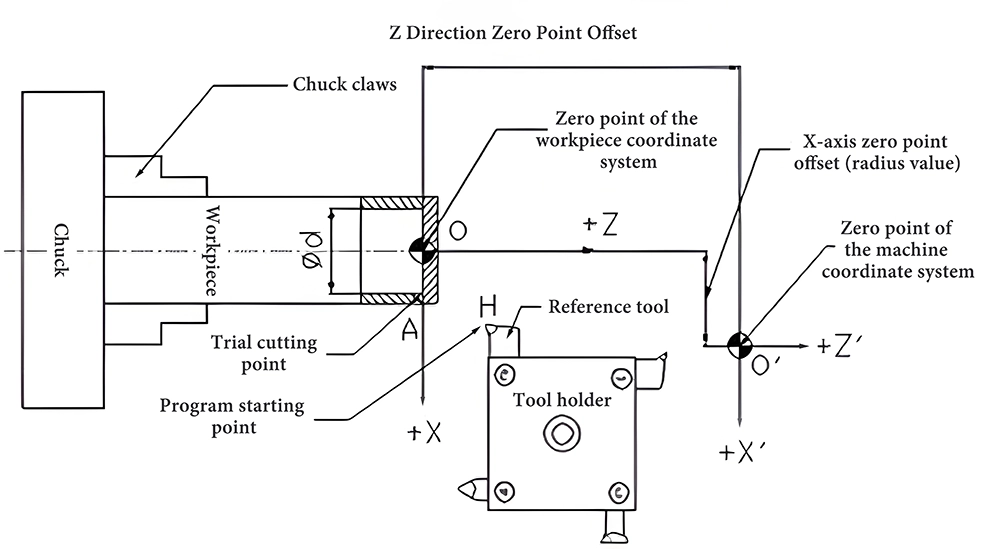
Ensin on määritettävä nollapiste. Yleensä nollapisteeksi valitaan sorvin referenssipiste (kuten karan istukka tai kärki). Tämän jälkeen suoritetaan apupaikoitus valitun referenssipisteen perusteella. Käsipyörää käyttäen työkalun kärki siirretään hitaasti valittuun asemaan ja XYZ-koordinaatit nollataan.
Kun nollapiste on asetettu, työkalun kärjen ja työkappaleen aseman välinen koordinaattiero on korjattava. Koeleikkausmenetelmää käytetään laajalti CNC-sorvien työkalujen asetteluun. Tässä menetelmässä käytetään koeleikkauksia nollapisteen nykyisen aseman poikkeaman mittaamiseen ja laskemiseen, mikä auttaa työkappaleen koordinaatiston määrittämisessä. Tarkat vaiheet ovat seuraavat:
- Asenna työkalu tukevasti ja kiinnitä työkappale tiukasti.
- Siirrä työkalua lähelle työkappaletta käsipyörällä tai manuaalitilassa ja kosketa sitten kevyesti puupintaa.
- Tee kevyt leikkaus X-akselin suuntaisesti (säilytä X-koordinaatti ja vedä sitten työkappaletta Z-akselin suuntaisesti leikkauksen jälkeen). Mittaa työstetyn pinnan halkaisija leikkauksen jälkeen ja laske kompensaatioarvo (jotkut ohjausjärjestelmät, erityisesti metallisorvien ohjausjärjestelmät, tukevat automaattista kompensaatiota – syötä vain mitattu arvo).
- Toista prosessi otsasahaukselle (työstö Z-akselin suuntaisesti pitäen koordinaatit vakioina ja sitten vedettäessä takaisin X-akselin suuntaisesti). Laske Z-akselin kompensaatioarvo.
- Kalibroi nollapiste uudelleen kompensaatioarvojen perusteella.
Automaattinen työkalun asetus
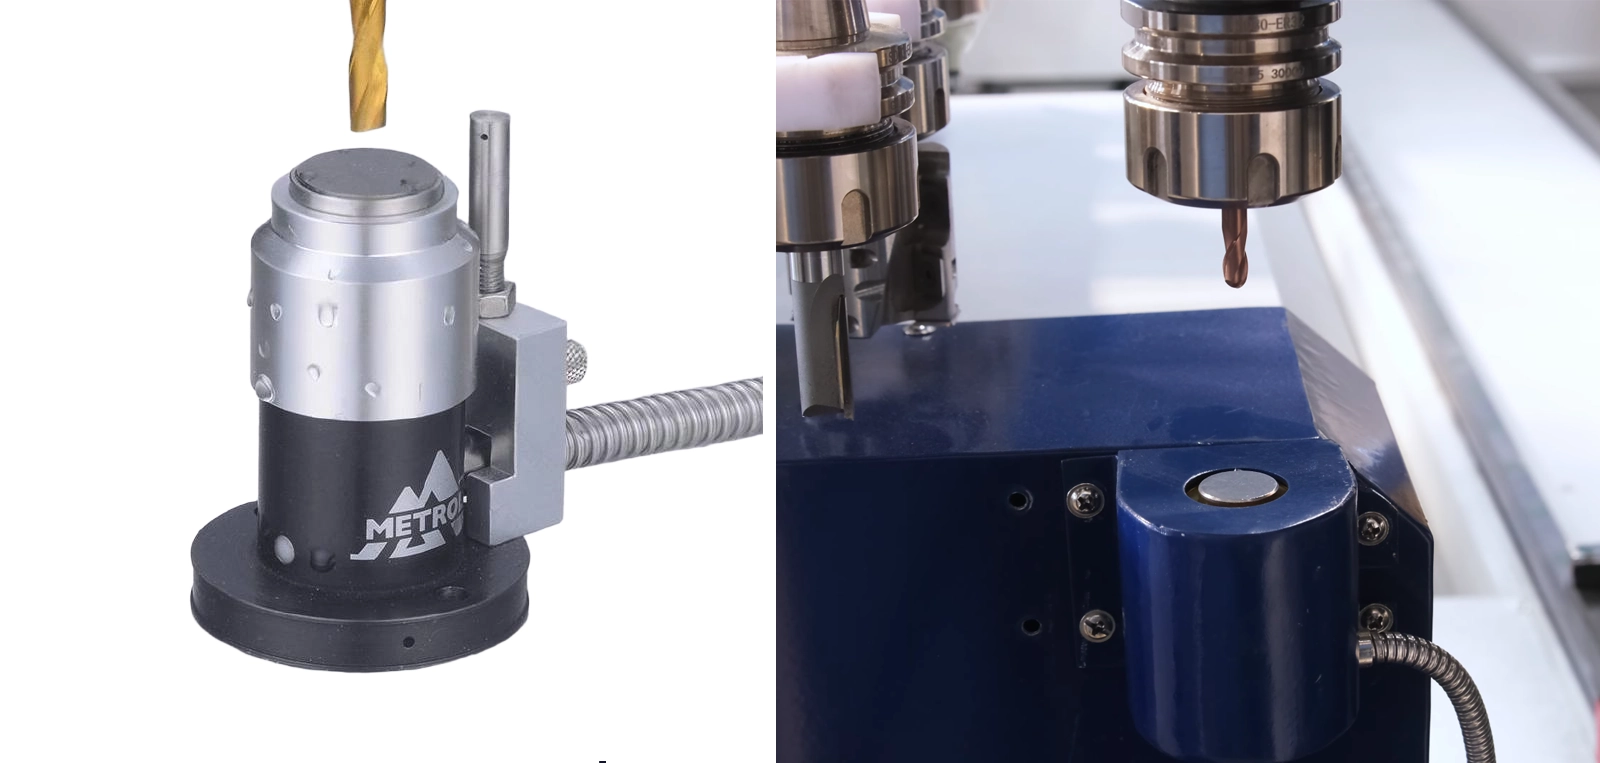
Jos koneistusprosessin aikana tarvitaan useita työkaluja ja työkalujen asetukset on suoritettava jokaisen työkalunvaihdon jälkeen, koko koneistusprosessista tulisi lähes mahdotonta, jos manuaalista työkalujen asetusta käytettäisiin.
Automaattinen työkalun asetin yksinkertaistaa työkalun kärjen asennon kompensaation mittaamista ja laskemista automaattisten työkalunvaihtojen jälkeen, mikä mahdollistaa jatkuvan automatisoidun koneistuksen ATC CNC -puusorveissa. Tämä laite ei kuitenkaan voi täysin korvata manuaalista työkalun asetusta (se ei auta nollapisteen tai työkappaleen koordinaatiston määrittämisessä). Metallin jyrsinkoneissa tai metallin sorveissa työkappaleen koordinaatiston määrittäminen tapahtuu tyypillisesti mittausanturilla, jota ei käsitellä tässä tarkemmin.
SAMANKALTAISET MALLIT
Suosittelemme sinulle joitakin samankaltaisia malleja...

Tämä on erittäin kustannustehokas 7-in-1 monitoiminen CNC-puusorvi, jonka on lanseerannut CATEKCNC vuonna 2025. Se on varustettu kahdella sorvaustyökalupaikalla, yhdellä isolla höylällä, kolmella monitoimikaralla ja yhdellä hiomalaitteella. Koneen ydinominaisuus on itsenäinen höylä, jota käyttää 7.5 kW:n kara, ja monitoimikarojen tehoa on myös päivitetty 6 kW:iin, mikä tekee siitä sopivamman erilaisiin jyrsintä-, poraus- ja uransorvaustehtäviin. Se voi työstää erilaisia...
$ 9,000.00 ~ $ 12,150.00
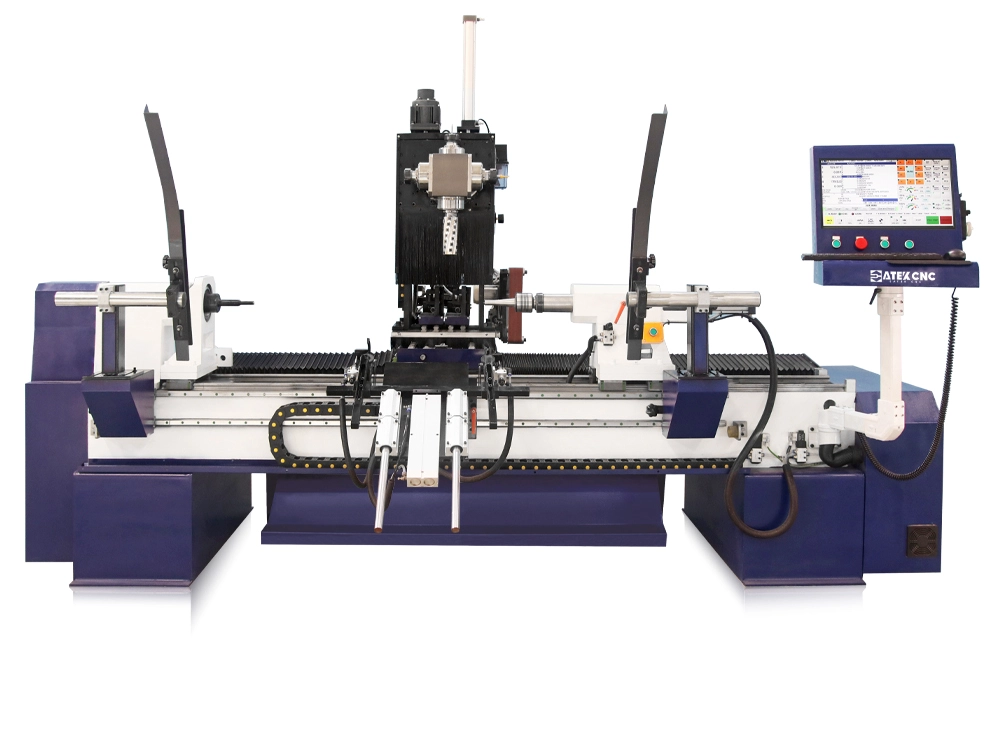
CK-1530-7T-5AXIS on 5-akselinen, 7-in-1 CNC-puusorvi. Se on varustettu kahdella sorvaustyökaluasemalla ja yhdellä hioma-asemalla, ja se suorittaa tehokkaasti perussorvaus- ja automatisoidut hiontatehtävät, joita perinteisesti hoitavat CNC-puusorvit. Sen viisiakselisen työstökyvyn mahdollistaa yläpuolinen ristikkäinen 4-päinen, 5-akselinen kara. Tämä monitoiminen kara voi pitää neljää työstötyökalua ja vaihtaa automaattisesti niiden välillä B-akselin tarvittaessa tapahtuvan indeksoinnin avulla tai suorittaa kallistustyöstöä. Yhdistetty ...
$ 13,800.00 ~ $ 16,800.00
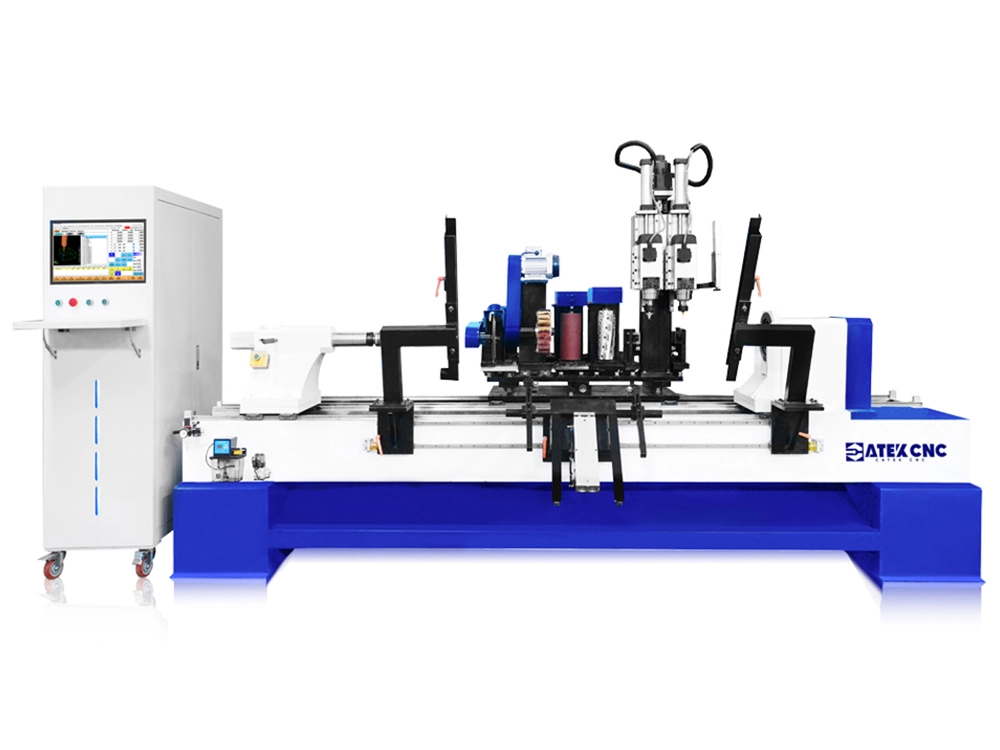
Tämä on erittäin tehokas CNC-puusorvi, jossa on erittäin monipuoliset toiminnot. Se sopii erinomaisesti monimutkaisten, useita prosesseja vaativien työkappaleiden työstämiseen. Olitpa sitten suurtehdas, kokopäiväinen käsityöläinen tai puutöiden harrastaja, tämä kone täyttää tarpeesi.
$ 11,999.00 ~ $ 18,000.00

ATC CNC -puusorvi on monitoiminen CNC-puusorvi, jossa on työkalunvaihtomahdollisuus. Se on varustettu 6-paikkaisella lineaarisella työkalumakasiinilla, sorvaustyökaluasemalla, suurella höylällä, 9 kW:n monitoimisella ATC-karalla ja hiomalaitteella. Tämä sorvi pystyy vaihtamaan kuusi työkalua tarvittaessa, joten se sopii erityisen hyvin prosesseihin, jotka vaativat useita työkaluja. Se voi suorittaa erilaisia toimintoja, kuten sorvausta, jyrsintää, veistämistä, porausta, urien jyrsintää, viisteiden jyrsintää, onttojen jyrsintää ja hiontaa...
$ 12,500.00 ~ $ 28,500.00
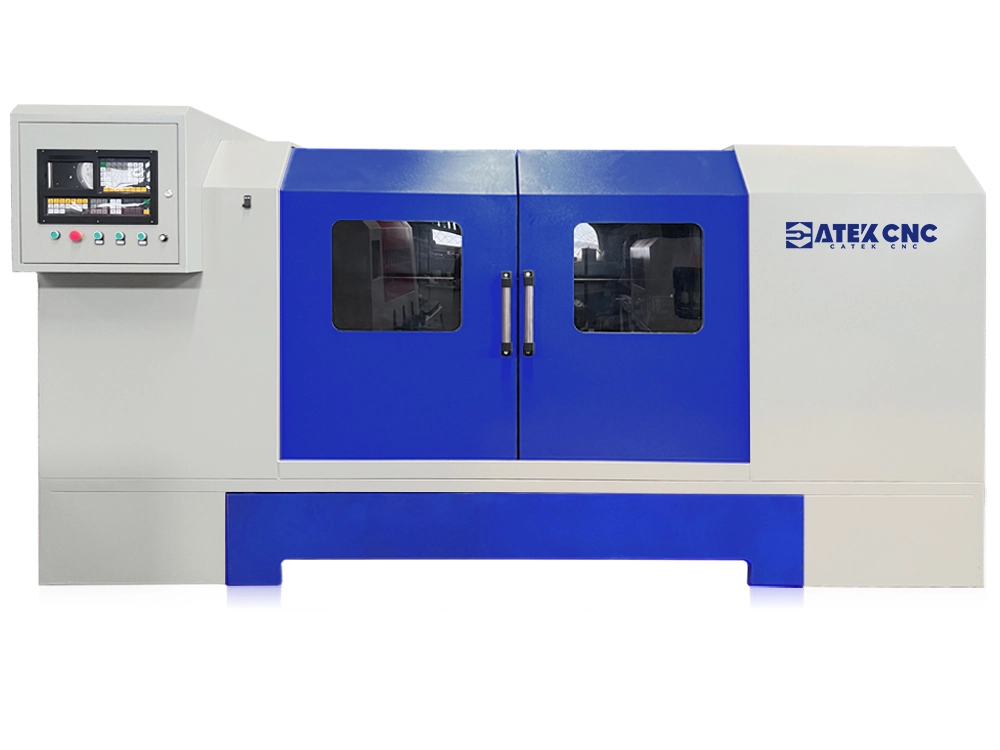
Täysautomaattinen 4-in-1 CNC-puusorvi turvakotelolla sisältää kaikki CK-1530-4T:n toiminnot, ja lisäksi siinä on täysin suljettu turvakotelo henkilökohtaisen turvallisuuden maksimoimiseksi, pölyn ja puulastujen eristämiseksi sekä käsittelymelun vähentämiseksi.
$ 8,798.00 ~ $ 12,500.00
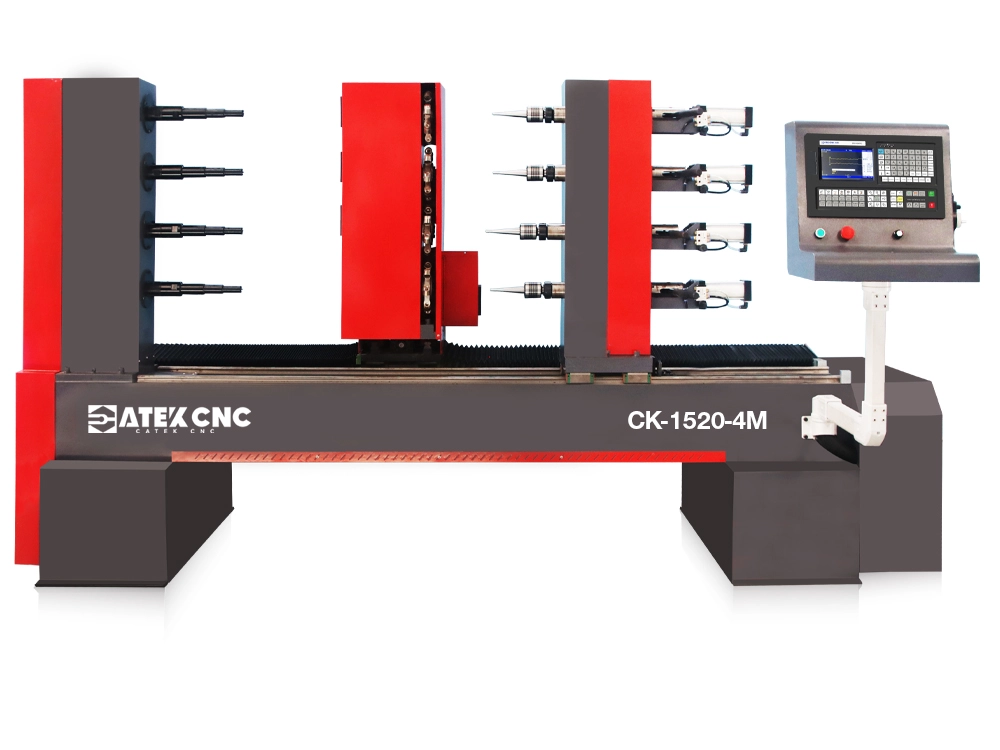
Tämä on neliasemainen CNC-puunkopiointisorvi, jonka ydinominaisuus on sen ainutlaatuinen työkalukokoonpano – jyrsinpään ja kuppimaisten työkalujen yhdistetty rakenne. Jyrsinlaikan säteittäisellä kehällä on kahdeksan irrotettavaa kuppimaista työkalua. Koneistuksen aikana jyrsinpää pyörii suurella nopeudella, mikä mahdollistaa työkappaleen nopean jyrsinnän. Lisäksi sorvin käyttökara tukee indeksoitavaa pyörimistä, jolloin työkappaleen kulmaa voidaan säätää tarpeen mukaan. ...
$ 8,300.00 ~ $ 12,500.00
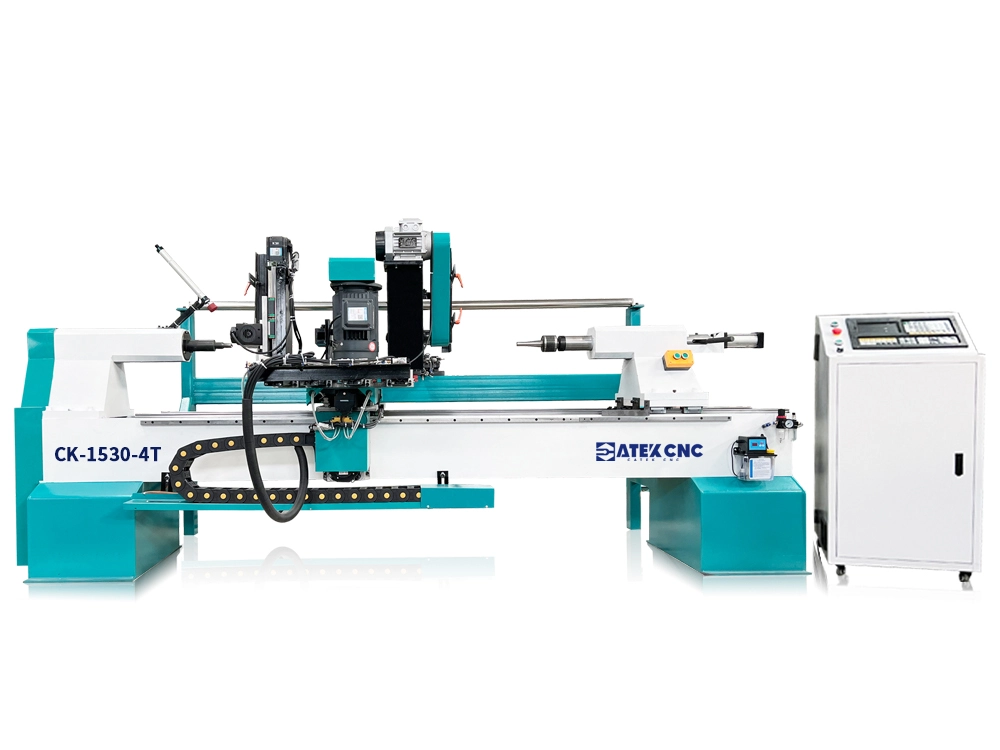
Tämä CNC-puusorvi on monitoimisorvi, joka yhdistää sorvauksen, höyläyksen, porauksen, urituksen, 3D-kaiverruksen ja automaattisen syötön. Se pystyy suorittamaan useita työvaiheita vaativien tuotteiden koneistuksen samanaikaisesti, ja sitä voidaan käyttää useisiin tarkoituksiin, mikä säästää työvoimaa ja eri koneiden hankintakustannuksia. Useita toimintoja voidaan vapaasti yhdistää erilaisiin käsittelytarpeisiin.
$ 7,298.00 ~ $ 10,000.00